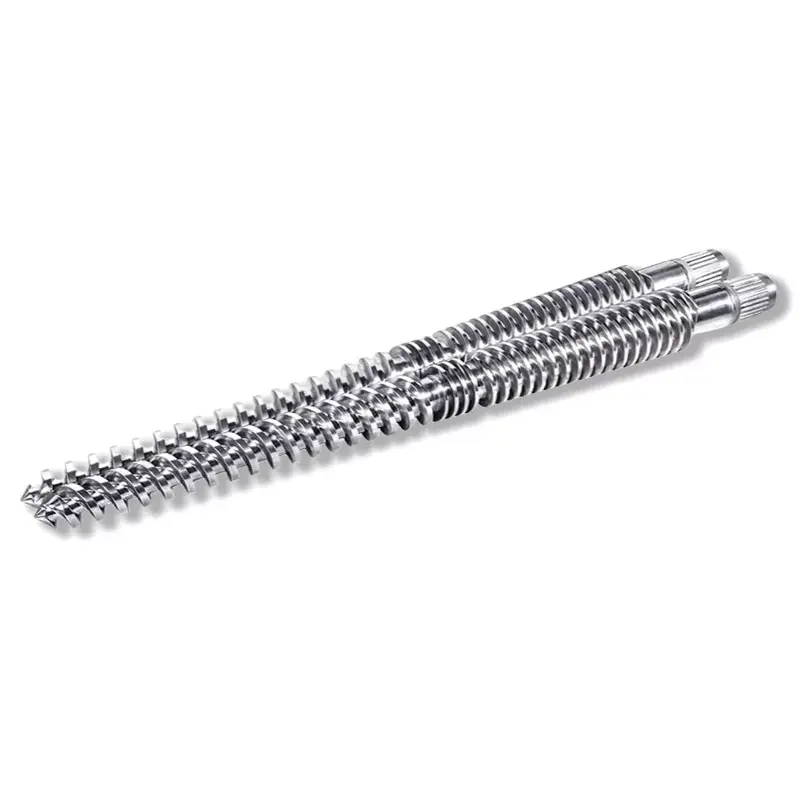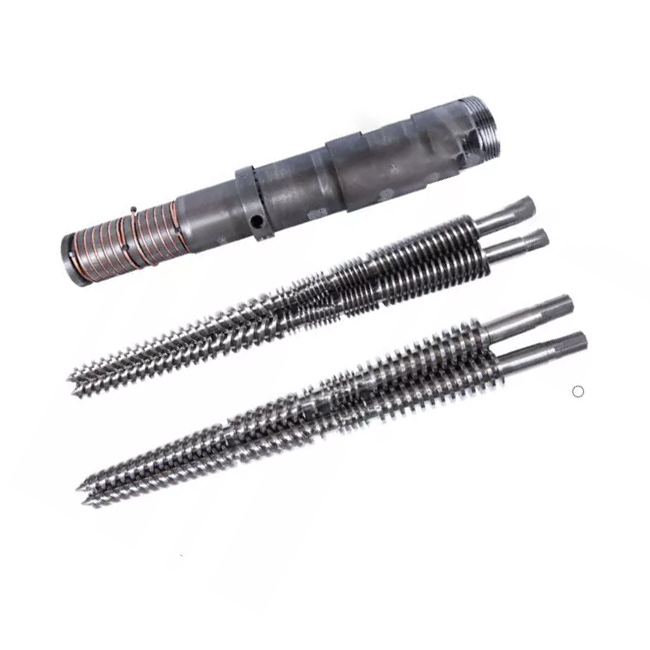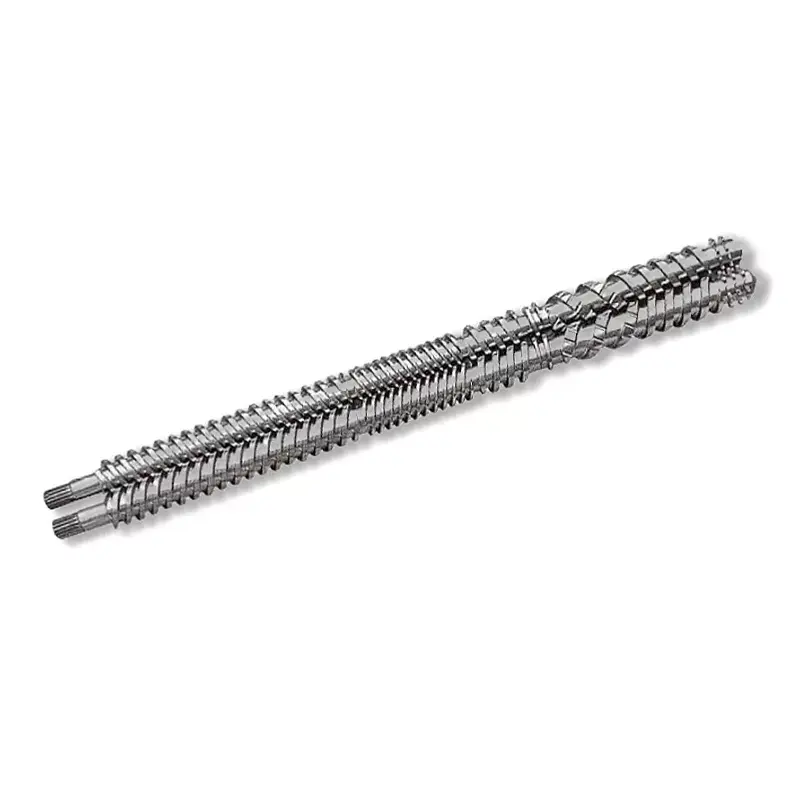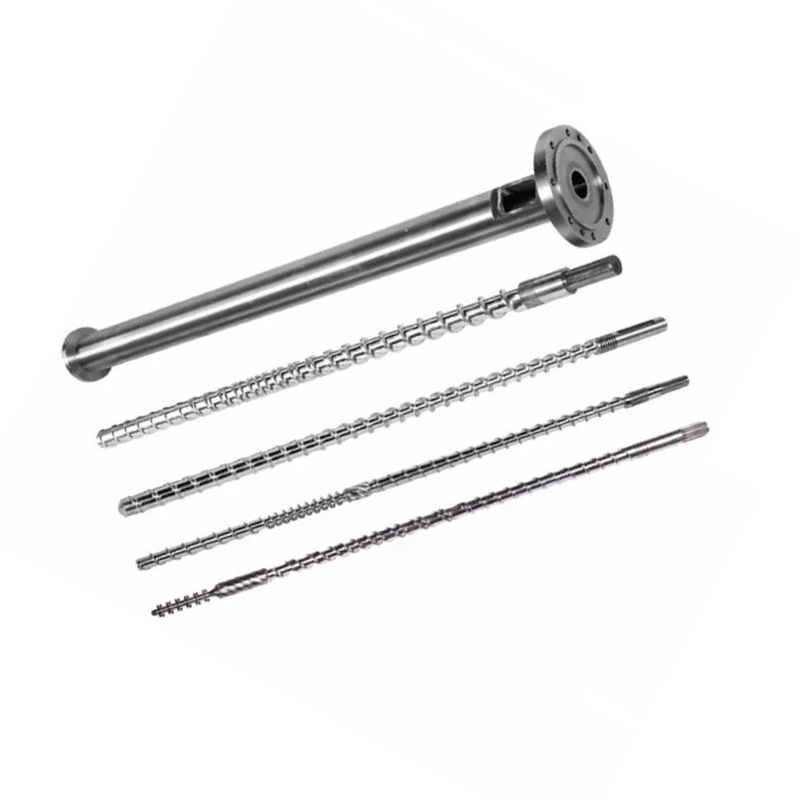
อัตราส่วน L/D ของสกรูฉีดคือความยาวในการทำงานหารด้วยเส้นผ่านศูนย์กลางของสกรู และสกรูฉีดส่วนใหญ่ทำงานที่ 18:1 ถึง 25:1 นี่คือสิ่งที่แผ่นข้อมูลจำเพาะไม่ได้บอกคุณ: คุณไม่สามารถเปลี่ยน L/D บนเครื่องที่คุณมีอยู่แล้วได้ ความยาวได้รับการแก้ไขโดยลำกล้อง สิ่งที่คุณสามารถเปลี่ยนได้ก็คือเส้นผ่านศูนย์กลางของสกรูและในกระบอกปืนคงที่ซึ่งทางเลือกหนึ่งจะเคลื่อน L/D ความสามารถในการยิง และแรงดันการฉีดเข้าด้วยกันในทิศทางตรงกันข้าม สกรูที่มีขนาดเล็กกว่าจะให้ค่า L/D ที่สูงขึ้น ระยะการยิงที่น้อยลง และแรงกดที่มากขึ้น จับคู่การค้านั้นกับเรซินและชิ้นส่วนของคุณ แล้วคำถามเกี่ยวกับ L/D ส่วนใหญ่จะตอบด้วยตัวเอง
อัตราส่วน L/D หมายถึงอะไรบนสกรูฉีด
L/D คือความยาวใช้งานของสกรู (L) หารด้วยเส้นผ่านศูนย์กลางภายนอก (D) สกรูที่ยาวกว่าความกว้าง 22 เท่าจะมี L/D อยู่ที่ 22:1
อัตราส่วนจะปรับขนาดตามขนาด สกรูขนาด 40 มม. ที่อัตราส่วน 22:1 มีความยาวในการทำงาน 880 มม. สกรูขนาด 80 มม. ที่อัตราส่วน 22:1 มีความยาว 1,760 มม. อัตราส่วนเท่ากัน แต่เครื่องต่างกันมาก
อัตราส่วนที่อธิบายได้จริงคืออะไรสกรูต้องทำงานบนทางวิ่งมากแค่ไหน. การป้อน การละลาย และการวัดแสง ล้วนเกิดขึ้นตลอดความยาวนั้น ความยาวที่มากขึ้นหมายถึงความสามารถในการหลอมละลายและการผสมที่มากขึ้น ความยาวที่น้อยลงหมายถึงทั้งสองอย่างน้อยลง และมีเวลาน้อยลงในการรอให้วัสดุร้อน
สกรูฉีดส่วนใหญ่จะวางอยู่ระหว่าง 18:1 ถึง 25:1 โดยที่ 20:1 ถึง 22:1 เป็นกราวด์ทั่วไปในเครื่องจักรอเนกประสงค์ คู่มือหลักครอบคลุมภาพเต็มในของเราคู่มือกระบอกสกรูฉีดขึ้นรูป.
ทำไมการฉีด L/D จึงสั้นกว่าการอัดขึ้นรูป L/D
โดยทั่วไปเครื่องอัดรีดจะทำงานที่ 25:1 ถึง 33:1 สกรูฉีดจะสั้นกว่า และเหตุผลก็คือวงจร ไม่ใช่แบบเดิมๆ
สกรูเครื่องอัดรีดจะหมุนอย่างต่อเนื่อง วัตถุเข้าที่ปลายด้านหนึ่ง เคลื่อนผ่าน และออกที่ปลายอีกด้าน ไม่มีอะไรรอ
สกรูฉีดทำงานแบบระเบิด มันหมุนเพื่อทำให้เป็นพลาสติกหนึ่งนัด ถอยกลับ แล้วหยุด มันฉีดเข้าไป และแม่พิมพ์ก็เย็นตัวลง ระหว่างนั้น สารที่ละลายในถังจะนิ่งและยังคงร้อนอยู่
การรอคอยนั้นคือความแตกต่างทั้งหมด ถังที่ยาวขึ้นจะกักเก็บของเหลวได้มากขึ้น และสำหรับเครื่องฉีด การหลอมที่มากขึ้นหมายถึงวัสดุที่รอผ่านรอบการทำงานมากขึ้น สำหรับเรซินที่ไวต่อความร้อน ความยาวที่เพิ่มขึ้นไม่ใช่ความจุที่เพิ่มขึ้น มันเป็นประวัติศาสตร์ความร้อนพิเศษ
ดังนั้นการออกแบบการฉีดจึงสร้างความสมดุลระหว่างความสามารถในการหลอมเหลวกับเวลาคงตัว ในขณะที่การอัดขึ้นรูปส่วนใหญ่จะซื้อเพียงความสามารถในการหลอมเหลวเท่านั้น
สิ่งที่ไม่มีใครบอกคุณ: คุณไม่สามารถเปลี่ยน L/D ได้
บทความเกี่ยวกับ L/D พูดราวกับว่าคุณได้เลือกหมายเลข บนเครื่องที่คุณเป็นเจ้าของอยู่แล้ว คุณไม่มี
L ได้รับการแก้ไขโดยลำกล้องลำกล้องเป็นภาชนะรับความดันที่ทำด้วยเครื่องจักรซึ่งยึดเข้ากับโครงเครื่องจักร โดยมีโซนทำความร้อน คอป้อน และการติดตั้งทั้งหมดสร้างด้วยความยาวเพียงหนึ่งเดียว ไม่มีใครสร้างถังให้ยาวขึ้นได้
ดังนั้นตัวแปรเดียวที่เหลืออยู่ใน L/D คือ D ซึ่งเป็นเส้นผ่านศูนย์กลางของสกรู เปลี่ยนเส้นผ่านศูนย์กลางและอัตราส่วนก็เปลี่ยนไปด้วย เนื่องจากความยาวเหนือเส้นไม่เคยขยับ
นี่คือเหตุผลที่ผู้ผลิตเครื่องจักรแสดงรายการเส้นผ่านศูนย์กลางของสกรูสองหรือสามเส้นสำหรับเครื่องจักรเครื่องเดียวกัน พวกเขาไม่ได้เสนอขนาดช็อตให้คุณสามขนาด พวกเขากำลังเสนอสามแต้มให้กับคุณบนเส้นโค้งการแลกเปลี่ยน และขนาดช็อตเป็นเพียงหนึ่งในสิ่งที่เคลื่อนไหว
เส้นผ่านศูนย์กลางของสกรู: คันโยกที่เคลื่อนย้ายทุกสิ่ง
ในกระบอกปืนที่ตายตัว ทางเลือกหนึ่งจะเคลื่อนย้ายสี่สิ่งในคราวเดียว ทำความเข้าใจตารางนี้และคุณเข้าใจการฉีด L/D
| หากคุณเลือก... | เส้นผ่านศูนย์กลางของสกรูเล็กลง | เส้นผ่านศูนย์กลางของสกรูใหญ่ขึ้น |
|---|---|---|
| อัตราส่วน L/D | สูงกว่า(L เดียวกัน D เล็กกว่า) | ต่ำกว่า(L เดียวกัน D ใหญ่กว่า) |
| ความสามารถในการยิง | เล็กลง(ปริมาตรน้อยลงต่อระยะชัก 1 มม.) | ใหญ่กว่า |
| มีแรงดันในการฉีด | สูงกว่า(แรงเดียวกันบนพื้นที่เล็กกว่า) | ต่ำกว่า |
| ความสามารถในการละลายต่อช็อต | ดีกว่า(L/D มากกว่าสำหรับวัสดุน้อยลง) | ใจกว้างน้อยลง |
| เวลาพำนักสำหรับส่วนที่กำหนด | สั้นลง(การยิงใช้ลำกล้องเล็กกว่า) | อีกต่อไป |
| ชุดสูท | ชิ้นส่วนขนาดเล็กที่มีความแม่นยำสูง ผนังบาง เรซินที่มีความหนืดสูงและไวต่อความร้อน | ช็อตขนาดใหญ่ เรซินสินค้าโภคภัณฑ์ ส่วนหนา |
อ่านแถวกดดันอีกครั้ง เนื่องจากจะตัดสินว่ามีงานมากกว่าที่ผู้คนคาดหวัง ระบบขับเคลื่อนไฮดรอลิกหรือไฟฟ้าของเครื่องส่งแรงคงที่ไปที่ด้านหลังของสกรู ความดันคือแรงหารด้วยพื้นที่ สกรูที่มีขนาดเล็กกว่าจะมีพื้นที่หน้าน้อยกว่า ดังนั้นแรงเดียวกันนี้จึงทำให้เกิดแรงดันหลอมเหลวที่สูงขึ้น
นั่นคือเหตุผลว่าทำไมงานผนังบางและมีความหนืดสูงจึงมักตกบนสกรูขนาดเล็ก โดยสามารถดันของเหลวที่ละลายเข้าไปในช่องที่แน่นซึ่งสกรูขนาดใหญ่ไม่สามารถเติมเข้าไปได้ L/D ที่สูงกว่าที่มาพร้อมกับมันคือโบนัส ไม่ใช่เรื่องบังเอิญ
และอ่านแถวบ้านด้วย เป็นตัวตัดสินอย่างเงียบ ๆ ว่าพีซีของคุณเป็นสีเหลืองหรือไม่

L/D ส่งผลต่อขนาดช็อตอย่างไร
อย่างเคร่งครัด L/D ไม่ได้กำหนดขนาดช็อต เส้นผ่านศูนย์กลางและระยะชักทำ: ปริมาตรช็อตคือพื้นที่หน้าตัดของสกรูคูณด้วยระยะทางที่สกรูเคลื่อนที่
แต่ในเครื่องจักรจริง คุณไม่สามารถแยกพวกมันออกได้ เพราะเส้นผ่านศูนย์กลางเท่ากันที่ตั้งค่าช็อตของคุณก็จะกำหนด L/D ของคุณด้วย เลือกสกรูขนาดเล็กสำหรับชิ้นส่วนที่มีความแม่นยำขนาดเล็ก และคุณได้เลือก L/D ที่สูงขึ้นในเวลาเดียวกัน
ผลในทางปฏิบัติย่อมเป็นสุข สกรูที่ช่วยให้คุณฉีดช็อตขนาดเล็กยังช่วยเพิ่มความยาวหลอมต่อกรัมของวัสดุและแรงดันการฉีดที่สูงขึ้นอีกด้วย คุณสมบัติทั้งสามนี้เหมาะสมกับงานเดียวกัน ซึ่งเป็นสาเหตุที่ทำให้การค้าขายเป็นไปอย่างเรียบร้อยบ่อยกว่าไม่เป็นเช่นนั้น
สิ่งที่จะหยุดมีความสุขก็คือเมื่อคุณบังคับชิ้นส่วนเข้ากับสกรูผิด ยิงสกรูที่มีเส้นผ่านศูนย์กลางใหญ่เพียงเล็กน้อย แล้วคุณจะได้ผลลัพธ์ที่แย่ที่สุดจากทั้งสองอย่าง: L/D ต่ำ ปริมาณลำกล้องปืนที่มากเมื่อเทียบกับช็อตของคุณ และวัสดุที่หมุนเวียนผ่านความร้อนนานเกินไป
เวลาพักอาศัย: นักฆ่าคุณภาพที่คุณสามารถคำนวณได้
เวลาพักคือระยะเวลาที่โพลีเมอร์ชิ้นหนึ่งจะยังร้อนอยู่ในถังก่อนที่จะถูกฉีดเข้าไป เป็นตัวเลขที่ได้รับการประเมินต่ำที่สุดในการฉีดขึ้นรูป และคุณสามารถประมาณค่าได้ภายใน 30 วินาที
เวลาพัก อยู่ที่ (ความสามารถในการยิงของลำกล้อง ÷ ขนาดช็อตของคุณ) × รอบเวลา
ความจุทั้งสองอยู่ในหน่วยเดียวกัน ถ่ายความจุจากพิกัดของเครื่อง
ทำงานตัวอย่าง เครื่องจักรพิกัดความจุช็อต 200 กรัม ใช้งานชิ้นส่วน 20 กรัมในรอบ 30 วินาที อัตราส่วนคือ 10 ดังนั้นการละลายจึงใช้เวลาประมาณ 10 รอบ เวลาพักประมาณ 300 วินาทีหรือห้านาที
ห้านาทีที่อุณหภูมิหลอมละลายเป็นเวลานานสำหรับ PC, POM, PET หรือ PVC ไม่มีอะไรเกี่ยวกับการตั้งค่าของคุณผิด ชิ้นส่วนมีขนาดเล็กเกินไปสำหรับถัง และวัสดุกำลังสุกในขณะที่รอถึงรอบ
ตอนนี้ย้ายงานนั้นไปที่สกรูที่เล็กกว่า ความจุช็อตลดลงเหลือ 80 กรัม ตอนนี้ส่วนที่ 20 กรัมแบบเดียวกันนี้ใช้หนึ่งในสี่ของถัง การละลายจะใช้เวลาสี่รอบแทนที่จะเป็นสิบรอบ และเวลาพักลดลงเหลือประมาณสองนาที
คุณไม่ได้เปลี่ยนเซ็ตพอยต์ คุณเปลี่ยนเส้นผ่านศูนย์กลางของสกรู และปัญหาการเสื่อมสภาพก็เกิดขึ้นด้วย
แถบความสามารถในการยิง 20–80%
คำแนะนำในอุตสาหกรรมที่อ้างถึงโดยทั่วไปคือ เก็บช็อตของคุณไว้ที่ใดที่หนึ่งระหว่างประมาณ 20% ถึง 80% ของความจุช็อตที่กำหนดของเครื่อง ยืนยันสายกับคู่มือของเครื่องของคุณ แต่ตรรกะที่อยู่เบื้องหลังสายนั้นยังคงอยู่ทุกที่
ด้านล่างวงดนตรี, เวลาพำนักยาวนาน วัสดุเดินทางผ่านความร้อนบ่อยเกินไป และเรซินที่ไวต่อความร้อนจะสลายตัว นี่คือความล้มเหลวตามสูตรข้างต้น
อยู่เหนือวงดนตรีมีสองสิ่งพัง ลำกล้องปืนเหลือไม่เพียงพอที่จะรองรับเบาะที่เหมาะสม ดังนั้นการบรรจุจึงทำให้การยิงไม่สอดคล้องกัน และสกรูมีเวลาและความยาวน้อยกว่าในการหลอมวัสดุที่เกือบเต็มถัง ดังนั้นคุณภาพการหลอมจึงลดลงอย่างแน่นอนเมื่อคุณร้องขอให้เกิดประโยชน์สูงสุด
ที่ดินอยู่ตรงกลางวงและเครื่องมีห้องทำงาน หากชิ้นส่วนของคุณตั้งอยู่ด้านนอก การยึดที่ถูกต้องคือเปลี่ยนเส้นผ่านศูนย์กลางของสกรูหรือเครื่องจักรอื่น ไม่ใช่ชุดการตั้งค่ากระบวนการที่กล้าหาญ
L/D ส่งผลต่อคุณภาพการหลอมอย่างไร
ความยาวคือความสามารถในการหลอมเหลว และความสามารถในการหลอมคือคุณภาพ
L/D ที่มากขึ้นจะทำให้การหลอมเหลวสมบูรณ์มากขึ้นเม็ดแข็งต้องเดินทางไกลออกไปชนผนังถังร้อน จึงมีเพียงไม่กี่เม็ดเท่านั้นที่จะรอดจากการไม่ละลาย จุดแข็งและการรวมรูปร่างของเลนส์ในชิ้นส่วนถือเป็นความล้มเหลวในการหลอมละลาย และความยาวก็สู้กับพวกมันได้
L/D ที่มากขึ้นจะทำให้การหลอมเหลวเป็นเนื้อเดียวกันมากขึ้นอุณหภูมิจะสม่ำเสมอ สีและฟิลเลอร์จะกระจายได้ดีขึ้น และการหลอมที่มาถึงวงแหวนตรวจสอบจะสม่ำเสมอมากขึ้นจากช็อตหนึ่งไปอีกช็อต ซึ่งจะแสดงเป็นหน้าต่างกระบวนการที่กว้างขึ้น
L/D ที่มากขึ้นยังให้ประวัติความร้อนที่มากขึ้นอีกด้วยความยาวเท่ากันที่หลอมละลายอย่างทั่วถึงยังกักเก็บวัสดุได้นานกว่าด้วย และสำหรับ PVC, PC, POM และ PET นั่นเป็นต้นทุน ไม่ใช่ผลประโยชน์
ดังนั้นคุณภาพการหลอมเหลวจึงไม่ดีขึ้นเลย มันคือความสมดุล: ความยาวเพียงพอที่จะละลายจนหมด ปริมาตรถังไม่มากจนวัสดุต้องรอนานเกินไปที่จะใช้ เมื่อความสามารถในการหลอมเหลวเป็นข้อจำกัดเฉพาะของคุณ สกรูกั้นจะยกขึ้นโดยไม่ต้องเพิ่มถังขนาด 1 มิลลิเมตร
การเลือก L/D และเส้นผ่านศูนย์กลางโดยเรซินและชิ้นส่วน
เมื่อรวมธุรกิจการค้าเข้าด้วยกันแล้วตัวเลือกก็จะหลุดออกจากเรซินและชิ้นส่วน
| สถานการณ์ของคุณ | โน้มตัวไปทาง | ทำไม |
|---|---|---|
| ชิ้นส่วนความแม่นยำขนาดเล็กและผนังบาง | สกรูขนาดเล็ก L/D ที่สูงขึ้น | แรงดันการฉีดที่สูงขึ้นจะเติมส่วนที่บาง ละลายได้ดีต่อกรัม ถิ่นที่อยู่ระยะสั้น |
| เรซินที่ไวต่อความร้อน (PC, POM, PET, PVC) | สกรูขนาดเล็กสำหรับการยิง ปลายด้านที่สั้นกว่าของแถบ L/D | เวลาอยู่อาศัยคือศัตรู รักษาช็อตให้ใหญ่โดยสัมพันธ์กับความจุลำกล้อง |
| เรซินวิศวกรรมที่มีความหนืดสูง | สกรูขนาดเล็ก L/D ที่สูงขึ้น | ต้องการแรงกดในการเติมและความยาวในการละลายให้ทั่ว |
| ช็อตขนาดใหญ่ เรซินสินค้าโภคภัณฑ์ (PE, PP, PS) | สกรูใหญ่ขึ้น L/D ต่ำลง | โอกาสในการขาย; เรซินเหล่านี้ทนต่อความยาวหลอมละลายที่ลดลง |
| ชิ้นส่วนที่มีผนังหนา รอบช้า | สกรูขนาดใหญ่ ตัวเรือนนาฬิกา | รอบที่ยาวนานจะทำให้เวลาที่อยู่อาศัยเพิ่มขึ้น คำนวณใหม่ก่อนที่จะกระทำ |
| สารประกอบที่เติมแก้วหรือมีฤทธิ์กัดกร่อน | เส้นผ่านศูนย์กลางต่อส่วน เปลี่ยนพื้นผิว | L/D ติดตามส่วน คำตอบด้านการสึกหรอคือการเจาะแบบไบเมทัลลิก ไม่ใช่ความยาวที่แตกต่างกัน |
| ละลายที่เอาต์พุตสูง | เส้นผ่านศูนย์กลางเท่ากัน สกรูกั้น | คุณต้องมีความสามารถในการหลอมละลาย ไม่ใช่ความยาวลำกล้อง กระบอกไม่เปลี่ยนอยู่แล้ว |
สังเกตสองแถวสุดท้าย ปัญหาที่ผู้ผลิตแม่พิมพ์พบบ่อยที่สุดสองประการไม่ใช่ปัญหา L/D เลย และการซื้อสกรูขนาดเส้นผ่านศูนย์กลางอื่นเพื่อแก้ปัญหาจะทำให้เสียเงิน
ข้อผิดพลาด L/D ทั่วไปในการฉีดขึ้นรูป
- การคัดลอก L/D ของการอัดขึ้นรูปตัวเลข 30:1 จากโต๊ะเครื่องอัดรีดที่ใช้กับสกรูฉีดจะไม่สนใจปัญหาเวลาคงตัวที่กำหนดการฉีดขึ้นรูป เครื่องจักรทั้งสองเครื่องทำงานต่างกัน
- สมมุติว่ายาวจะดีกว่ายิ่งยาวยิ่งละลายและประวัติความร้อนเพิ่มเติม สำหรับเรซินที่ไวต่อความร้อน เม็ดที่สองจะชนะและวัสดุจะเสื่อมสภาพ
- ไม่สนใจอัตราส่วนช็อตต่อความจุปัญหาด้านคุณภาพที่พบบ่อยที่สุดที่เราเห็นสืบเนื่องมาจากรูปทรงเรขาคณิตคือการปรุงอาหารส่วนเล็กๆ ในถังขนาดใหญ่ ไม่มีใครตรวจสอบ เนื่องจากไม่ได้อยู่บนหน้าจอการตั้งค่าใดๆ
- ความเชื่อ L/D สามารถเปลี่ยนแปลงได้ในเครื่องที่มีอยู่มันไม่สามารถ กระบอกตั้งค่า L คุณสามารถเลือกเส้นผ่านศูนย์กลางได้เท่านั้น
- ตำหนิ L/D สำหรับปัญหาการละลายหากการละลายปรากฏขึ้นที่ปริมาณการหลอมสูงเท่านั้น ความสามารถในการหลอมละลายของคุณนั้นสั้น ไม่ใช่ถังของคุณ สกรูกั้นจะแก้ไขสิ่งนั้นในกระบอกเดียวกัน
- ตำหนิ L/D สำหรับปัญหาการสึกหรอเอาต์พุตที่ตกลงมาด้วยความเร็วสกรูเท่ากันคือระยะห่างจากการสึกหรอ ไม่ใช่รูปทรง วัดผลก่อนที่จะออกแบบอะไรใหม่

วิธีการสั่งซื้อสกรูด้านขวา
ผู้ผลิตสกรูออกแบบจากสิ่งที่คุณบอกพวกเขา ส่งสิ่งเหล่านี้ จากนั้นคำแนะนำเส้นผ่านศูนย์กลางและรูปทรงจะตามมา
- ยี่ห้อ เครื่องจักร รุ่น และเส้นผ่านศูนย์กลางของสกรูปัจจุบันภาพถ่ายป้ายชื่อครอบคลุมส่วนใหญ่ และบอกเราถึงความยาวลำกล้องที่คุณกำลังทำงานอยู่ข้างใน
- ความสามารถในการยิงสูงสุดของเครื่องถ้าคุณรู้ และน้ำหนักชิ้นส่วนที่แท้จริงของคุณ
- รอบเวลาด้วยตัวเลขสองตัวข้างต้น คุณจะสามารถคำนวณเวลาพำนักให้คุณได้
- ปริมาณเรซิน เกรด และสารตัวเติมสิ่งนี้จะขับเคลื่อนโปรไฟล์การบีบอัดและการรักษาพื้นผิวให้มากเท่ากับเส้นผ่านศูนย์กลาง
- ข้อบกพร่องที่คุณต้องการหายไปจุดเหลืองที่บ้าน Unmelts ชี้ไปที่ความสามารถในการหลอมละลาย ช็อตสั้นชี้ไปที่แรงกดหรือที่วงแหวนตรวจสอบ แต่ละคนมีคำตอบที่แตกต่างกัน
- รูปวาดหรือสกรูที่สึกหรอของคุณให้เราสร้างเครื่องจักรของคุณก็ได้ ชิ้นส่วนที่สึกหรอจะถูกวัดบนอุปกรณ์ CMM ที่ ±0.01 มม. และสร้างรูปทรงขึ้นมาใหม่
ทำไมต้องร่วมงานกับนันไฮยา
ส่งน้ำหนักชิ้นส่วน รอบเวลา และรุ่นเครื่องจักรมาให้เรา แล้วเราจะดำเนินการคำนวณเวลาพักก่อนที่เราจะเสนอราคาให้คุณ บางครั้งคำตอบก็คือเส้นผ่านศูนย์กลางของสกรูต่างกัน บางทีก็เป็นสกรูกั้นในกระบอกที่คุณมีอยู่แล้ว บางครั้งงานของคุณอยู่ในเครื่องอื่น และเราจะแจ้งเช่นนั้น
เมื่อสกรูตัวใหม่คือคำตอบ นันไฮยะจึงได้สร้างขึ้นสกรูฉีดขึ้นรูปและถังบรรจุมานานกว่ายี่สิบปี ในขนาด 38CrMoAlA, 42CrMo, SKD-61 และเหล็กกล้าไร้สนิม ไนไตรด์หรือโลหะคู่ที่มีชั้นโลหะผสมทังสเตนแบริ่ง 2.5–3 มม. ที่สูงถึง 62 HRC ในกรณีที่ต้องการฟีด
เราสร้างตามแบบของคุณ รุ่นเครื่องจักร หรือตัวอย่างที่สวมใส่ด้วยการทดแทนเข้ากันได้กับเครื่องจักรยี่ห้อหลักๆ สั่งซื้อขั้นต่ำหนึ่งชุด และเสนอราคาภายใน 12 ชั่วโมง
ต่อสู้กับอาการเหลือง ไม่ละลาย หรือช็อตช็อตใช่ไหม? ส่งรุ่นเครื่องจักร น้ำหนักชิ้นส่วน รอบเวลา และเรซิน เราจะแจ้งให้คุณทราบว่าเป็น L/D เส้นผ่านศูนย์กลาง ความสามารถในการหลอมเหลว หรือการสึกหรอ และเสนอราคาภายใน 12 ชั่วโมง
รับคำแนะนำเกี่ยวกับสกรูคำถามที่พบบ่อย
อัตราส่วน L/D โดยทั่วไปสำหรับสกรูฉีดขึ้นรูปคือเท่าใด
สกรูฉีดส่วนใหญ่จะทำงานระหว่าง 18:1 ถึง 25:1 โดยที่ 20:1 ถึง 22:1 เป็นกราวด์ทั่วไปในเครื่องจักรอเนกประสงค์ เรซินที่ไวต่อความร้อนชอบปลายที่สั้นกว่าเนื่องจากวัสดุใช้เวลาในการทำความร้อนน้อยกว่า พลาสติกวิศวกรรมที่ต้องการการหลอมละลายอย่างทั่วถึงจะมีปลายที่ยาวกว่า
ฉันสามารถเปลี่ยนอัตราส่วน L/D บนเครื่องฉีดพลาสติกของฉันได้หรือไม่
ไม่ใช่โดยตรง. ความยาวได้รับการแก้ไขโดยกระบอกซึ่งถูกกลึงเข้าในเครื่อง สิ่งที่คุณสามารถเปลี่ยนได้คือเส้นผ่านศูนย์กลางของสกรู และเนื่องจาก L ยังคงเท่าเดิม เส้นผ่านศูนย์กลางที่เล็กกว่าจะให้ L/D ที่สูงขึ้นโดยอัตโนมัติ ตัวเลือกเดียวนั้นยังเปลี่ยนความสามารถในการฉีดและแรงดันการฉีดที่มีอยู่อีกด้วย
อัตราส่วน L/D ส่งผลต่อขนาดช็อตหรือไม่?
ทางอ้อมและแยกกันไม่ออก ปริมาณช็อตมาจากเส้นผ่านศูนย์กลางและระยะชักของสกรู ไม่ใช่จาก L/D แต่สำหรับลำกล้องคงที่ เส้นผ่านศูนย์กลางที่กำหนดช็อตจะกำหนด L/D ของคุณด้วย เลือกสกรูที่เล็กกว่าสำหรับช็อตที่เล็กลง และคุณจะได้ L/D ที่สูงขึ้นและแรงดันการฉีดที่สูงขึ้นในเวลาเดียวกัน
ฉันจะคำนวณระยะเวลาคงตัวในการฉีดขึ้นรูปได้อย่างไร
แบ่งความสามารถในการช็อตที่กำหนดของเครื่องด้วยขนาดช็อตจริงของคุณ จากนั้นคูณด้วยรอบเวลา เครื่องจักรขนาด 200 กรัมที่ใช้ชิ้นส่วน 20 กรัมในรอบ 30 วินาทีจะให้เวลาประมาณ 300 วินาทีหรือห้านาทีในการคงอยู่ นั่นใช้เวลานานในการเก็บ PC, POM, PET หรือ PVC ที่อุณหภูมิหลอมละลาย
เหตุใดการฉีด L/D จึงสั้นกว่าการอัดขึ้นรูป L/D
เนื่องจากสกรูฉีดทำงานแบบระเบิด มันทำให้การฉีดเป็นพลาสติก จากนั้นหยุดในขณะที่เครื่องจักรฉีดและแม่พิมพ์เย็นตัวลง และสารที่ละลายในถังจะร้อนตลอดเวลา เครื่องอัดรีดทำงานอย่างต่อเนื่องและไม่มีอะไรรออยู่ ความยาวลำกล้องที่เพิ่มขึ้นบนเครื่องฉีดคือประวัติความร้อนที่เพิ่มขึ้น ไม่ใช่แค่ความสามารถในการหลอมเหลวที่เพิ่มขึ้น ดังนั้นสกรูฉีดจึงสั้นลง
กระสุนของฉันควรใช้ความจุลำกล้องกี่เปอร์เซ็นต์?
คำแนะนำที่อ้างถึงโดยทั่วไปคือประมาณ 20% ถึง 80% ของความสามารถในการยิงที่กำหนด และคู่มือเครื่องจักรของคุณคือผู้มีอำนาจ ต่ำกว่าแถบดังกล่าว ระยะเวลาการคงตัวยาวนานและวัสดุที่ไวต่อความร้อนจะสลายตัว ด้านบนไม่มีที่ว่างสำหรับเบาะที่เหมาะสมและมีเวลาน้อยลงในการละลายถังจนเกือบเต็ม
L/D ที่สูงกว่าดีกว่าสำหรับการฉีดขึ้นรูปหรือไม่
ไม่ใช่โดยอัตโนมัติ ความยาวที่มากขึ้นจะทำให้การหลอมละลายสมบูรณ์ยิ่งขึ้นและการหลอมละลายที่สม่ำเสมอยิ่งขึ้น ซึ่งจะช่วยปรับปรุงคุณภาพ นอกจากนี้ยังเก็บความร้อนของวัสดุได้นานกว่า ซึ่งจะทำให้เรซินที่ไวต่อความร้อนเสื่อมคุณภาพ L/D ที่เหมาะสมจะทำให้วัสดุของคุณหลอมละลายโดยสมบูรณ์โดยไม่ต้องถือไว้นานเกินความจำเป็น
ชิ้นส่วนของฉันมีสีเหลือง นั่นเป็นปัญหา L/D หรือไม่?
โดยปกติแล้วจะเป็นปัญหาเรื่องเวลาพัก ซึ่งเป็นปัญหาขนาดกระสุนต่อลำกล้อง ดำเนินการคำนวณที่อยู่อาศัยก่อน หากปรุงอาหารชิ้นเล็กๆ ในถังขนาดใหญ่ จะไม่มีการตั้งค่าอุณหภูมิและไม่มีรูปทรงของสกรูที่จะแก้ไขได้ เส้นผ่านศูนย์กลางของสกรูที่เล็กกว่าหรือเครื่องจักรที่เล็กกว่าก็จะเป็นเช่นนั้น