
กระบอกสกรูทำอะไรได้จริง
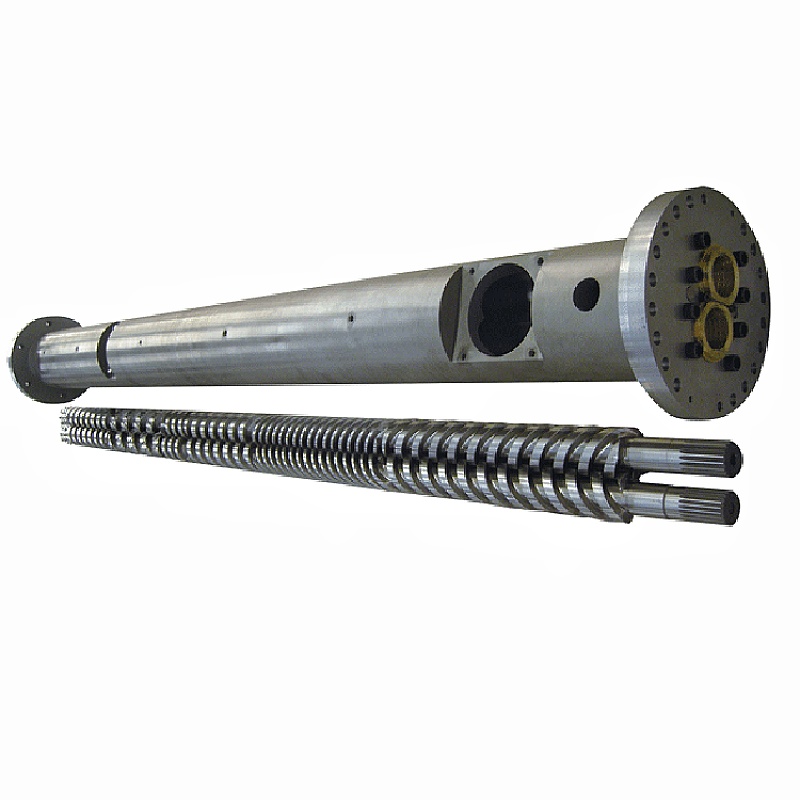
สกรูและกระบอกทำงานเป็นคู่กัน ต่อไปนี้เป็นลำดับทุกรอบ:
- การให้อาหาร— เม็ดพลาสติกหล่นจากถังลงในโซนป้อนอาหาร
- ละลาย— สกรูหมุนจะสร้างความร้อนเฉือน เมื่อรวมกับเครื่องทำความร้อนแบบถัง เม็ดจะละลายและบีบอัด
- การวัดแสง— อุณหภูมิและความดันที่หลอมละลายจะสม่ำเสมอก่อนการฉีด
- การฉีด— สกรูเคลื่อนที่ไปข้างหน้าเหมือนลูกสูบ โดยดันพลาสติกหลอมเหลวเข้าไปในแม่พิมพ์
ตัวแปรการออกแบบทุกตัว — เรขาคณิต สัดส่วนโซน การรักษาพื้นผิว — ส่งผลต่อประสิทธิภาพของสี่ขั้นตอนเหล่านั้น ความไม่ตรงกันในรายการใดรายการหนึ่งแสดงว่าเป็นปัญหาในการผลิต
การตัดสินใจที่ 1: อัตราส่วน L/D
อัตราส่วน L/D (ความยาวของสกรูที่ขันหารด้วยเส้นผ่านศูนย์กลาง) เป็นตัวเลขที่สำคัญที่สุดในแผ่นข้อมูลจำเพาะ ควบคุมเวลาพัก คุณภาพการผสม และการกระจายความร้อนการใช้งานฉีดขึ้นรูปทั่วไปส่วนใหญ่จะใช้อัตราส่วน 20:1
| เรซิน | แอล/ดีที่แนะนำ |
|---|---|
| PP, PE, PS (มาตรฐาน) | 18:1 – 20:1 |
| เอบีเอส, พีซี | 20:1 – 24:1 |
| พีวีซี (ไวต่อความร้อน) | 16:1 – 20:1 |
| สัตว์เลี้ยง | 20:1 – 22:1 |
| ไนลอน (PA) | 18:1 – 20:1 |
| วัสดุเสริม GF | 20:1 – 24:1 |
การตัดสินใจที่ 2: อัตราส่วนกำลังอัด
อัตราการบีบอัด (CR) จะวัดว่าช่องสกรูแคบลงมากเพียงใดจากโซนป้อนไปยังโซนสูบจ่าย CR ที่สูงขึ้นจะบีบอัดการหลอมให้รุนแรงมากขึ้น — เหมาะสำหรับเรซินอสัณฐานที่จะค่อยๆ อ่อนตัวลง CR ส่วนล่างนั้นอ่อนโยนกว่า ซึ่งเป็นสิ่งที่คุณต้องการสำหรับวัสดุที่ไวต่อความร้อนหรือใยอาหาร
| เรซิน | อัตราส่วนกำลังอัด |
|---|---|
| ABS, PC, PMMA (อสัณฐาน) | 3.0 – 3.5:1 |
| PP, PE, ไนลอน (กึ่งผลึก) | 2.5 – 3.0:1 |
| พีวีซี | 2.0 – 2.5:1 |
| สัตว์เลี้ยง | 2.3 – 2.6:1 |
| เสริม GF (≥15%) | 2.0 – 2.5:1 |
การตัดสินใจ 3: สัดส่วนโซน
สกรูฉีดมาตรฐานแบ่งออกเป็นสามโซน สัดส่วนของแต่ละโซนมีความสำคัญพอๆ กับ L/D ทั้งหมด
- โซนฟีด (L1):ช่องลึกที่รับเม็ดแข็งจากฮอปเปอร์ อีกต่อไป = ความสามารถในการรับส่งข้อมูลมากขึ้น
- โซนการบีบอัด (L2):ความลึกของช่องลดลงเรื่อยๆ การละลายส่วนใหญ่เกิดขึ้นที่นี่
- โซนวัดแสง (L3):ช่องตื้นและสม่ำเสมอ ช่วยให้มั่นใจได้ถึงอุณหภูมิและความดันหลอมเหลวที่สม่ำเสมอก่อนการฉีด
| เรซิน | ฟีด (L1) | การบีบอัด (L2) | การวัดแสง (L3) |
|---|---|---|---|
| พีพี/พีอี | 50% | 25% | 25% |
| เอบีเอส/พีซี | 40% | 40% | 20% |
| สัตว์เลี้ยง | 40% | 40% | 20% |
| ไนลอน (PA) | 35–45% | 35–40% | 20–25% |
| พีวีซี | 35% | 50% | 15% |
การตัดสินใจที่ 4: วัสดุกระบอกสกรู
38CrMoALA — พื้นฐานมาตรฐาน
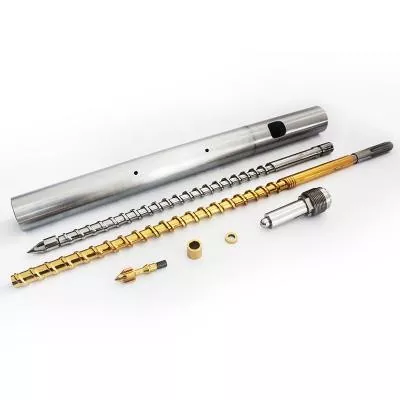
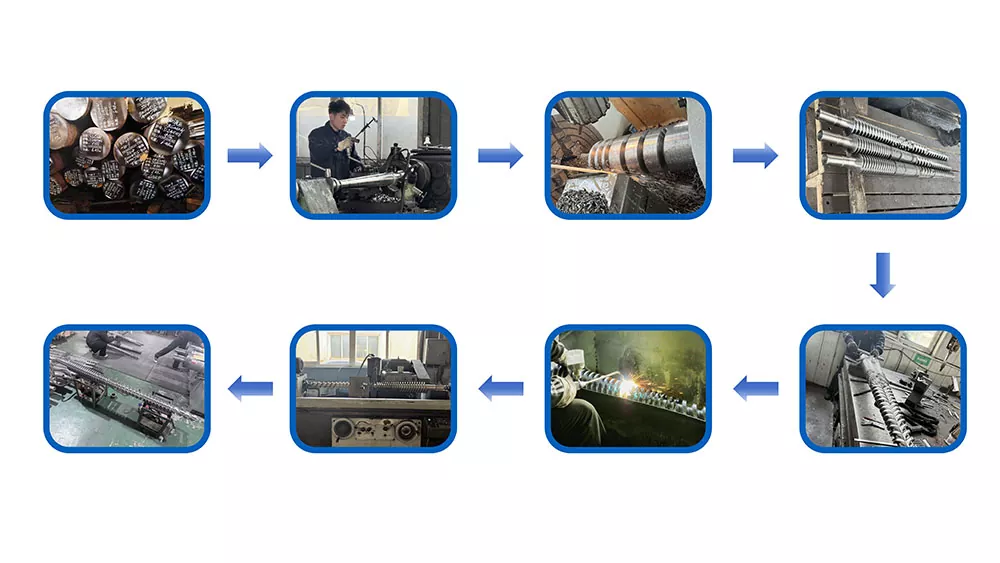
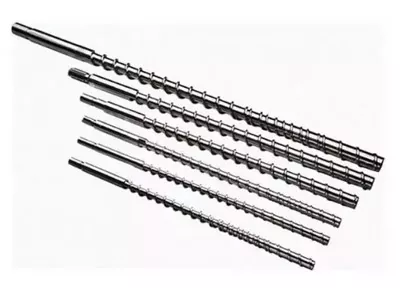
สกรูฉีดขึ้นรูปของบริษัทนันไฮยาผลิตจากเหล็กโลหะผสม 38CrMoALAผ่านการอบร้อนและดับแล้ว วัสดุฐานนี้รองรับเทอร์โมพลาสติกมาตรฐาน เช่น PE, PP, PS และ ABS ได้ดี โดยมีอายุการใช้งานประมาณ10,000–20,000 ชั่วโมงภายใต้สภาวะการทำงานปกติ
ไนไตรดิ้ง
แก๊สไนไตรดิ้งที่อุณหภูมิ 500–560°C ทำให้เกิดชั้นไนไตรด์หนา 0.5–0.8 มมด้วยความแข็งของ950–1050 HV (~62 HRC). ซึ่งช่วยเพิ่มความต้านทานการสึกหรอได้ 30–40% เมื่อเทียบกับเหล็กที่ไม่ผ่านการบำบัด มาตรฐานสำหรับการใช้งานการฉีดขึ้นรูปส่วนใหญ่ที่ใช้วัสดุที่ไม่ได้เติมหรือเติมเล็กน้อย

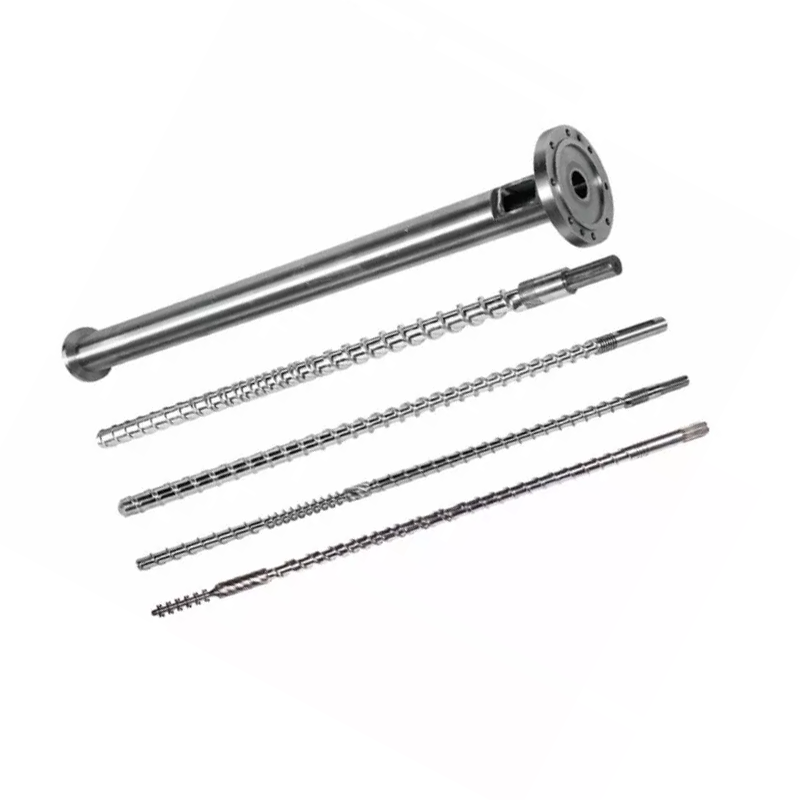
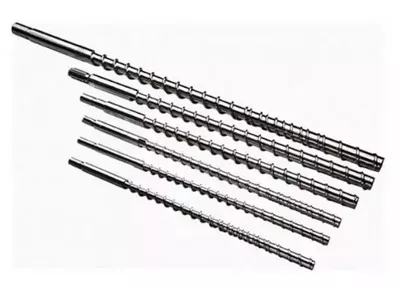
สกรูฉีดขึ้นรูปแบบกลายพันธุ์ Nanhaiya (ฉับพลัน) — เหมาะสำหรับเรซินที่เป็นผลึก เช่น PP, PE และไนลอน
Bimetallic — สำหรับการใช้งานที่มีฤทธิ์กัดกร่อน
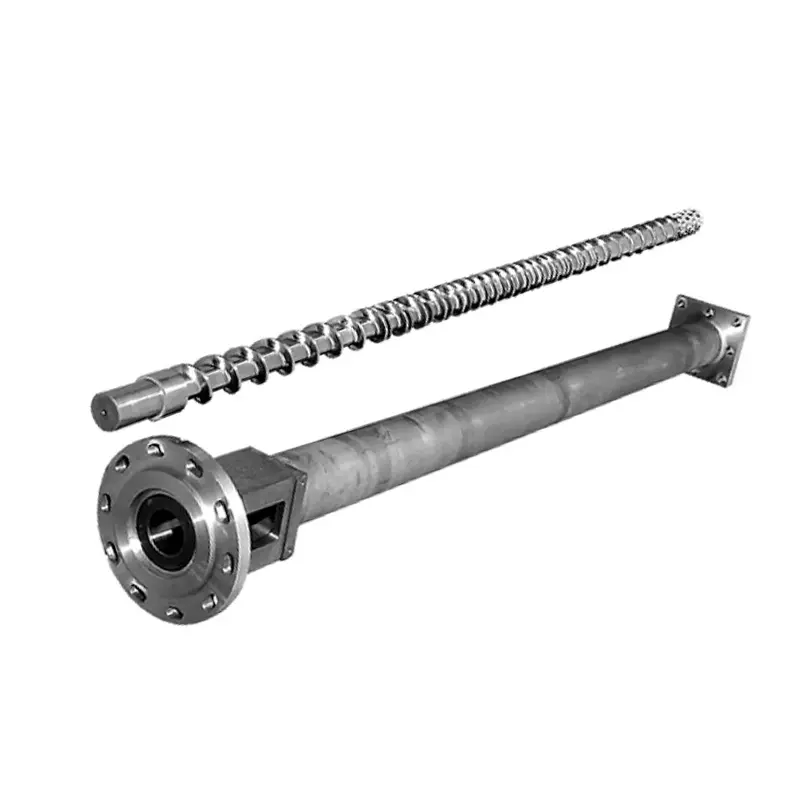
ถัง Bimetallic มีซับในที่ทนทานต่อการสึกหรอของโลหะผสมสูงซึ่งเชื่อมติดกันทางโลหะกับรูของถัง กระบวนการไบเมทัลลิกของ Nanhaiya บรรลุผลสำเร็จความแข็งของรูเจาะด้านใน 62 HRCผ่านการเชื่อมสเปรย์โลหะผสมแข็งรอบบริเวณที่มีการสึกหรอสูงภายในถัง
| แอปพลิเคชัน | วัสดุสกรู | การบำบัดแบบบาร์เรล |
|---|---|---|
| PE, PP, PS (ยังไม่ได้บรรจุ) | 38CrMoALA ไนไตรด์ | ไนไตรด์มาตรฐาน |
| ABS, PC, ไนลอน (ไม่ได้บรรจุ) | 38CrMoALA ไนไตรด์ | ไนไตรด์มาตรฐาน |
| PA + GF ≤30% | 38CrMoALA ดับแล้ว + นิรภัย | ไนไตรด์หรือไบเมทัลลิก |
| เนื้อหา GF 15–50% | ขอบการบิน Bimetallic / TC | ไบเมทัลลิก |
| พีวีซี / เรซินที่มีฤทธิ์กัดกร่อน | โลหะผสมที่ทนต่อการกัดกร่อน | ไบเมทัลลิก (เกรด CR) |
| เต็มไปด้วยคาร์บอนไฟเบอร์ | ทังสเตนคาร์ไบด์ | เจาะด้วยสเปรย์ TC |
การตัดสินใจที่ 5: เส้นผ่านศูนย์กลางของสกรูและขนาดช็อต
ภาพจริงของคุณควรอยู่ระหว่างนั้น35% และ 70%ของความสามารถในการยิงสูงสุดของสกรู หากต่ำกว่า 35% วัสดุจะอยู่ในถังนานเกินไปและเสี่ยงต่อการย่อยสลาย เกินกว่า 70% สกรูไม่สามารถฟื้นตัวได้เร็วเพียงพอภายในวงจร
ด้านล่างนี้คือการกำหนดค่าทั่วไปจาก Nanhaiya:
| ปริมาณที่ฉีด (กรัม) | สกรู Ø × ความยาว (มม.) | ลำกล้อง Ø × ความยาว (มม.) |
|---|---|---|
| 30–90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100–150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1,030 | Φ105×1110 |
| 250–400 | Φ45×1210 | Φ115×1165 |
| 300–500 | Φ50×1300 | Φ125×1260 |
| 500–700 | Φ60×1380 | Φ140×1350 |
| 700–1,000 | Φ70×1790 | Φ160×1685 |
| 1,000–1500 | Φ160×3500 | Φ270×3200 |
| 13.00–25.00 | Φ170×3415 | Φ317×3380 |

สกรูฉีดขึ้นรูปแบบค่อยเป็นค่อยไปของ Nanhaiya — เหมาะสำหรับเรซินอสัณฐานเช่น ABS, PC และ PMMA
สัญญาณเตือนว่าสกรูปัจจุบันของคุณไม่เหมาะกับงาน
- จุดด่างดำหรือรอยไหม้— วัสดุเสื่อมโทรมจากเวลาพักมากเกินไปหรือจุดร้อน ตรวจสอบโซนอุณหภูมิของถังและระยะห่างของสกรู
- น้ำหนักการยิงไม่สม่ำเสมอ— บ่อยครั้งวาล์วกันไหลกลับสึกหรอหรือมีระยะห่างจากสกรูถึงลำกล้องมากเกินไปจนทำให้เกิดการไหลย้อนกลับ
- รอยเปื้อนบนพื้นผิว— ความชื้นหรือก๊าซในการหลอมละลาย อาจบ่งชี้ว่าการอบแห้งล่วงหน้าไม่เพียงพอหรือรูปทรงของสกรูที่ระบายอากาศไม่ถูกต้อง
- ฟื้นตัวช้า/รอบเวลายาวนาน— ความสามารถในการทำให้เป็นพลาสติกไม่เพียงพอ เส้นผ่านศูนย์กลางของสกรูอาจต้องเพิ่มขึ้น
- มีเศษเหล็กสูงเมื่อเปลี่ยนสี— การผสมไม่ดีในเขตการวัดแสง Maddock หรือองค์ประกอบผสมสิ่งกีดขวางที่เพิ่มเข้ากับสกรูมักจะแก้ปัญหานี้ได้
สิ่งที่ควรแจ้งผู้ผลิตของคุณเมื่อขอใบเสนอราคา
- ยี่ห้อและรุ่นของเครื่อง— หรือเส้นผ่านศูนย์กลางรูและขนาดหน้าแปลนสำหรับเครื่องจักรที่ไม่ได้มาตรฐาน
- เรซินปฐมภูมิ— รวมประเภทฟิลเลอร์และเปอร์เซ็นต์ ถ้ามี
- ช่วงขนาดช็อต- ต่ำสุดและสูงสุดเป็นกรัม
- ระยะเวลารอบเป้าหมาย
- ปัญหาปัจจุบันที่คุณพยายามแก้ไข— ถ้ามี
รับคำแนะนำด้านเทคนิคจาก Nanhaiya
เราตอบกลับภายใน 12 ชั่วโมง ทีมวิศวกรของเราสามารถระบุรูปทรงของสกรู เกรดวัสดุ และขนาดที่เหมาะสมสำหรับเครื่องจักรและเรซินของคุณได้ ก่อนที่คุณจะตกลงเสนอราคา