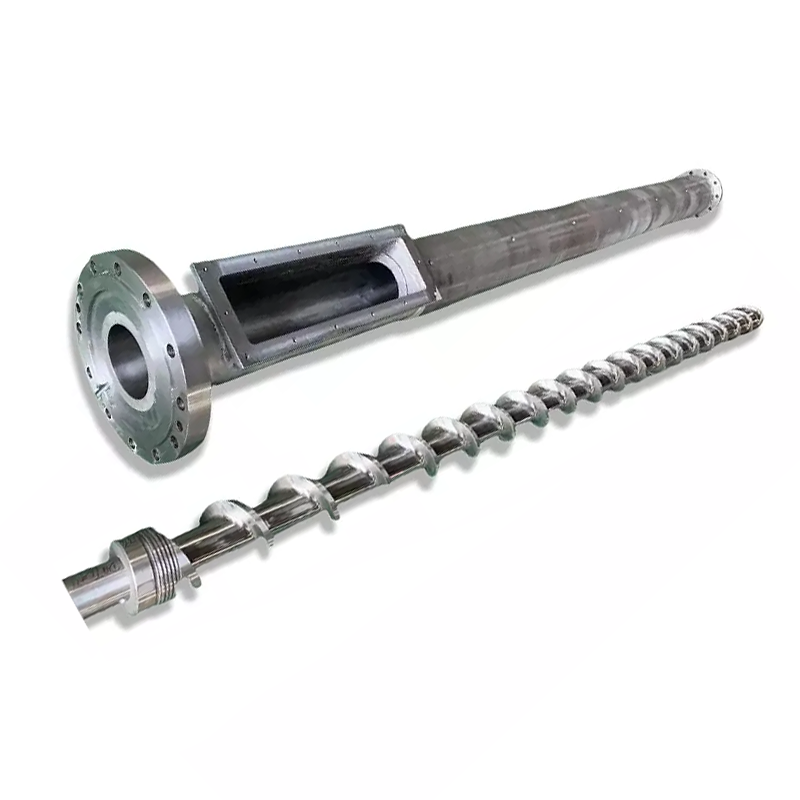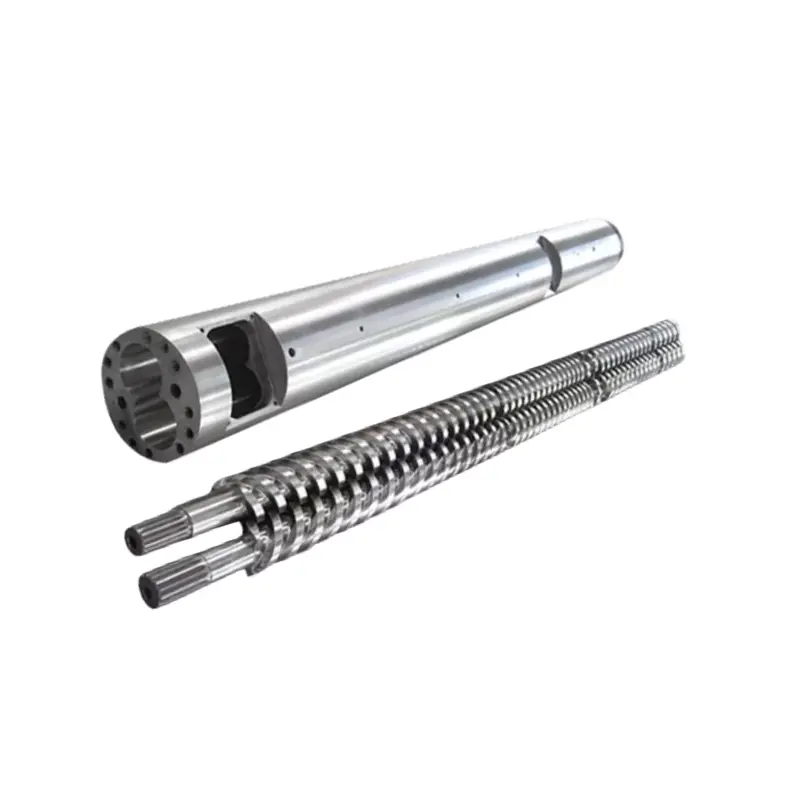
รอบต่อนาทีของสกรูไม่ใช่แป้นหมุนเอาต์พุตในตัวมันเอง การเปลี่ยนแปลงความเร็วจะเปลี่ยนการลำเลียงของแข็ง เวลาในการหลอมเหลว แรงเฉือน การสร้างแรงดัน และเวลาคงตัว ดังนั้นผลลัพธ์ที่เป็นประโยชน์จะต้องพิจารณาจากอุณหภูมิหลอมเหลว โหลดมอเตอร์ ความดัน และคุณภาพของผลิตภัณฑ์

ตอบด่วน
การเพิ่มความเร็วของสกรูมักจะเพิ่มการไหลของแรงลากและอัตราที่วัสดุเข้าสู่กระบวนการ แต่ความสัมพันธ์นั้นไม่ได้จำกัดหรือเป็นเส้นตรงอย่างสมบูรณ์ รอบต่อนาทีที่มากขึ้นยังอาจเพิ่มความร้อนเฉือน ลดระยะเวลาการคงตัว และเผยให้เห็นส่วนป้อนหรือส่วนหลอมละลายที่อ่อนแอ
เปลี่ยนตัวแปรควบคุมทีละรายการ รอสภาวะคงที่ จากนั้นเปรียบเทียบเอาต์พุต โปรไฟล์อุณหภูมิหลอมละลาย ความดัน โหลดมอเตอร์ และคุณภาพของผลิตภัณฑ์ หยุดเมื่อหนึ่งในนั้นถึงขีดจำกัดที่ได้รับอนุมัติ แม้ว่าไดรฟ์จะสามารถหมุนเร็วขึ้นก็ตาม
อ่านเครื่องอัดรีดเป็นระบบที่เชื่อมต่อกัน
วัสดุจะเข้ามาในลักษณะของแข็ง กลายเป็นเบดอัด ละลาย ผสมและออกไปผ่านเส้นทางการไหลที่มีข้อจำกัด มอเตอร์จ่ายพลังงานกลในขณะที่เครื่องทำความร้อนแบบถังและวงจรทำความเย็นจะแลกเปลี่ยนความร้อนกับกระบวนการ สกรูและดายมีหน้าที่รับแรงกดร่วมกัน
การศึกษาระดับอุตสาหกรรมในปี 2016 ได้ทำการทดสอบโพลีเมอร์สามตัว รูปทรงของสกรูสามตัว ความเร็วห้าระดับ และสภาวะอุณหภูมิสามแบบ สำหรับสถานการณ์การทำงาน 135 สถานการณ์ ผู้เขียนได้วัดความต้องการพลังงานและความแปรผันของอุณหภูมิหลอมเหลวร่วมกัน ผลลัพธ์ของพวกเขาเปลี่ยนไปตามวัสดุ สกรู และสภาวะ ซึ่งเป็นเหตุผลว่าทำไมกฎสากลถึงรอบต่อนาทีจึงไม่น่าเชื่อถือ
มุมมองโรงงานของเรา:จุดปฏิบัติงานที่ดีที่สุดไม่ใช่ความเร็วรอบสูงสุดที่อินเวอร์เตอร์ยอมรับ เป็นสภาวะการผลิตที่เสถียรสูงสุดซึ่งอยู่ภายในขีดจำกัดมอเตอร์ กระปุกเกียร์ ความดัน อุณหภูมิ และคุณภาพของผลิตภัณฑ์ที่ได้รับอนุมัติ หากขีดจำกัดมาถึงก่อนเวลา ให้ระบุปัญหาคอขวดนั้นก่อนที่จะสั่งไดรฟ์ที่เร็วกว่าหรือสกรูใหม่
สิ่งที่เปลี่ยนแปลงเมื่อความเร็วของสกรูเพิ่มขึ้น
รอบต่อนาทีที่สูงขึ้นจะทำให้พื้นผิวของสกรูเคลื่อนที่เร็วขึ้นเมื่อเทียบกับกระบอก ในช่วงที่เสถียร สิ่งนี้สามารถเพิ่มการขนส่งของแข็งและการลำเลียงของเหลวได้ นอกจากนี้ยังเปลี่ยนอัตราเฉือน พลังงานกลที่ป้อนเข้า เวลาที่ใช้ในการหลอม และจำนวนรอบการหมุนของสกรูต่อประสบการณ์ของวัสดุ
ทิศทางการเปลี่ยนแปลงอุณหภูมิหลอมเหลวไม่เป็นสากล การศึกษา HDPE ในปี 2014 ใช้ความหนืดของเรซิน 3 แบบ รูปทรงของสกรู 3 แบบ ความเร็วหลายระดับและอุณหภูมิที่ตั้งไว้ พบว่าประเภทของสกรู ความหนืดของเรซิน อุณหภูมิที่ตั้งไว้ และความเร็ว ล้วนส่งผลต่อการใช้พลังงานและความคงตัวของการหลอมเหลว
สกรูชั้นเดียวแสดงความเร็ววิกฤตซึ่งคุณภาพการหลอมเหลวลดลง ในขณะที่สกรูกั้นที่ทดสอบแล้วยังคงรักษาความสม่ำเสมอของอุณหภูมิได้ดีกว่า


อุณหภูมิที่ตั้งไว้ของถังไม่ใช่อุณหภูมิหลอมละลาย
ตัวควบคุมจะแสดงเป้าหมายโซนเครื่องทำความร้อนและโดยปกติจะแสดงอุณหภูมิใกล้กับผนังถัง พอลิเมอร์ภายในช่องยังได้รับพลังงานกลจากการเสียรูปและแรงเสียดทานอีกด้วย การระบายความร้อนสามารถขจัดความร้อนส่วนหนึ่งออกไปได้ แต่การหลอมละลายในขั้นสุดท้ายจะยังคงร้อนกว่า เย็นกว่า หรือสม่ำเสมอน้อยกว่าที่คอนโทรลเลอร์ตัวใดตัวหนึ่งแนะนำ
วัดอุณหภูมิหลอมเหลว ณ ตำแหน่งที่กำหนดและระบุวิธีการของเซ็นเซอร์ การศึกษาด้านวิศวกรรมและวิทยาศาสตร์โพลีเมอร์ในปี 2549 ใช้ตารางเทอร์โมคัปเปิลข้ามการไหลของของเหลว โดยพบว่าบริเวณที่มีอุณหภูมิต่ำมีปริมาณงานสูงด้วยสกรูแบบปีกเดียว ในขณะที่สกรูกั้นที่ทดสอบกับเครื่องผสม Maddock ทำให้เกิดการหลอมเหลวที่ดีขึ้นและการเปลี่ยนแปลงที่ต่ำกว่า
อย่าลดโซนเครื่องทำความร้อนทุกโซนเพียงเพราะว่าของเหลวที่วัดได้นั้นร้อนหากสกรูทำให้เกิดความร้อนเป็นส่วนใหญ่ การลดลงอย่างมากอาจทำให้ฐานรองเย็นลงในขณะที่แรงเฉือนยังคงสูง ตรวจสอบบริเวณที่เกิดการหลอมเหลว เอาต์พุตของตัวทำความร้อน การตอบสนองการทำความเย็น และโหลดของมอเตอร์ ก่อนที่จะเปลี่ยนโปรไฟล์ทั้งหมด
เหตุใดเอาต์พุตจึงหยุดตามรอบต่อนาทีเป็นเส้นตรง
ที่ความเร็วต่ำ เครื่องอัดรีดที่ป้อนอย่างดีอาจแสดงความสัมพันธ์ใกล้เชิงเส้นระหว่างรอบต่อนาทีและการไหลของมวล ความสัมพันธ์ดังกล่าวจะอ่อนลงเมื่อเม็ดไม่เต็มช่องตามสัดส่วนอีกต่อไป ความหนาแน่นรวมเปลี่ยนแปลง คอป้อนอาหารหลุด การละลายลดลง หรือความต้านทานปลายน้ำเปลี่ยนสมดุลของแรงดันและการไหลของน้ำ
การศึกษาของมหาวิทยาลัยสตุ๊ตการ์ทในปี 2022 เปรียบเทียบโซนฟีดแบบเรียบ ร่องเกลียว และร่องตามแนวแกนที่ความเร็วสกรูสูง พบเกณฑ์ที่เกินขีดจำกัดที่ปริมาณงานกลายเป็นแบบไม่เชิงเส้น และรูปร่างและขนาดของเม็ดนั้นส่งผลต่อเกณฑ์นั้น สิ่งนี้สนับสนุนกฎของโรงงานในทางปฏิบัติ: บันทึกวัตถุดิบตั้งต้นจริงและชื่อโพลีเมอร์



วิธีอ่านความเร็วและช่วงเอาต์พุตที่เผยแพร่ของ Nanhaiya
Nanhaiya เผยแพร่ตารางครอบครัวต่อไปนี้บนทั้งคู่หมวดหมู่สกรูเดี่ยวและหน้าความเร็วสูง PE/PP มีประโยชน์ในการระบุกลุ่มผลิตภัณฑ์ที่ระบุไว้ของบริษัท ไม่รับประกันการปฏิบัติงานสำหรับวัสดุและแม่พิมพ์ที่ไม่ระบุรายละเอียด
| แบบอย่าง | แอล/ดี | เผยแพร่ผลลัพธ์แล้ว | ความเร็วในการเผยแพร่ | ขับมอเตอร์ |
|---|---|---|---|---|
| NHY20 | 20:1 | 3 ถึง 5 กก./ชม | 10 ถึง 60 รอบต่อนาที | 1.1 / 1.5 / 2.2 กิโลวัตต์ |
| NHYYS25 | 25:1 | 5 ถึง 8 กก./ชม | 10 ถึง 60 รอบต่อนาที | 2.2 / 3.0 / 4.0 กิโลวัตต์ |
| NHY30 | 25:1 | 5 ถึง 10 กก./ชม | 10 ถึง 60 รอบต่อนาที | 2.2 / 3.0 / 4.0 กิโลวัตต์ |
| NHY45 | 25:1 ถึง 36:1 | 10 ถึง 120 กก./ชม | 10 ถึง 150 รอบต่อนาที | 5.5 ถึง 22 กิโลวัตต์ |
| นวาย65 | 25:1 ถึง 36:1 | 60 ถึง 300 กก./ชม | 20 ถึง 150 รอบต่อนาที | 22 ถึง 75 กิโลวัตต์ |
| NHY75 | 25:1 ถึง 36:1 | 200 ถึง 450 กก./ชม | 20 ถึง 150 รอบต่อนาที | 30 ถึง 132 กิโลวัตต์ |
| NHY90 | 25:1 ถึง 36:1 | 180 ถึง 600 กก./ชม | 20 ถึง 110 รอบต่อนาที | 30 ถึง 185 กิโลวัตต์ |
| NHY120 | 25:1 ถึง 36:1 | 320 ถึง 1,000 กก./ชม | 20 ถึง 90 รอบต่อนาที | 75 ถึง 280 กิโลวัตต์ |
| NHY150 | 25:1 ถึง 36:1 | 400 ถึง 1300 กก./ชม | 20 ถึง 75 รอบต่อนาที | 90 ถึง 400 กิโลวัตต์ |
ที่มา: เว็บไซต์นันหายยา ตรวจสอบวันที่ 31 สิงหาคม 2569 แต่ละแถวประกอบด้วยค่าอนุกรมแบบกว้างๆ อย่ารวมเอาท์พุต ความเร็ว และจำนวนมอเตอร์สูงสุดไว้ในการกำหนดค่าเครื่องเดียว
การอ้างสิทธิ์เว็บไซต์ Nanhaiya:หน้าความเร็วสูง PE/PP ระบุว่าโครงสร้างสกรูที่ได้รับการปรับปรุงและกระปุกเกียร์แรงบิดสูงสามารถเพิ่มประสิทธิภาพเป็นสองเท่าเมื่อเทียบกับอุปกรณ์แบบดั้งเดิม และการออกแบบสามารถลดอุณหภูมิการอัดขึ้นรูป PP ได้
หน้านี้ไม่ได้ระบุเครื่องเปรียบเทียบ เรซิน แม่พิมพ์ วิธีทดสอบ หรือกรอบเวลาการยอมรับ ปฏิบัติต่อข้อความทั้งสองเป็นการกล่าวอ้างของซัพพลายเออร์ที่ต้องใช้โปรโตคอลการทดสอบเฉพาะโครงการ ก่อนที่จะป้อน ROI หรือการรับประกันการซื้อ
ตีความชุดค่าผสม ไม่ใช่การอ่านแบบแยกส่วน
| แนวโน้มหลังจากรอบต่อนาทีเพิ่มขึ้น | การตีความที่เป็นไปได้ | ตรวจสอบครั้งต่อไป |
|---|---|---|
| ผลผลิตเพิ่มขึ้น ความดันและโหลดยังคงมีเสถียรภาพ คุณภาพคงอยู่ | สายอาจยังอยู่ในหน้าต่างการทำงานที่มีประโยชน์ | ยืนยันความสม่ำเสมอของอุณหภูมิหลอมเหลวและความสามารถในการทำความเย็นขั้นปลายน้ำ |
| รอบต่อนาทีเพิ่มขึ้นแต่กำไรเอาท์พุตลดลง | ความสามารถในการป้อน ความต้านทานการหลอมละลาย หรือปลายน้ำอาจถูกจำกัด | ตรวจสอบความสม่ำเสมอในการป้อน เอาต์พุตเฉพาะ ตัวกรอง และแรงดันแม่พิมพ์ |
| อุณหภูมิหลอมละลายและโหลดของมอเตอร์เพิ่มขึ้นอย่างรวดเร็ว | พลังงานกลและความต้านทานเพิ่มขึ้น | ตรวจสอบความหนืดของเรซิน รูปทรงของสกรู สภาพของตัวกรอง และโปรไฟล์ความร้อน |
| อุณหภูมิหลอมละลายโดยเฉลี่ยลดลงแต่ความแปรผันเพิ่มขึ้น | อาจมีการละลายช้าหรือไม่สมบูรณ์ | ตรวจสอบข้อบกพร่องของผลิตภัณฑ์และเปรียบเทียบกับความสามารถในการหลอมเหลวของสกรู |
| รอบแรงดันพร้อมเอาท์พุตและโหลดมอเตอร์ | ปัญหาอาจเกิดจากการป้อน การหลอมเหลว การควบคุมอุณหภูมิ หรือข้อจำกัด | ใช้คู่มือการวินิจฉัยพล่าน |
| โหลดเพิ่มขึ้นหลังจากเปลี่ยนตัวกรองหรือดาย | ความต้านทานดาวน์สตรีมเปลี่ยนจุดปฏิบัติการ | เปรียบเทียบแรงดันที่สะอาดและสกปรกด้วยวัสดุและอัตราเดียวกัน |


ใช้การทดสอบขั้นตอนที่มีการควบคุมแทนการไล่ตามการควบคุม
- เลือกล็อตวัสดุและผลิตภัณฑ์ที่มั่นคงหนึ่งรายการบันทึกเกรดเรซิน รูปแบบเม็ดหรือการบดซ้ำ สารเติมแต่ง ความชื้น และลำดับวัสดุล่าสุด
- สร้างพื้นฐาน.บันทึกรอบต่อนาที อัตราป้อน เอาท์พุต อุณหภูมิหลอมละลาย ความดัน โหลดมอเตอร์ การอ่านค่าโซน และคุณภาพผลิตภัณฑ์หลังจากสายการผลิตมีเสถียรภาพ
- เปลี่ยนตัวแปรที่ได้รับอนุมัติหนึ่งรายการใช้เวลาเพิ่มและรักษาเสถียรภาพที่กำหนดโดยขั้นตอนบรรทัด อย่าเปลี่ยนความเร็ว อัตราป้อน และอุณหภูมิพร้อมกัน
- เปรียบเทียบทั้งค่าเฉลี่ยและความแปรผันค่าเฉลี่ยที่ยอมรับได้สามารถซ่อนความดันในการหมุนหรือโปรไฟล์อุณหภูมิหลอมเหลวที่ไม่สม่ำเสมอ
- ทำเครื่องหมายเงื่อนไขจำกัดแรกอาจเป็นภาระของมอเตอร์ ความดัน คุณภาพการหลอม ความคงตัวของขนาด ความสามารถในการทำความเย็น หรือข้อบกพร่องของพื้นผิว
- ทำซ้ำภายในขีดจำกัดที่ได้รับอนุมัติเท่านั้นถึงค่าสูงสุดที่มีประโยชน์เมื่อการเพิ่มขึ้นอีกครั้งให้เอาท์พุตน้อยเกินไป หรือผลักดันเงื่อนไขที่วัดได้นอกเหนือการยอมรับ
มุมมองโรงงานของเรา:ลูกค้าที่ส่งจุดปฏิบัติงานที่มั่นคงห้าจุดจะให้หลักฐานการออกแบบที่มีประโยชน์มากกว่าลูกค้าที่ส่งรอบต่อนาทีสูงสุดหนึ่งจุด แนวโน้มจะแสดงจุดที่สายการผลิตสูญเสียประสิทธิภาพ และการเปลี่ยนแปลงครั้งต่อไปอยู่ในส่วนป้อน รูปทรงของสกรู สภาพการสึกหรอ หรืออุปกรณ์ดาวน์สตรีมหรือไม่
เมื่อแนวโน้มกระบวนการชี้กลับมาที่ฮาร์ดแวร์
รอบต่อนาทีที่สูงขึ้นไม่สามารถซ่อมแซมระยะห่างจากสกรูถึงบาร์เรลที่มากเกินไป ส่วนป้อนที่เล็กเกินไป ส่วนการหลอมเหลวที่หลุดออกไป หรือเครื่องผสมที่สร้างการสูญเสียแรงดันมากเกินไป มันสามารถทำให้มองเห็นขีดจำกัดเหล่านั้นได้ง่ายขึ้น ทำความสะอาดและวัดส่วนประกอบที่สึกหรอก่อนคัดลอก
ใช้การเปรียบเทียบสกรูกั้น สกรูธรรมดา และสกรูผสมเมื่อความสม่ำเสมอของการหลอมละลายเปลี่ยนไปตามความเร็ว ใช้คู่มือการวัดการสึกหรอเมื่อผลผลิตเฉพาะลดลงด้วยเส้นทางการไหลที่สะอาดและวัสดุที่มีความเสถียร
นันหายยาหน้าอุปกรณ์ระบุว่าเครื่องกลึง CNC สามารถตัดเฉือนชิ้นงานได้สูงถึง 6 ม. และอุปกรณ์เจาะและกัดมีความแม่นยำในการวางตำแหน่ง 0.02 มม. สิ่งเหล่านี้คือความสามารถที่เผยแพร่ในระดับโรงงาน แบบที่ได้รับการอนุมัติจะต้องกำหนดขนาดและจุดตรวจสอบสำหรับใบสั่ง

ข้อมูลสำหรับการตรวจสอบสกรูเดี่ยวกำลังสูง
- ผู้ผลิตเครื่องจักร รุ่น และเส้นผ่านศูนย์กลางของสกรู
- การวัดสกรูและบาร์เรลแบบเดิมและปัจจุบัน
- เกรดเรซิน รูปแบบเม็ด การลับคม และสารเติมแต่ง
- ผลผลิตปกติและเป้าหมายด้วยคุณภาพที่ยอมรับ
- ข้อมูลมอเตอร์ อัตราทดเกียร์ และข้อมูลแรงบิดพิกัด
- รอบต่อนาทีจริง โหลดมอเตอร์ และแนวโน้มพลังงาน
- การตั้งค่าบาร์เรลและการอ่านโซนจริง
- ตำแหน่งอุณหภูมิหลอมเหลวและวิธีการเซ็นเซอร์
- แนวโน้มแรงดัน รายละเอียดตัวกรองและดาย
- การทำความเย็น การลากออก และขีดจำกัดดาวน์สตรีม
- ภาพถ่ายข้อบกพร่องและตัวอย่างที่เก็บไว้
- ขนาดการวาดและการเชื่อมต่อดั้งเดิม
คำถามที่พบบ่อย
การเพิ่มความเร็วของสกรูจะเพิ่มผลผลิตของเครื่องอัดรีดเสมอหรือไม่
ไม่ ผลลัพธ์อาจเพิ่มขึ้นตามความเร็วของสกรูภายในช่วงการทำงานที่มั่นคง แต่ความสามารถในการป้อน รูปแบบเม็ด รูปทรงของสกรู ความสามารถในการหลอมเหลว ความต้านทานของแม่พิมพ์ โหลดของมอเตอร์ และการสึกหรอสามารถจำกัดผลลัพธ์ได้ ที่ความเร็วสูง เอาท์พุตจำเพาะอาจตกลงมาหรือการหลอมละลายอาจสม่ำเสมอน้อยลง
อุณหภูมิที่ตั้งไว้ของถังเท่ากับอุณหภูมิหลอมเหลวหรือไม่?
ไม่ การตั้งค่าของบาร์เรลจะควบคุมโซนเครื่องทำความร้อน ในขณะที่โพลีเมอร์ยังได้รับพลังงานกลจากการหมุนและแรงเฉือนของสกรูอีกด้วย วัดการหลอมเหลวในตำแหน่งที่กำหนดด้วยเซ็นเซอร์ที่เหมาะสม และบันทึกวิธีการแทนการใช้ค่าที่ตั้งไว้ของตัวควบคุมเป็นอุณหภูมิหลอมละลายจริง
เหตุใดอุณหภูมิหลอมเหลวจึงเพิ่มขึ้นเมื่อความเร็วของสกรูเพิ่มขึ้น
ความเร็วของสกรูที่สูงขึ้นสามารถเพิ่มอัตราเฉือนและการป้อนพลังงานกลได้ อุณหภูมิหลอมเหลวจะเปลี่ยนแปลงไปมากน้อยเพียงใดนั้นขึ้นอยู่กับความหนืดของเรซิน รูปทรงของสกรู การเติม โปรไฟล์กระบอกปืน และความต้านทานด้านปลายน้ำ การผสมสกรูและวัสดุบางอย่างอาจแสดงการหลอมเหลวที่ไม่ดีหรือไม่สมบูรณ์เกินความเร็ววิกฤต
เหตุใดเอาท์พุตจึงหยุดเพิ่มขึ้นแม้ว่ารอบต่อนาทีจะเพิ่มขึ้น
ส่วนฟีดอาจหยุดเติมตามสัดส่วน สลิปของเม็ดอาจเปลี่ยนแปลงได้ ความหนาแน่นรวมอาจแตกต่างกันไป ความสามารถในการหลอมละลายอาจถึง หรือความต้านทานของแม่พิมพ์และตัวกรองอาจจำกัดระบบ สกรูและกระบอกที่สึกหรอยังอาจเพิ่มการรั่วซึมและลดการสูบน้ำที่เป็นประโยชน์อีกด้วย
ผู้ปฏิบัติงานควรบันทึกอะไรบ้างหลังจากเปลี่ยนความเร็วของสกรู?
บันทึกความเร็วของสกรูจริง อัตราการป้อน เอาท์พุต อุณหภูมิและความแปรผันของหลอมละลาย ความดันและความแปรผันของหลอม โหลดมอเตอร์ อุณหภูมิโซน การตอบสนองความเย็น คุณภาพของผลิตภัณฑ์ และเวลาที่อนุญาตให้เข้าถึงสภาวะคงที่ใหม่
ฉันควรส่งข้อมูลใดให้กับ Nanhaiya สำหรับการตรวจสอบสกรูเดี่ยวที่ให้ผลผลิตสูง
ส่งเกรดและรูปแบบของเรซิน สารเติมแต่งและตัวเติม ผลลัพธ์ที่ต้องการ รอบต่อนาทีปัจจุบัน ข้อมูลมอเตอร์และกระปุกเกียร์ โปรไฟล์ถัง อุณหภูมิหลอมเหลวและแนวโน้มแรงดัน รายละเอียดแม่พิมพ์และตัวกรอง ภาพวาดสกรูและถัง การวัดการสึกหรอ และข้อบกพร่องของผลิตภัณฑ์หรือขีดจำกัดการผลิตที่คุณต้องแก้ไข
หมายเหตุบรรณาธิการ: ข้อมูลจำเพาะและการกล่าวอ้างของผลิตภัณฑ์ Nanhaiya ได้รับการระบุว่าเป็นข้อมูลที่เผยแพร่โดยบริษัท การวิจัยอิสระสนับสนุนความสัมพันธ์ของกระบวนการ ไม่ใช่การรับประกันสำหรับโมเดล Nanhaiya ใดๆ ข้อจำกัดสุดท้ายและเงื่อนไขการยอมรับจำเป็นต้องมีวัสดุ เครื่องจักร แบบร่างที่ได้รับอนุมัติ และแผนการทดสอบโครงการ