ข่าว

สกรูสามารถตอบสนองความต้องการด้านความต้านทานการสึกหรอและการประมวลผลที่มีความแม่นยำสูงได้อย่างไร?

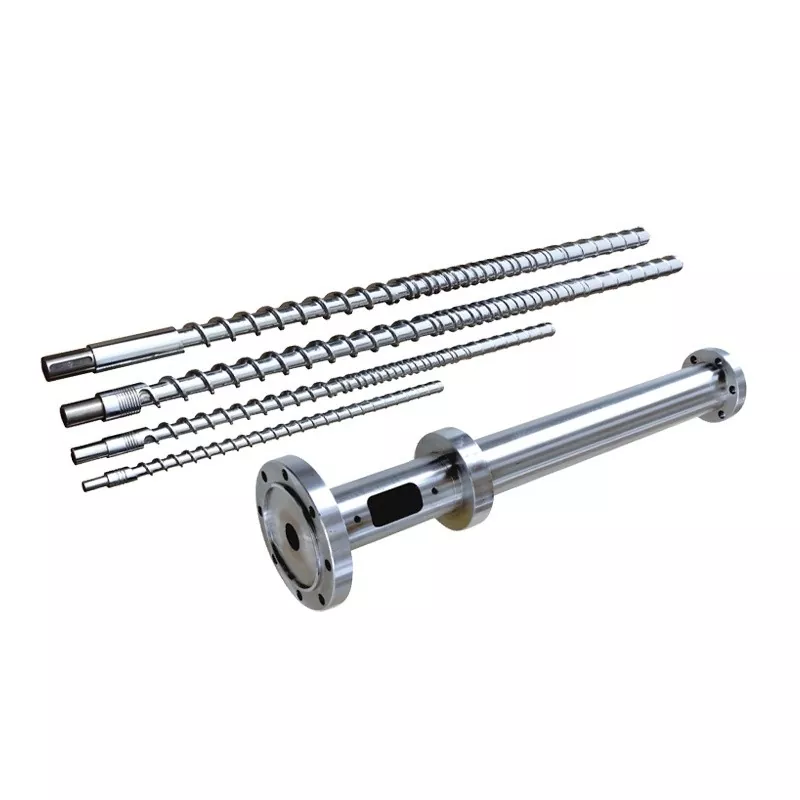
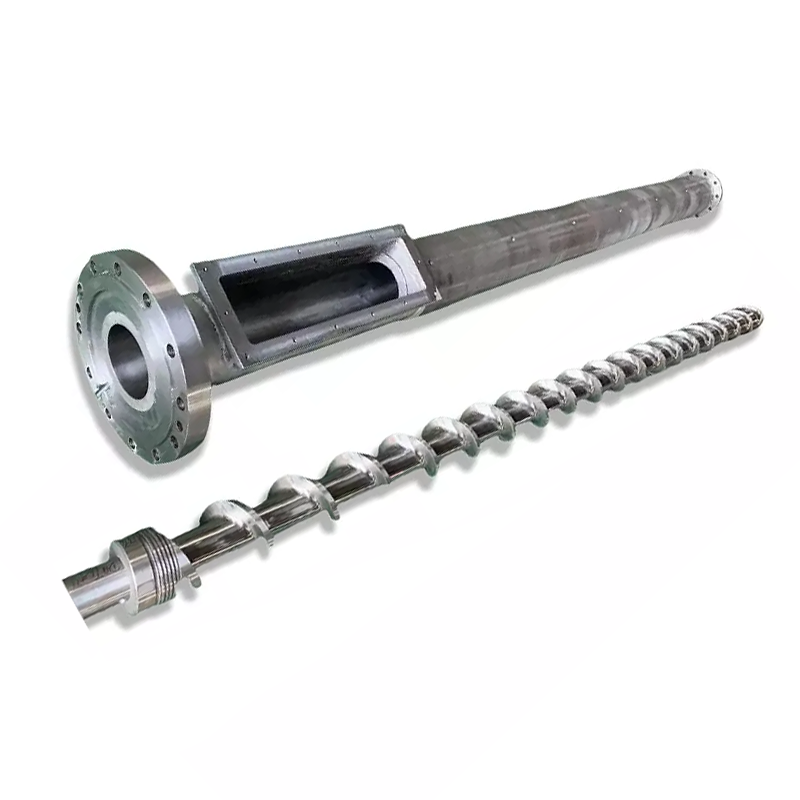
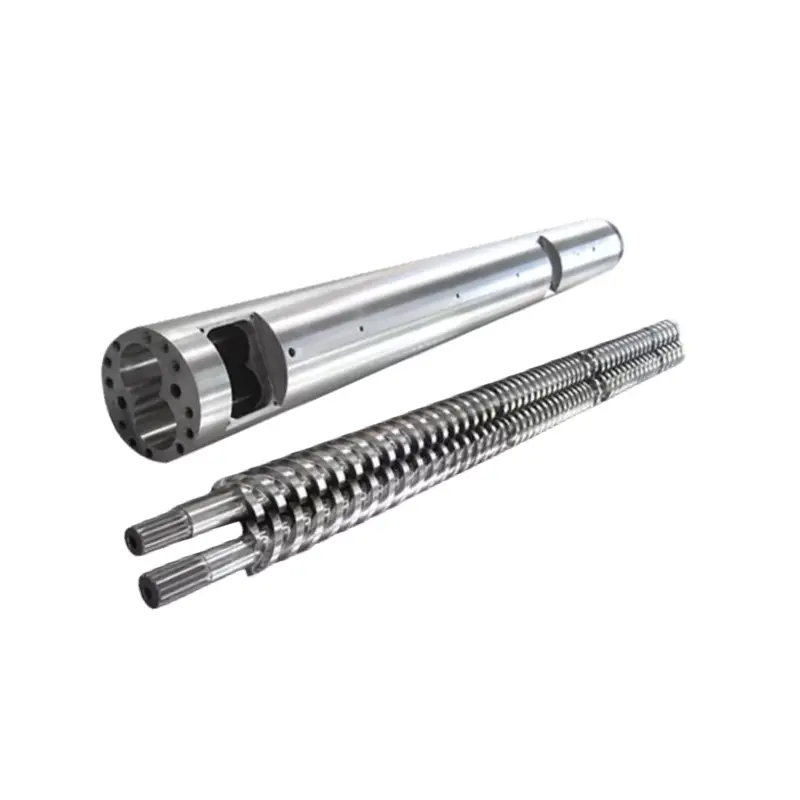
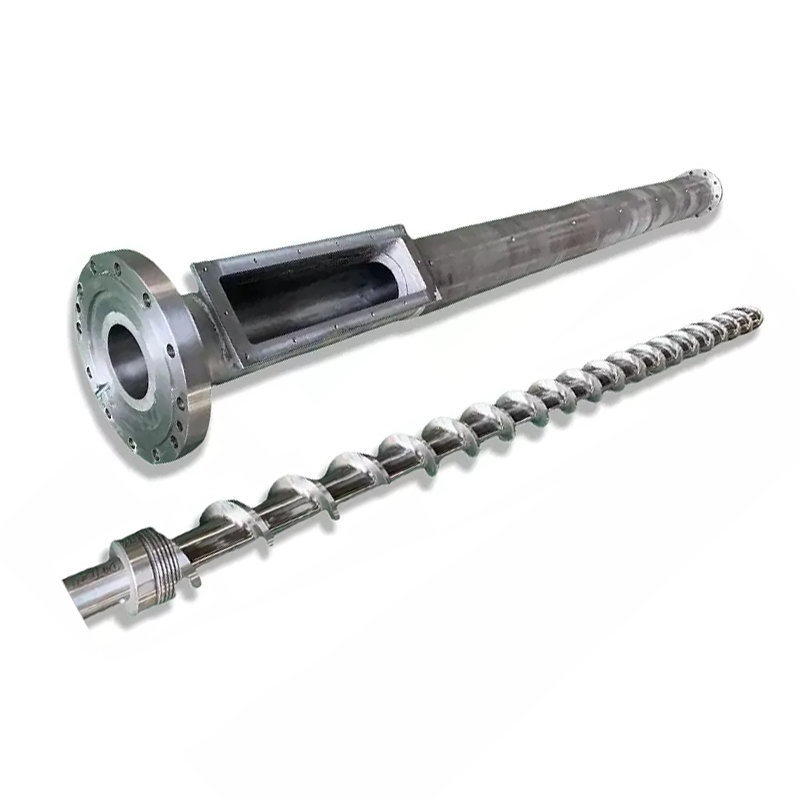
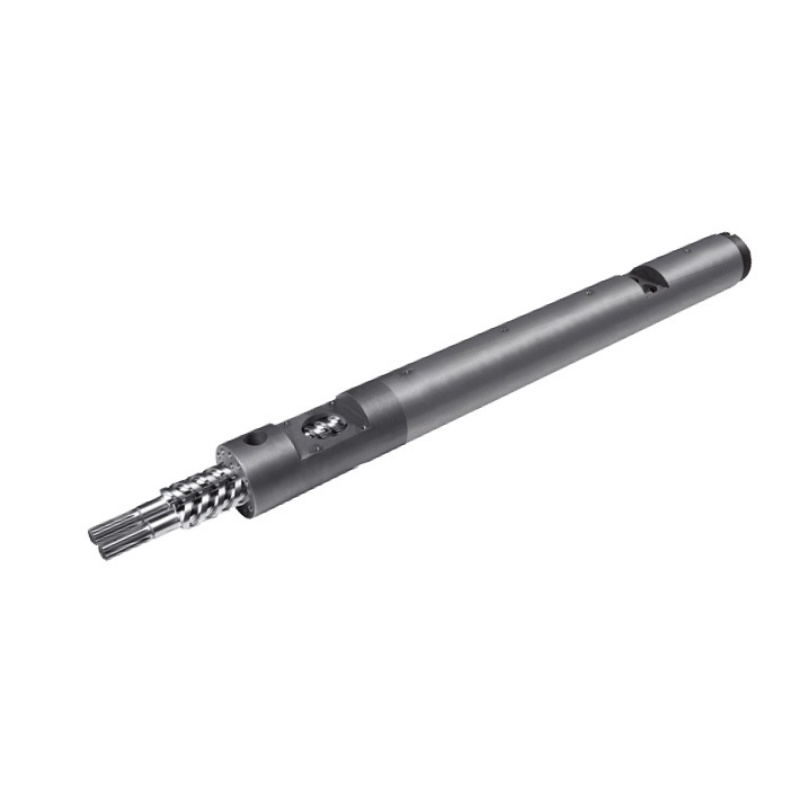
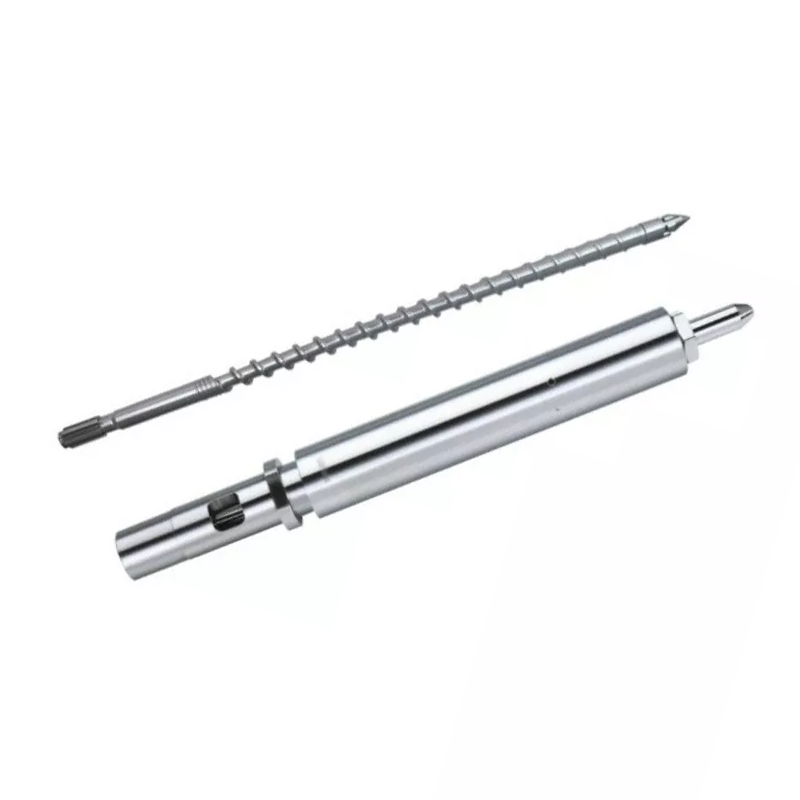
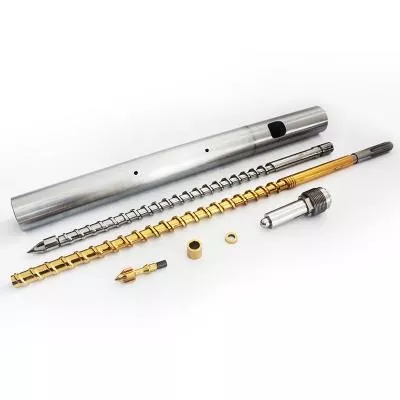
ในด้านการอัดขึ้นรูปพลาสติกและการฉีดขึ้นรูปพลาสติกสกรูตัวเดียวเป็นส่วนประกอบด้านพลังงานหลักของสายการผลิตทั้งหมด การออกแบบอย่างดีและการผลิตที่แม่นยำ ไม่เพียงแต่กำหนดความเสถียรของการลำเลียงวัสดุและคุณภาพการทำให้เป็นพลาสติกเท่านั้น แต่ยังส่งผลโดยตรงต่อความแม่นยำด้านมิติของผลิตภัณฑ์สำเร็จรูปและความต่อเนื่องในการผลิต เมื่อต้องเผชิญกับวัสดุที่ซับซ้อนซึ่งประกอบด้วยใยแก้ว แคลเซียมคาร์บอเนต สารตัวเติมแร่ธาตุ และสารเติมแต่งที่มีฤทธิ์กัดกร่อน การรักษาความต้านทานการสึกหรอที่ดีเยี่ยมและความแม่นยำในการประมวลผลที่มั่นคงสำหรับชิ้นส่วนสำคัญนี้ภายใต้ภาระงานสูงในระยะยาว แรงเสียดทานสูง และอุณหภูมิสูง กลายเป็นจุดสนใจทางเทคนิคสำหรับผู้จัดการอุปกรณ์และวิศวกรกระบวนการ

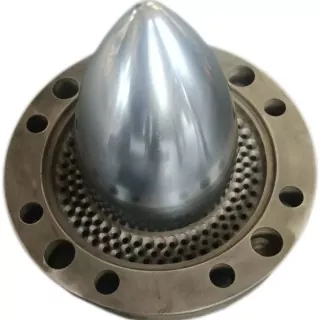
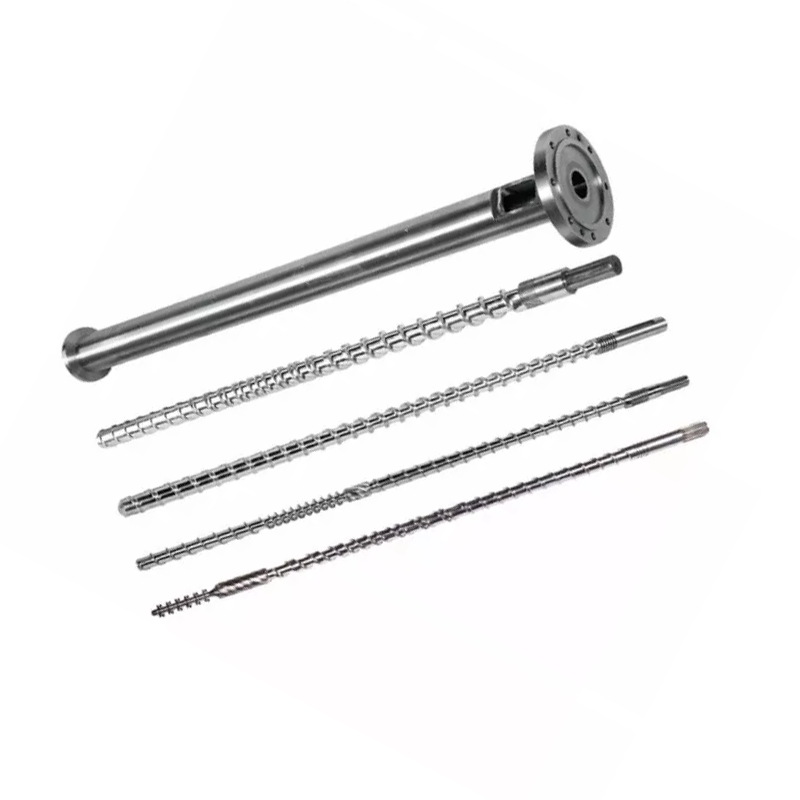
single-screw

การสึกหรอและการกัดกร่อน: สาเหตุหลักจากข้อมูลการผลิต

ปัจจัยที่นำไปสู่ความล้มเหลวของพื้นผิวสกรูก่อนกำหนดนั้นเกี่ยวข้องโดยตรงกับลักษณะของวัสดุที่ผ่านการแปรรูป วัสดุที่แตกต่างกันจะสร้างกลไกความเสียหายที่แตกต่างกันบนสกรูเดี่ยว,ต้องการโซลูชันการป้องกันแบบกำหนดเป้าหมาย ตารางด้านล่างนี้สรุปความเสียหายของวัสดุทั่วไปสามประเภทและผลกระทบ:

ประเภทวัสดุ/สภาพ กลไกความเสียหายหลัก ผลกระทบเฉพาะต่อสกรูเดี่ยว
ใยแก้ว, แคลเซียมคาร์บอเนต, สารตัวเติมแร่ธาตุ การเสียดสีและการตัดด้วยอนุภาคแข็ง ขอบขั้นบันไดของสกรูจะโค้งมน ทำให้ประสิทธิภาพลดลง ระยะห่างเพิ่มขึ้น
PVC, EVA, TPR และวัสดุที่ไวต่อความร้อนอื่นๆ ก๊าซที่มีฤทธิ์กัดกร่อน (เช่น HCl) ปล่อยออกมาที่อุณหภูมิสูง ไมโครรูพรุนและรูพรุนบนพื้นผิวโลหะ ความแข็งแรงลดลง
วัสดุหลอมหรือรีไซเคิลที่มีความหนืดสูง ความร้อนสูงเกินไปในท้องถิ่นเนื่องจากความเค้นเฉือนสูง เร่งการสึกหรอของพื้นผิว รอยแตกร้าว หรือการหลุดร่อน


ในการผลิตจริง การสึกหรอจากการเสียดสีและการกัดกร่อนของสารเคมีมักจะสลับกัน ซึ่งส่งผลให้สกรูเสื่อมสภาพเร็วขึ้น ดังนั้นจึงต้องสร้างระบบการป้องกันที่สมบูรณ์จากสามด้าน ได้แก่ วัสดุ การบำบัดความร้อน และวิศวกรรมพื้นผิว

เส้นทางทางเทคนิคที่สำคัญในการปรับปรุงความต้านทานการสึกหรอและความแม่นยำ

กระบวนการหลัก: การป้องกันอย่างเป็นระบบตั้งแต่การบำบัดวัสดุฐานไปจนถึงการเคลือบพื้นผิวแข็ง

เพื่อให้ได้ทั้งความต้านทานการสึกหรอสูงและความแม่นยำสูง ผู้ผลิตมืออาชีพมักจะใช้ระบบกระบวนการแบบเป็นขั้นตอนต่อไปนี้:

  • การดับและแบ่งเบาบรรเทาวัสดุฐาน– ใช้เหล็กโลหะผสม 38CrMoAlA ทำการชุบแข็งและอบคืนตัวที่อุณหภูมิสูงเพื่อให้ได้โครงสร้างซอร์ไบต์ที่อบคืนตัวสม่ำเสมอ ขจัดความเครียดจากการตีขึ้นรูป และให้ความเหนียวของแกนที่ดี
  • การบดที่แม่นยำ– ใช้เครื่องเจียรเกลียวทรงกระบอกและ CNC ที่มีความแม่นยำสูงเพื่อให้แน่ใจว่าโปรไฟล์การบินมีความแม่นยำทางเรขาคณิต ความตรง ความทนทานต่อระยะพิทช์ และความหยาบของพื้นผิวของ aสกรูเดี่ยวถูกควบคุมในระดับไมครอน ช่วยลดการไหลย้อนกลับของของเหลวและการเสียดสีเฉพาะที่
  • ไนไตรดิ้งที่พื้นผิว– ใช้แก๊สหรือไอออนไนไตรด์เพื่อสร้างชั้นสีขาว 0.3–0.6 มม. บนพื้นผิวสกรู ทำให้ได้ความแข็งพื้นผิว HV900–1100 ซึ่งช่วยเพิ่มความต้านทานการสึกหรอจากการเสียดสีได้อย่างมาก ในขณะที่ยังคงความแข็งแกร่งของแกนไว้
  • การชุบด้วยไฟฟ้าหรือการชุบแบบไม่ใช้ไฟฟ้า– สำหรับวัสดุที่มีฤทธิ์กัดกร่อนสูง (เช่น พีวีซี ฟลูออโรพลาสติก) ให้เพิ่มชั้นฮาร์ดโครเมียมหรือนิกเกิลแบบไม่ใช้ไฟฟ้าบนชั้นไนไตรด์เพื่อปิดผนึกรูพรุนขนาดเล็กและเพิ่มความต้านทานการกัดกร่อน ในขณะที่ลดการยึดเกาะของหลอมเหลว
  • การเชื่อมด้วยสเปรย์โลหะผสมคู่ (PTA หรือการเคลือบด้วยเลเซอร์)– สำหรับวัสดุที่มีฤทธิ์กัดกร่อนสูง เช่น ใยแก้ว แคลเซียมคาร์บอเนต หรือวัสดุรีไซเคิล ให้ใช้โลหะผสมที่มีนิกเกิลหรือโคบอลต์บนปลายแผ่นดิ่ง เพื่อให้มีความแข็งมากกว่า HRC60 โครงสร้างคอมโพสิตนี้ช่วยให้สกรูสามารถรักษาความสามารถในการทำให้เป็นพลาสติกที่มั่นคงและระยะห่างที่แม่นยำภายใต้การอัดขึ้นรูปด้วยความเร็วสูงและสภาพแวดล้อมที่มีฤทธิ์กัดกร่อน

การใช้เครื่องจักรที่แม่นยำและการจับคู่กระบวนการ: รับประกันการทำให้เป็นพลาสติกสม่ำเสมอและความสม่ำเสมอของผลิตภัณฑ์

ความแม่นยำสูงไม่เพียงแต่เกี่ยวกับความคลาดเคลื่อนมิติของสกรูเท่านั้น แต่ยังเกี่ยวกับการควบคุมระยะห่างระหว่างเส้นผ่านศูนย์กลางภายนอกของการบินของสกรูและผนังด้านในของกระบอกสูบด้วย ประสบการณ์แสดงให้เห็นว่าการควบคุมระยะห่างระหว่างกสกรูเดี่ยว และกระบอกภายใน 0.10–0.20 มม. (ขึ้นอยู่กับเส้นผ่านศูนย์กลาง) ช่วยลดการรั่วไหลของของเหลวและเพิ่มผลผลิตเฉพาะได้อย่างมาก นอกจากนี้ พารามิเตอร์ทางเรขาคณิตที่ได้รับการปรับปรุง (อัตราส่วนการอัด อัตราส่วน L/D) ที่จับคู่กับบูชป้อนลำกล้องแบบร่องสามารถทำให้เกิดพลาสติกเฉือนสูงที่ความเร็วสกรูต่ำ ช่วยลดอุณหภูมิหลอมละลายได้ประมาณ 10°C จึงปรับปรุงคุณภาพพื้นผิวของผลิตภัณฑ์และความเสถียรของขนาด

โซลูชั่นครบวงจรสำหรับสภาวะการทำงานที่สมบุกสมบัน

สำหรับวัสดุพิเศษ เช่น คอมโพสิตไม้พลาสติก (WPC) พลาสติกวิศวกรรมที่มีการบรรจุสูงและวัสดุรีไซเคิล ผู้ผลิตชั้นนำได้เปลี่ยนจากการแปรรูปชิ้นส่วนอย่างง่ายไปเป็นบริการด้านเทคนิคแบบครบวงจร ซึ่งครอบคลุม “การเลือกวัสดุ – การออกแบบกระบวนการ – หลังการบำบัด”

ตัวอย่างเช่น สำหรับไนลอนเสริมแรงที่มีใยแก้วมากกว่า 30% สามารถออกแบบสกรูให้มีระยะพิทช์แปรผันและความลึกของช่องแปรผันได้ โดยมีการเปลี่ยนแบบโค้งมนที่รากการบินเพื่อลดความเข้มข้นของความเค้น เมื่อใช้ร่วมกับการเชื่อมด้วยสเปรย์โลหะผสมคู่และการขัดเงากระจก (ความหยาบผิว Ra ≤ 0.05 μm) ซึ่งจะช่วยลดความเสี่ยงในการสะสมของคาร์บอนและอำนวยความสะดวกในการทำความสะอาด

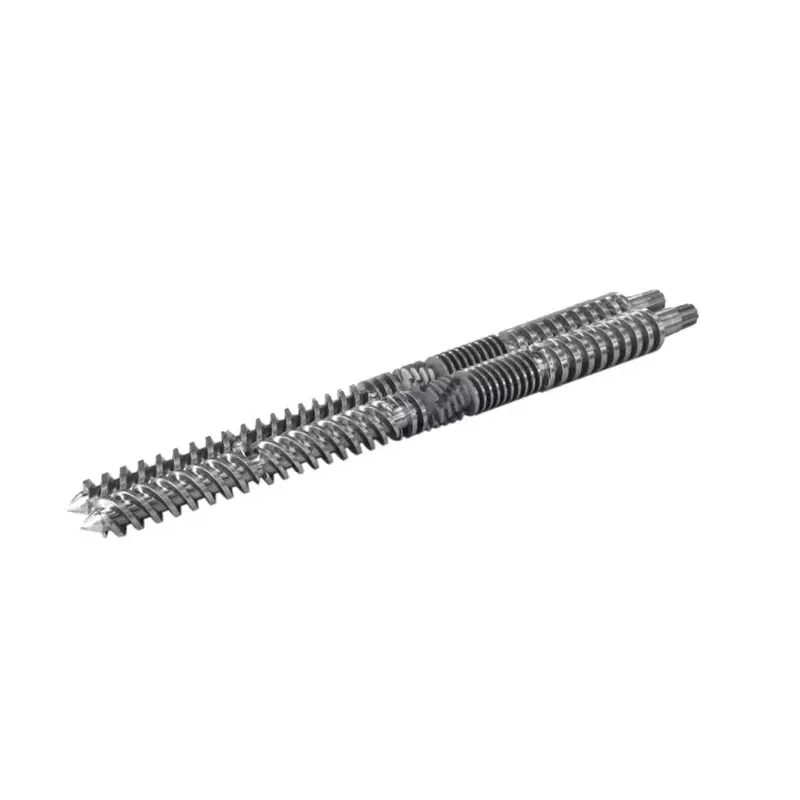
single-screw

สรุป: มูลค่าระยะยาวของการลงทุนในสกรูประสิทธิภาพสูง

โดยสรุป กสกรูเดี่ยวผลิตด้วยการออกแบบที่แม่นยำและการป้องกันที่หลากหลายไม่เพียงแต่ช่วยยืดอายุการใช้งานของตัวเองได้อย่างมาก แต่ยังปรับปรุงประสิทธิภาพการใช้พลังงานของการอัดขึ้นรูปและการฉีดขึ้นรูป ลดความถี่ในการบำรุงรักษา และรับประกันความสม่ำเสมอของคุณภาพของผลิตภัณฑ์ เมื่อบริษัทแปรรูปพลาสติกเลือกผู้ผลิตรายหนึ่งZhoushan Nanhaiya พลาสติกเครื่องจักร Co., Ltd.– ซึ่งมีห่วงโซ่กระบวนการที่สมบูรณ์ อุปกรณ์การตัดเฉือนที่มีความแม่นยำ และประสบการณ์ในอุตสาหกรรมที่กว้างขวาง – พวกเขาได้รับการรับรองทางเทคนิคแบบครบวงจรตั้งแต่วัสดุสกรู การอบชุบด้วยความร้อนไปจนถึงการเคลือบพื้นผิว ซึ่งวางรากฐานที่มั่นคงสำหรับการผลิตที่มั่นคงในระยะยาว

ข่าวที่เกี่ยวข้อง
ฝากข้อความถึงฉัน
X
เราใช้คุกกี้เพื่อมอบประสบการณ์การท่องเว็บที่ดีขึ้น วิเคราะห์การเข้าชมไซต์ และปรับแต่งเนื้อหาในแบบของคุณ การใช้ไซต์นี้แสดงว่าคุณยอมรับการใช้คุกกี้ของเรา นโยบายความเป็นส่วนตัว
ปฏิเสธยอมรับ