ความแตกต่างระหว่างการผสมแบบกระจายและแบบกระจายคืออะไร?
คิดว่าการกระจายเป็นคำถามเกี่ยวกับสถานที่ และการกระจายเป็นคำถามเกี่ยวกับขนาดของโดเมนหรือกลุ่มก้อน การย้ายกลุ่มเม็ดสีขนาดใหญ่ไปยังส่วนอื่นของการหลอมจะเปลี่ยนตำแหน่งของมัน การแยกกระจุกนั้นออกเป็นกลุ่มก้อนเล็กๆ จะทำให้การกระจายตัวของมันเปลี่ยนไป ผลลัพธ์อย่างหนึ่งไม่ได้สร้างผลลัพธ์อีกอย่างหนึ่ง
| คำถาม | การผสมแบบกระจาย | การผสมแบบกระจาย |
|---|---|---|
| สิ่งที่ควรเปลี่ยนแปลง? | ความสม่ำเสมอเชิงพื้นที่ของส่วนประกอบ | ขนาดเฟสที่รวมตัวกันหรือกระจายตัว |
| กระแสทำอะไร? | แยก ปรับเปลี่ยนทิศทาง และรวมวัสดุใหม่ | ใช้ความเครียดที่เพียงพอสำหรับการเปลี่ยนรูปหรือการเลิกรา |
| เราควรตรวจสอบอะไรบ้าง? | องค์ประกอบหรือความสม่ำเสมอของสีในตัวอย่างที่กำหนด | กลุ่มที่เหลืออยู่หรือสัณฐานวิทยาของเฟส |
| หลักฐานไม่เพียงพอคืออะไร? | ขนาดอนุภาคละเอียดในตัวอย่างที่แยกออกมาเพียงตัวเดียว | สีเม็ดที่ดูสม่ำเสมอ |
ความแตกต่างมีอธิบายไว้ในคู่มือการทำงานของสกรูของ NC State Extension. องค์ประกอบที่แท้จริงส่วนใหญ่มีส่วนช่วยในกระบวนการทั้งสอง คำถามที่เป็นประโยชน์คือ วัสดุได้รับยอดคงเหลือที่ต้องการหรือไม่ ไม่ใช่ว่าองค์ประกอบจะอยู่ในหมวดหมู่เดียวอย่างถาวรหรือไม่
สำหรับการซื้อ ให้เขียนผลลัพธ์ที่ต้องการเป็นข้อกำหนดที่สามารถสังเกตได้ ระบุสิ่งที่จะต้องมีความสม่ำเสมอมากขึ้น ซึ่งลักษณะการจับตัวเป็นก้อนหรือลักษณะเฟสใดที่ยอมรับไม่ได้ และห้องปฏิบัติการจะรายงานสิ่งเหล่านั้นอย่างไร การร้องขอ "การผสมผสานที่ดีขึ้น" ทำให้การตัดสินใจเหล่านั้นไม่ได้รับการแก้ไข
คู่มือนี้เกี่ยวข้องกับการผสมสกรูคู่แบบหมุนร่วม กำหนดหน้าที่ของอุปกรณ์ก่อน หากคุณกำลังเปรียบเทียบเส้นสกรูเดี่ยวหรือกระบวนการ PVC ที่หมุนสวนทางกัน ของเรารางนำวัสดุแบบสกรูเดี่ยวและสกรูคู่กล่าวถึงทางเลือกที่กว้างขึ้น
วินิจฉัยข้อบกพร่องก่อนเปลี่ยนสกรู
อธิบายข้อบกพร่องก่อนตั้งชื่อองค์ประกอบทดแทน เราจะขอตัวอย่างโดยเชื่อมโยงกับระยะเวลาการทำงานเดียวกันกับบันทึกเครื่องป้อน ความเร็ว อุณหภูมิ และน้ำหนักบรรทุก ตัวอย่างที่ไม่มีสภาวะกระบวนการทำให้ยากต่อการแยกแยะปัญหาการกำหนดค่าที่ทำซ้ำได้จากการรบกวนชั่วคราว
| การสังเกต | หลักฐานที่เราขอ | การตัดสินใจครั้งแรก |
|---|---|---|
| สีเปลี่ยนไปตามกาลเวลา | ตัวอย่างที่มีป้ายกำกับเวลาและบันทึกการส่งมอบตัวป้อน | ตรวจสอบความสม่ำเสมอของการจ่ายสารก่อนเปลี่ยนรูปทรง |
| จุดที่มองเห็นได้ | ส่วนหรือไมโครกราฟเปรียบเทียบกับส่วนผสมที่เข้ามา | ระบุส่วนที่เกาะเป็นก้อน วัสดุที่ยังไม่ละลาย การย่อยสลาย หรือการปนเปื้อน |
| เกิดข้อบกพร่องหลังจากเปลี่ยนสูตร | สูตร แบบฟอร์มฟีด และการตั้งค่าก่อนหน้าและปัจจุบัน | แยกงานการประมวลผลใหม่จากการเสื่อมสภาพที่เกี่ยวข้องกับการสึกหรอ |
สิ่งที่ฉันตรวจสอบก่อนแนะนำการผสมที่เข้มข้นยิ่งขึ้น
เมื่อฉันประเมินปัญหาการผสมสกรูคู่ อันดับแรกฉันจะแยกองค์ประกอบที่ไม่สม่ำเสมอออกจากอนุภาคที่ยังไม่แตกสลาย จุดที่มองเห็นได้ในตัวอย่างเม็ดไม่เพียงพอที่จะพิสูจน์ให้เห็นถึงส่วนการนวดที่แข็งแรงขึ้น ฉันขอทราบเกรดเรซิน รูปแบบสารเติมแต่งและการโหลด รูปแบบสกรูปัจจุบัน บันทึกการป้อน และตัวอย่างที่รวบรวมภายใต้สภาพการทำงานที่มั่นคง
ขั้นตอนต่อไปของฉันคือการกำหนดว่าจุดเหล่านั้นจริงๆ แล้วคืออะไร ฉันจะตรวจสอบส่วนของวัสดุและเปรียบเทียบข้อบกพร่องกับส่วนผสมดั้งเดิม เม็ดสีที่เกาะตัวเป็นก้อน เรซินที่ยังไม่ละลาย และวัสดุที่สลายตัวต้องการการตอบสนองที่แตกต่างกัน การเพิ่มความเข้มข้นของการผสมก่อนที่จะระบุข้อบกพร่องอาจทำให้การตรวจสอบไปในทิศทางที่ผิดได้ ความแตกต่างระหว่างการหลอมเหลวที่ไม่ดีและการผสมที่ไม่ดีก็เป็นสัญญาณเตือนหลักเช่นกันคำแนะนำในการผสมสกรูเดี่ยวของ Jim Frankland.
สำหรับการตรวจสอบสกรู ฉันพิจารณาความกว้างของจานตัด ความยาวบล็อก มุมซวนเซ และทิศทางการลำเลียงร่วมกัน ฉันยังตรวจสอบองค์ประกอบโดยรอบ ตำแหน่งป้อน และระยะห่างที่วัดได้ด้วย ไม่สามารถประเมินบล็อกการนวดได้อย่างถูกต้องจากมุมของมันเพียงอย่างเดียว ตำแหน่งในกระบวนการและเงื่อนไขของวัสดุที่เข้ามามีความสำคัญ
ก่อนที่จะแนะนำการเปลี่ยนแปลง ฉันจะกำหนดพื้นฐานสำหรับปริมาณงาน อุณหภูมิหลอมละลายจริง โหลดไดรฟ์ และการวัดคุณภาพที่เกี่ยวข้อง จากนั้น ผมจะเปรียบเทียบการเปลี่ยนแปลงการกำหนดค่าที่สมเหตุสมผลครั้งหนึ่งหลังจากที่กระบวนการมีเสถียรภาพแล้ว โดยรักษาสูตรผสมและวิธีการสุ่มตัวอย่างให้สอดคล้องกัน หากการป้อนไม่เสถียรหรือส่วนประกอบที่มีอยู่ชำรุด ฉันจะแก้ไขปัญหาเหล่านั้นก่อนที่จะใช้ส่วนการผสมใหม่เพื่อชดเชย
เกณฑ์การยอมรับของฉันคือข้อกำหนดของผลิตภัณฑ์ที่ตกลงกันไว้ การกำหนดค่าที่กำจัดการจับกลุ่มที่มองเห็นได้ แต่สร้างความเสียหายต่อสัณฐานวิทยาของเส้นใยที่ต้องการหรือเกินขีดจำกัดการปฏิบัติงาน ถือเป็นการปรับปรุงที่ยอมรับไม่ได้ ฉันจะคงการกำหนดค่าที่ให้คุณภาพการผสมที่ต้องการภายในขีดจำกัดทางความร้อนและกลไกของสายการผลิต แทนที่จะเพิ่มข้อจำกัดต่อไปเพียงเพราะเครื่องจักรสามารถทนได้
เครื่องอัดรีดแบบสกรูคู่สร้างการผสมได้อย่างไร
การจัดเรียงการไหลใหม่และความเครียดในท้องถิ่นทำหน้าที่ต่างกัน
การดำเนินการกระจายมาจากการแยก การยืด และการจัดเรียงวัสดุซ้ำๆ การดำเนินการกระจายต้องใช้ความเครียดที่เพียงพอที่จะเปลี่ยนรูปเฟสที่กระจายตัวหรือเอาชนะความต้านทานภายในกลุ่มก้อน การไหลของแรงเฉือนและส่วนขยายอธิบายกลไกการเสียรูป ไม่ใช่เป้าหมายคุณภาพที่แยกจากกันซึ่งมาแทนที่การกระจายและการกระจายตัว
ของชาร์ลี มาร์ตินการตรวจสอบทางเทคนิคของการผสมแบบสกรูคู่อย่างต่อเนื่องอธิบายการทำงานร่วมกันของส่วนประกอบสกรู พื้นที่การประมวลผลที่เติม และส่วนการลำเลียง การอภิปรายเกี่ยวกับอุปกรณ์มีประโยชน์ที่นี่ เงื่อนไขการกำหนดสูตรยาในการทบทวนนั้นไม่ควรถ่ายโอนไปยังสูตรพลาสติกทางอุตสาหกรรม
ความเร็วเป็นเพียงอินพุต ไม่ใช่ผลลัพธ์ของการยอมรับ
สำหรับการตีความการไหลของแรงเฉือนเฉพาะที่ ความเค้นจะขึ้นอยู่กับความหนืดของวัสดุที่อุณหภูมิและอัตราการเปลี่ยนรูปที่เกี่ยวข้อง ตัวเลขรอบต่อนาทีเพียงอย่างเดียวไม่ได้กำหนดเงื่อนไขเหล่านั้น เช่นการเปรียบเทียบการติดตามอนุภาคด้านล่างแสดงให้เห็น เปรียบเทียบการเปลี่ยนแปลงความเร็วที่เสนอร่วมกับอุณหภูมิหลอมเหลว อัตราการป้อน และผลลัพธ์ด้านคุณภาพจริง แทนที่จะใช้ความเร็วแทนการวัดการกระจายตัว
มองให้ไกลกว่าเวลาอยู่อาศัยโดยเฉลี่ย
การกระจายเวลาพักอาศัยจะอธิบายว่าส่วนต่างๆ ของวัสดุยังคงอยู่ในกระบวนการนานเท่าใด สำหรับบทสรุปการตรวจสอบ ให้สอบถามว่าเครื่องตามรอยเข้าไปที่ใด ตรวจพบที่ไหน และเงื่อนไขการทำงานใดที่ใช้ ค่าเฉลี่ยที่ไม่มีข้อมูลนั้นไม่เพียงพอที่จะเปรียบเทียบสองเค้าโครง
บันทึกการทดลองที่แนะนำของเราแยกข้อมูลนำเข้าออกจากผลลัพธ์ บันทึกการตั้งค่าและการส่งมอบวัสดุเป็นอินพุต บันทึกความสอดคล้องและสัณฐานวิทยาของวัสดุสำเร็จรูปเป็นผลลัพธ์ รักษาอุณหภูมิและภาระให้เป็นข้อจำกัดในการทำงาน โครงสร้างนี้ป้องกันไม่ให้รายงานการทดลองเรียกการปรับปรุงคุณภาพพลังงานที่ป้อนเข้ามาสูงกว่าก่อนที่ผลิตภัณฑ์จะได้รับการประเมิน
องค์ประกอบของสกรูเครื่องอัดรีดและฟังก์ชันการผสม
กลุ่มองค์ประกอบเป็นป้ายกำกับเริ่มต้นที่มีประโยชน์ ไม่ใช่ข้อกำหนดด้านประสิทธิภาพที่สมบูรณ์คู่มือองค์ประกอบของรัฐ NCแยกความแตกต่างระหว่างองค์ประกอบการลำเลียง การย้อนกลับ การนวด และฟัน และอธิบายว่าระบบการตั้งชื่อแตกต่างกันไปตามผู้ผลิต เราจะใช้การวาดและเรขาคณิตจริง แทนที่จะถ่ายโอนรหัสของซัพพลายเออร์รายอื่นไปยังใบเสนอราคา
| ครอบครัวองค์ประกอบ | บทบาทที่จะทบทวน | สิ่งที่เราจะขอ |
|---|---|---|
| กำลังลำเลียง | เงื่อนไขการขนส่งและการบรรจุในท้องถิ่น | ข้อจำกัดด้านตะกั่ว ความยาว ความถนัด และบริเวณใกล้เคียง |
| บล็อกการนวด | การเสียรูป การผสม และการลำเลียง หรือการจำกัด | ความกว้างของแผ่นจาน จำนวน ความยาวทั้งหมด การเดินโซเซ และทิศทางการลำเลียง |
| เครื่องผสมฟันหรือเฉพาะ | การจัดเรียงการไหลใหม่และการสัมผัสความเครียดที่ขึ้นกับรูปทรงเรขาคณิต | กรอกประวัติ ตำแหน่งปฏิบัติการ และหลักฐานของภารกิจที่ตั้งใจไว้ |
อย่าคิดว่าองค์ประกอบการลำเลียงไม่ได้มีส่วนช่วยในการผสม หรือส่วนประกอบที่มีฟันทุกอันมีการกระจายตัวแต่เพียงผู้เดียว การเปรียบเทียบที่ถูกต้องคือระหว่างรูปทรงที่กำหนดไว้ภายใต้เงื่อนไขที่ระบุ กำหนดว่าภาพวาดจะอธิบายส่วนประกอบแบบแบ่งส่วนหรือสกรูแบบชิ้นเดียว ก่อนที่จะพูดถึงความยืดหยุ่นในการเปลี่ยน
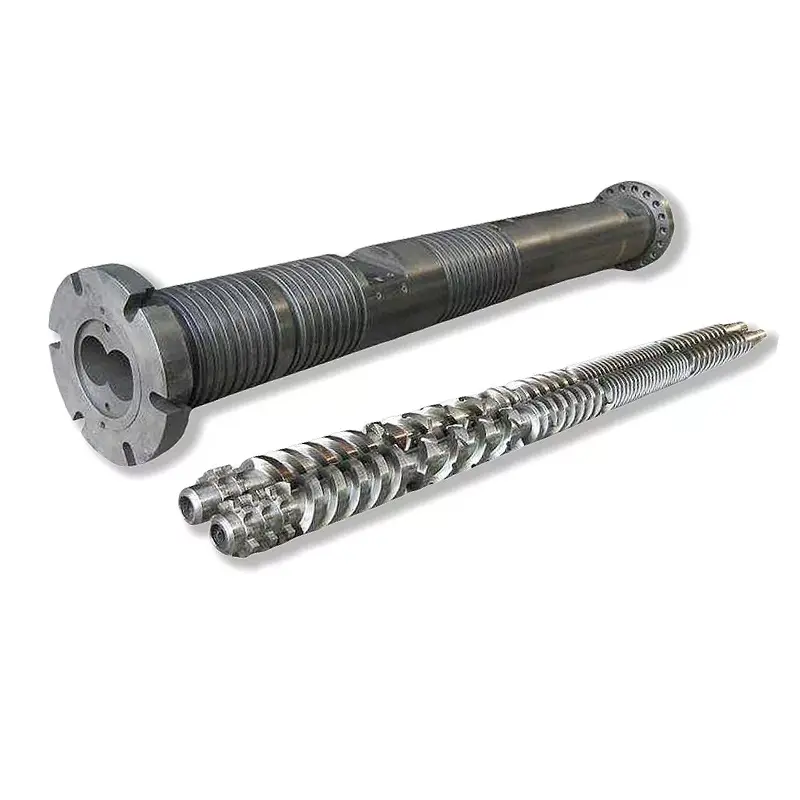
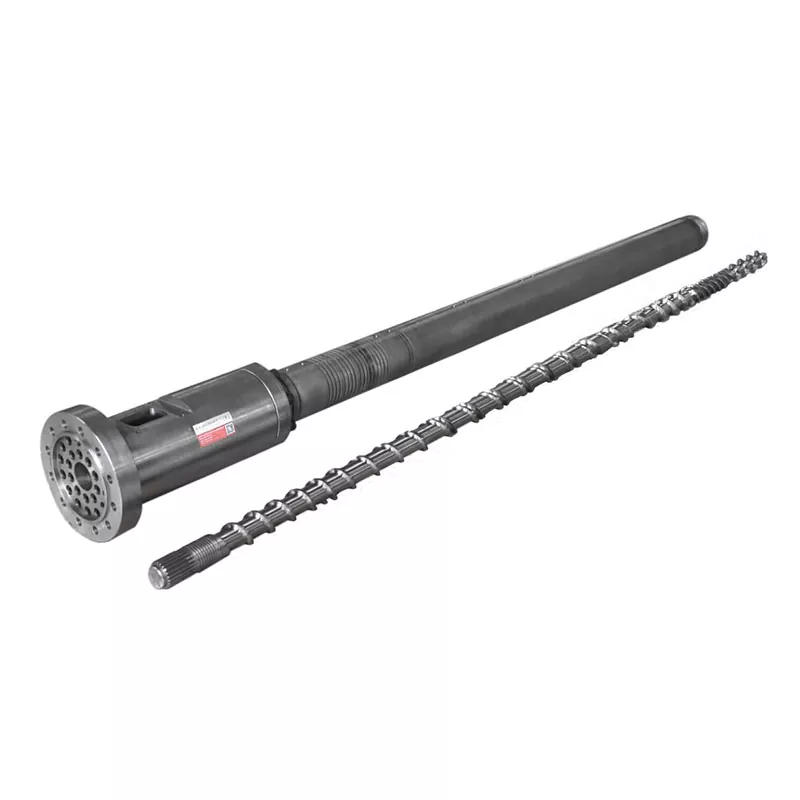
ของเรากระบอกสกรูคู่ขนานหมุนร่วมหน้าผลิตภัณฑ์ระบุการใช้งานการหมุนในทิศทางเดียวกัน การผสมผสาน และการผสม รายละเอียดเหล่านั้นกำหนดหมวดหมู่อุปกรณ์ที่เกี่ยวข้อง สำหรับการสั่งซื้อ การกำหนดค่าที่ได้รับอนุมัติยังคงจำเป็นต้องระบุส่วนการทำงานแต่ละส่วนและอินเทอร์เฟซการจับคู่


คุณสมบัติการออกแบบสกรูที่ควบคุมการผสม ความร้อน และการสึกหรอ
แยกความกว้างของดิสก์ จำนวนดิสก์ และความยาวบล็อก
สิ่งเหล่านี้เป็นมิติที่เกี่ยวข้องกัน แต่ไม่สามารถใช้คำอธิบายแทนกันได้ ของเคนเนธ รัสเซลล์การวิเคราะห์การผสมสกรูคู่อธิบายแนวโน้มที่คุ้นเคยสำหรับดิสก์ที่กว้างขึ้นเพื่อสนับสนุนการดำเนินการกระจาย และดิสก์ที่แคบกว่าเพื่อสนับสนุนการแบ่งและการแจกจ่ายซ้ำ นอกจากนี้ยังเน้นย้ำถึงอิทธิพลของข้อจำกัด อุณหภูมิการบรรจุ และอุณหภูมิหลอมเหลว
แนวโน้มดังกล่าวไม่ใช่กฎการซื้อสากล หากการเปรียบเทียบเปลี่ยนความกว้างของจาน ความยาวของบล็อก และพฤติกรรมการลำเลียงร่วมกัน ผลลัพธ์ไม่สามารถนำมาประกอบกับความกว้างเพียงอย่างเดียวได้ ถามว่าตัวแปรใดเปลี่ยนแปลงไปและการวัดคุณภาพตัวใดดีขึ้น
อ่านมุมซวนเซพร้อมทิศทางการลำเลียงและการเติม
บล็อกการนวดที่เป็นกลางไม่มีการสูบน้ำไปข้างหน้าโดยธรรมชาติ วัสดุยังสามารถผ่านไปได้ภายใต้การกระทำของกระบวนการโดยรอบ องค์ประกอบย้อนกลับตรงข้ามกับการขนส่งไปข้างหน้า ประโยชน์จะขึ้นอยู่กับสภาวะการเติมและแรงดันที่ต้องการ ทั้ง "เป็นกลาง" หรือ "ย้อนกลับ" ไม่ใช่คำสั่งอัตโนมัติเพื่อปรับปรุงทุกส่วนการผสม
| การเปลี่ยนแปลงที่เสนอ | บันทึกการเปรียบเทียบที่จำเป็น | เหตุผลที่ปฏิเสธการพิจารณาคดี |
|---|---|---|
| รูปทรงการนวดที่แตกต่างกัน | ขนาด ลำดับองค์ประกอบ ข้อมูลคุณภาพ และปริมาณงานที่มั่นคง | ข้อบกพร่องเป้าหมายยังคงอยู่หรือทรัพย์สินที่จำเป็นเสื่อมลง |
| ข้อจำกัดที่มากขึ้น | อุณหภูมิหลอมเหลว ความดัน น้ำหนักขับเคลื่อน และพฤติกรรมการป้อน/ระบายตามจริง | เกินขีดจำกัดของเครื่องจักรหรือวัสดุ |
| ช่องว่างการทำงานที่ได้รับการฟื้นฟู | การวัดสกรู/ลำกล้องที่ตรงกันในตำแหน่งที่กำหนด | การประกอบไม่เป็นไปตามข้อกำหนดด้านความพอดีหรือระยะห่างที่ได้รับอนุมัติ |
ความทนทานเริ่มต้นจากหน้าที่ที่แท้จริง
เราเผยแพร่ 38CrMoAlA และช่วงความลึกของไนไตรดิง 0.50 ถึง 0.70 มม. บนข้อมูลจำเพาะของผลิตภัณฑ์หมุนเวียนร่วม. ข้อมูลเหล่านี้เป็นข้อมูลวัสดุและการบำบัด ไม่ใช่การจัดอันดับคุณภาพการผสมหรือการรับประกันอายุการใช้งาน พวกเขาไม่ได้กำหนดระยะห่างในการวิ่ง
สำหรับสูตรที่มีฤทธิ์กัดกร่อน เราจะขอข้อมูลประจำตัวของฟิลเลอร์ แผนที่การโหลด และการสึกหรอ ก่อนที่จะเลือกระบบพื้นผิว การตรวจสอบรูปทรงและการป้องกันการสึกหรอถือเป็นการตัดสินใจที่แยกจากกัน พื้นผิวที่แข็งขึ้นไม่สามารถแสดงให้เห็นว่าโปรไฟล์การผสมที่ไม่เหมาะสมนั้นถูกต้อง ของเราคู่มือระยะห่างและการสึกหรอของสกรูคู่ขนานอธิบายบันทึกการตรวจสอบที่ตรงกัน
ตรวจสอบส่วนประกอบภายใต้ขั้นตอนการแยก การทำความเย็น และการจัดการที่ได้รับอนุมัติจากโรงงานเท่านั้น อย่าลดระยะห่างหรือเปลี่ยนแปลงชุดประกอบที่อยู่นอกขอบเขตที่ผู้ผลิตเครื่องจักรกำหนดไว้เพื่อหาส่วนผสมเพิ่มเติม
วิธีจัดเรียงโปรไฟล์สกรูคู่สำหรับการผสม
ตรวจสอบลำดับของงานการประมวลผลก่อนเลือกบล็อกผสม ของมาร์ตินทบทวนการผสมอย่างต่อเนื่องอธิบายการป้อนแบบมิเตอร์ การลำเลียง การหลอม การเติมบริเวณการผสมและการระบาย โปรไฟล์จะต้องจัดให้มีฟังก์ชันเหล่านั้นร่วมกัน การแนะนำองค์ประกอบแบบแยกเดี่ยวทำให้ไม่ได้ระบุสภาวะทางเข้าและหน้าที่แรงดันปลายน้ำ
กำหนดสิ่งที่เข้าถึงแต่ละส่วนการผสม
สำหรับการเปลี่ยนแปลงที่เสนอ ให้ระบุว่าส่วนผสมจะเข้าสู่รูปแบบเม็ด ผง ของเหลว หรือสารเข้มข้น และระบุตำแหน่งการป้อน เราจะถามว่าต้องมีสภาวะการหลอมละลายหรือการทำให้เปียกก่อนจึงจะสามารถกระจายตัวได้ การเปรียบเทียบการผสมไม่ควรปิดบังการเปลี่ยนแปลงวิธีที่ส่วนผสมเข้าสู่กระบวนการ
เชื่อมต่อการให้อาหาร การจำกัด และการระบายอากาศ
ก่อนที่จะเพิ่มองค์ประกอบที่มีข้อจำกัด โปรดขอให้ผู้ออกแบบกระบวนการตรวจสอบข้อกำหนดด้านแรงดันและการบรรจุรอบๆ ตัวป้อนด้านข้างและช่องระบายอากาศ เราจะไม่อนุมัติการเปลี่ยนแปลงจากแบบร่างแบบผสมเท่านั้นที่ละเว้นอินเทอร์เฟซเหล่านั้น บันทึกพฤติกรรมที่ยอมรับได้ในแต่ละช่องเปิดโดยเป็นส่วนหนึ่งของบทสรุปการทดลอง
ระบุตำแหน่งที่วัดอุณหภูมิของวัสดุ และตำแหน่งที่จะเก็บตัวอย่างคุณภาพ มิฉะนั้น การอ่านค่าที่ร้อนกว่าในตำแหน่งอื่นอาจทำให้เข้าใจผิดว่าเป็นอุณหภูมิที่เพิ่มขึ้นซึ่งเกิดจากองค์ประกอบใหม่ รักษาตำแหน่งการวัดให้คงที่เมื่อมีจุดประสงค์ในการเปรียบเทียบโดยตรง
จับคู่สมดุลการผสมกับสูตร
ระบุส่วนผสมเมื่อเข้าสู่เครื่องอัดรีด สารเข้มข้นสำหรับสีที่กระจายตัวล่วงหน้าและเม็ดสีดิบที่เกาะเป็นก้อนไม่ได้ทำหน้าที่เดียวกัน เราจะขอข้อมูลวัสดุของซัพพลายเออร์และตรวจสอบแบบฟอร์มที่เข้ามาก่อนที่จะตัดสินใจว่าความต้องการหลักคือการแจกจ่ายซ้ำ การแยกกลุ่มหรือทั้งสองอย่าง
| สรุปเนื้อหา | คำถามที่จะตอบ | หลักฐานที่จะรวมไว้ในการยอมรับ |
|---|---|---|
| มาสเตอร์แบทช์สีที่กระจายตัวล่วงหน้า | การให้ยาและการกระจายตัวสอดคล้องกัน และมีการจับกลุ่มที่ตกค้างอยู่หรือไม่ | การสุ่มตัวอย่างเวลา/ตำแหน่ง ความสม่ำเสมอของสี และการประเมินการกระจายตัวที่เกี่ยวข้อง |
| เม็ดสีที่รวมตัวกันหรือสารตัวเติมแร่ธาตุ | ส่วนผสมเปียกและยังมีการจับตัวเป็นก้อนที่ยอมรับไม่ได้หรือไม่ | กำหนดการวัดปริมาณจับเป็นก้อนและคุณสมบัติของผลิตภัณฑ์ที่จำเป็น |
| สารประกอบใยแก้ว | ส่วนผสมนี้ตรงตามข้อกำหนดด้านความสม่ำเสมอและเส้นใยคงตัวหรือไม่ | สัณฐานวิทยาของเส้นใยและสมบัติเชิงกลที่ระบุ |
| ส่วนผสมโพลีเมอร์หรือสารประกอบที่ไวต่อความร้อน | สัณฐานวิทยาของเฟสและการจำกัดอุณหภูมิ/เวลาเป็นแบบใด | สัณฐานวิทยา ตัวบ่งชี้การย่อยสลาย และการทดสอบผลิตภัณฑ์สำเร็จรูปที่เกี่ยวข้อง |
รัสเซลล์การอภิปรายแบบผสมผสานใช้คาร์บอนแบล็กเหนียวเป็นตัวอย่างของวัสดุที่ต้องการการกระจายตัวและตัดกันส่วนที่เข้มข้นด้วยการบำบัดเส้นใยที่อ่อนโยนกว่า ซึ่งสนับสนุนการสรุปเฉพาะวัสดุ ไม่ใช่กฎเกณฑ์ที่ว่าวัสดุที่เติมทุกชิ้นต้องมีการกำหนดค่าที่เข้มงวดที่สุด
อย่าอ้างอิงหนึ่งโปรไฟล์สำหรับทุกๆ หน้าที่ในการย่อย
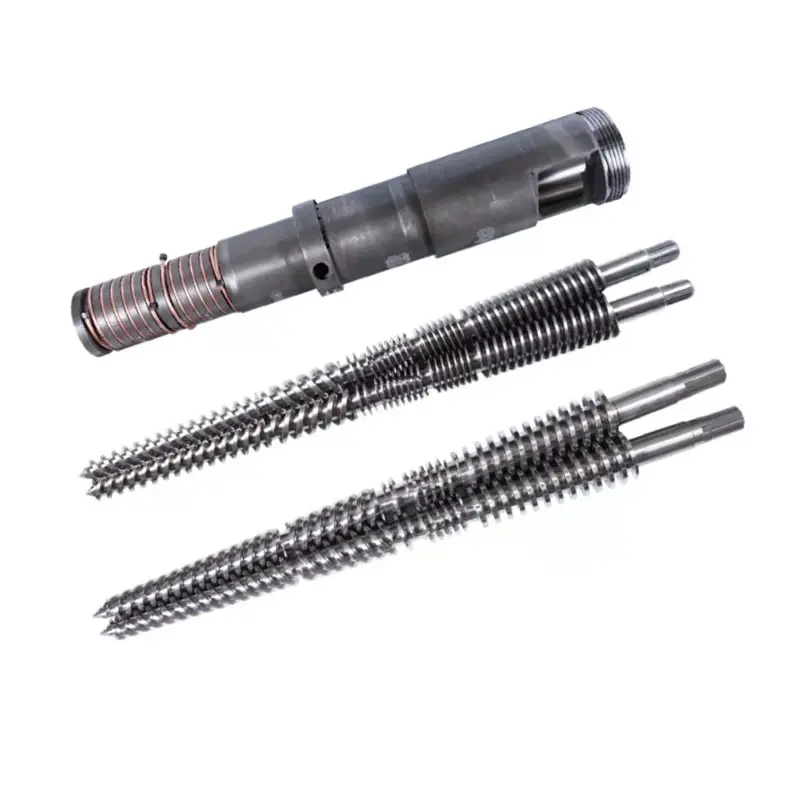
ของเราสกรูคู่ขนานแบบเม็ดหน้านี้แสดงรายการการผลิตเม็ดเทอร์โมพลาสติก รวมถึง PE และ PP และรองรับวัสดุบริสุทธิ์และวัสดุรีไซเคิลด้วยการปรับแต่งการกำหนดค่า สำหรับใบเสนอราคา หมวดหมู่กว้างๆ เหล่านั้นจะต้องจำกัดให้แคบลงตามเกรดจริง ปริมาณสารเติมแต่ง แบบฟอร์มฟีด และผลิตภัณฑ์ที่ต้องการ
เราจะถามว่าฟีดรีไซเคิลมีการเปลี่ยนแปลงองค์ประกอบหรือระดับการปนเปื้อนก่อนที่จะระบุข้อบกพร่องใหม่ให้กับสกรูหรือไม่ ในทำนองเดียวกัน เราจะไม่ยอมรับการตรวจสอบเฉพาะสีสำหรับเกรดเสริมเส้นใยที่มีข้อกำหนดการซื้อรวมถึงประสิทธิภาพเชิงกลด้วย การทดสอบการยอมรับควรเป็นไปตามเหตุผลที่มีสารเติมแต่งอยู่
วิธีตรวจสอบคุณภาพการผสมแทนที่จะคาดเดา
เหตุใดฉันจึงเปรียบเทียบการสัมผัสความเครียดมากกว่าความเร็วของสกรูเพียงอย่างเดียว
ฉันจะใช้การศึกษาของ Jan Philipp Oldemeier และ Volker Schöppner เป็นจุดเริ่มต้นที่มีประโยชน์เมื่อเปรียบเทียบรูปแบบการผสม การวิจัยของพวกเขาได้ตรวจสอบองค์ประกอบของสกรูโดยใช้การจำลองการไหลแบบสามมิติและการติดตามอนุภาค แทนที่จะคิดว่าทุกอนุภาคจะมีสภาวะการผสมที่เหมือนกัน
สำหรับรูปทรง ZSK25 ที่มี PP FPH50 นักวิจัยระบุอุณหภูมิหลอมเหลวที่ 220°C และปริมาณงาน 20 กิโลกรัมต่อชั่วโมง การเพิ่มความเร็วขององค์ประกอบผสมฟันจาก 200 เป็น 400 รอบต่อนาที ค่าเฉลี่ยของความเค้นเฉือนสูงสุดของอนุภาคที่ถูกติดตามจากประมาณ 37,900 เป็น 54,400 Pa สำหรับบล็อกการนวด KB24 ภายใต้เงื่อนไขเดียวกัน ค่าที่สอดคล้องกันเพิ่มขึ้นจากประมาณ 27,900 เป็น 48,400 Pa
สิ่งเหล่านี้เป็นผลลัพธ์ความเครียดจำลอง ไม่ได้วัดการปรับปรุงคุณภาพสารประกอบสำเร็จรูป ผู้เขียนยังระบุด้วยว่าการตรวจสอบการทดลองยังอยู่ระหว่างการพิจารณาอ่านการศึกษาต้นฉบับ.
ข้อสรุปทางวิศวกรรมของฉันคือความเร็วเพียงอย่างเดียวถือเป็นข้อกำหนดที่ไม่สมบูรณ์ ก่อนที่จะแนะนำองค์ประกอบใดองค์ประกอบหนึ่งสำหรับการผลิต ฉันจะต้องมีหลักฐานว่าการสัมผัสความเครียดนั้นช่วยแก้ไขข้อบกพร่องที่แท้จริงได้ ตามด้วยการตรวจสอบการกระจายตัว อุณหภูมิหลอมละลาย โหลดไดรฟ์ และคุณสมบัติที่จำเป็นของผลิตภัณฑ์
เลือกการทดสอบที่เหมาะกับชิ้นงานทดสอบ
ISO 23900-5:2015ซึ่งได้รับการยืนยันในปี 2025 อธิบายการทดสอบค่าความดันตัวกรองสำหรับการประเมินการกระจายตัวของสีในเทอร์โมพลาสติกโพลีเมอร์ เป็นวิธีการที่เกี่ยวข้องในการพิจารณาความเข้มข้นของสีที่ใช้ในการอัดขึ้นรูปและการปั่นแบบหลอม ห้องปฏิบัติการต้องกำหนดเงื่อนไขการเตรียมและการทดสอบที่เกี่ยวข้อง
ISO 18553:2025ระบุขนาดอนุภาค/มวลรวมและอัตราการกระจายตัวในท่อโพลีโอเลฟิน ข้อต่อ และสารประกอบ ขอบเขตที่ระบุไว้ประกอบด้วยปริมาณคาร์บอนแบล็คต่ำกว่า 3% โดยมวลและปริมาณเม็ดสีต่ำกว่า 5% อย่าใช้ขอบเขตนั้นโดยอัตโนมัติกับมาสเตอร์แบทช์ที่มีความเข้มข้นสูงหรือกับทุกระบบตัวเติม
แยกบันทึกคุณภาพออกจากบันทึกการปฏิบัติงาน
สำหรับการแจกจ่าย ให้กำหนดสถานที่และเวลาที่สุ่มตัวอย่าง และการวัดความสม่ำเสมอแบบใดที่เหมาะสม สำหรับการกระจายตัว ให้กำหนดการเตรียมตัวอย่างและการประเมินการจับกลุ่มหรือสัณฐานวิทยาที่เกี่ยวข้อง ยอมรับเกณฑ์การยอมรับกับข้อกำหนดผลิตภัณฑ์และห้องปฏิบัติการก่อนการทดลอง แทนที่จะเลือกเกณฑ์ผ่านหลังจากเห็นผล
สำหรับการเปรียบเทียบพลังงาน ให้ระบุว่าค่าที่รายงานเป็นอินพุตของไดรฟ์ กำลังเพลาโดยประมาณ หรือการวัดเส้นที่กว้างขึ้น และระบุพื้นฐานการไหลของมวล อย่าเปรียบเทียบตัวเลข "SME" ที่แตกต่างจากตัวเลข หรือถือว่าตัวเลขพลังงานเฉลี่ยเพียงตัวเลขเดียวเป็นข้อพิสูจน์ถึงความเครียดในท้องถิ่น เราจะบันทึกพลังงานและโหลดควบคู่ไปกับคุณภาพ ไม่ใช่แทนที่การทดสอบคุณภาพด้วย
คำแนะนำของเรา: เก็บคอลัมน์แยกไว้สำหรับคุณภาพ ผลลัพธ์ที่ยอมรับได้อย่างมีเสถียรภาพ อุณหภูมิหลอมเหลว และภาระทางกล อนุมัติการกำหนดค่าเฉพาะเมื่อเป็นไปตามข้อกำหนดที่ตกลงกันไว้ในทุกคอลัมน์ที่เกี่ยวข้อง
ตรวจสอบการกำหนดค่าสกรูเพื่อคุณภาพและความทนทานในการผสม
ใช้การตรวจสอบแบบมีการควบคุมแทนลำดับของการปรับเปลี่ยนที่ไม่เกี่ยวข้อง ขั้นตอนการทำงานต่อไปนี้เป็นวิธีการที่เรานำเสนอในการเปลี่ยนการร้องเรียนแบบผสมผสานเป็นการสรุปการกำหนดค่า ไม่อนุญาตให้ดำเนินการนอกขอบเขตของผู้ผลิตเครื่องจักรหรือทดแทนขั้นตอนการควบคุมการเปลี่ยนแปลงและความปลอดภัยของโรงงาน
-
กำหนดจุดบกพร่องและเป้าหมายการยอมรับ
อธิบายข้อบกพร่องด้วยตัวอย่างที่เป็นตัวแทนและข้อมูลจำเพาะของผลิตภัณฑ์ที่ต้องการ ตัดสินใจว่าการวัดการกระจาย การกระจายตัว และคุณสมบัติสำเร็จรูปใดจะเป็นตัวกำหนดการยอมรับก่อนที่จะเปลี่ยนเส้น
-
บันทึกข้อมูลพื้นฐานที่เปรียบเทียบได้
บันทึกการแก้ไขสูตร รูปแบบของส่วนผสม อัตราการป้อน ความเร็วของสกรู อุณหภูมิหลอมละลายที่วัดได้ ความดัน น้ำหนักขับเคลื่อน และเอาต์พุตที่ยอมรับได้อย่างเสถียร ตัวอย่างฉลากที่มีระยะเวลาการทำงานและตำแหน่งการวัดเท่ากัน
-
ตรวจสอบการป้อน การละลาย และการสึกหรอ
ตรวจสอบความสอดคล้องของตัวป้อนและระบุอนุภาคในข้อบกพร่อง หากสงสัยว่ามีการสึกหรอ ให้ขอรับการตรวจวัดสกรูและบาร์เรลที่ตรงกันภายใต้ขั้นตอนการตรวจสอบที่ได้รับอนุมัติ ก่อนที่จะแนะนำรูปทรงการผสมที่ได้รับการแก้ไข
-
เลือกการเปลี่ยนแปลงที่สมเหตุสมผลหนึ่งรายการ
ระบุกลไกที่การเปลี่ยนแปลงมีจุดมุ่งหมายเพื่อแก้ไข บันทึกมิติองค์ประกอบ ทิศทาง ลำดับ และอินเทอร์เฟซที่ได้รับผลกระทบ ให้วิศวกรกระบวนการที่รับผิดชอบอนุมัติการเปลี่ยนแปลงและขีดจำกัดการปฏิบัติงาน
-
เปรียบเทียบหลังจากกระบวนการเสถียรแล้ว
ใช้ขั้นตอนการทำให้เสถียรและการสุ่มตัวอย่างตามที่ตกลงกันไว้ รักษาสูตรผสมและวิธีการทดสอบให้สม่ำเสมอ บันทึกความแตกต่างที่หลีกเลี่ยงไม่ได้ และเปรียบเทียบคุณภาพร่วมกับอุณหภูมิ ปริมาณ และผลลัพธ์ที่ยอมรับ
-
ยอมรับ แก้ไข หรือกลับไปสู่พื้นฐาน
ยอมรับการเปลี่ยนแปลงเฉพาะเมื่อเป็นไปตามคุณภาพและเกณฑ์การปฏิบัติงานที่กำหนดไว้ล่วงหน้าเท่านั้น หากล้มเหลว ให้คงผลการค้นพบไว้และปฏิบัติตามขั้นตอนการส่งคืนหรือแก้ไขที่ได้รับอนุมัติ แทนที่จะเพิ่มข้อจำกัดอื่นโดยไม่มีสมมติฐานใหม่
สิ่งที่เราต้องการสำหรับสรุปส่วนประกอบ
ส่งการระบุเครื่องจักร แบบร่างการกำหนดค่า เส้นผ่านศูนย์กลางของสกรูที่กำหนด ระยะห่างจากศูนย์กลาง รายละเอียดการเชื่อมต่อเพลาหรือไดรฟ์ และแผนผังการสึกหรอที่วัดได้ รวมวัสดุและบันทึกการปฏิบัติงานข้างต้น สำหรับระบบแบบแบ่งส่วน ให้ระบุลำดับองค์ประกอบ สำหรับสกรูแบบชิ้นเดียว ให้ระบุส่วนการทำงานของภาพวาดที่สมบูรณ์ ความพอดีทางกลไกและประสิทธิภาพการผสมจำเป็นต้องมีการตรวจสอบการยอมรับแยกต่างหาก
คำถามที่พบบ่อย
การผสมแบบกระจายสามารถสลายเม็ดสีที่เกาะกลุ่มกันได้หรือไม่
การผสมแบบกระจายจะกระจายวัสดุเป็นหลัก มันไม่ได้พิสูจน์ด้วยตัวมันเองว่าความเครียดที่มีอยู่เพียงพอที่จะทำลายกลุ่มก้อน องค์ประกอบที่แท้จริงสามารถส่งผลต่อทั้งสองโหมดการผสม ตรวจสอบกลุ่มเกาะที่ตกค้างแยกจากความสม่ำเสมอของสีหรือองค์ประกอบ ก่อนที่จะตัดสินใจว่าจำเป็นต้องมีการดำเนินการกระจายมากกว่านี้หรือไม่
การเพิ่มความเร็วของสกรูจะช่วยปรับปรุงการผสมเสมอหรือไม่?
ไม่ ความเร็วเป็นอินพุตในการทำงาน ในขณะที่การผสมที่ยอมรับได้คือผลลัพธ์ของผลิตภัณฑ์ที่วัดได้ เปรียบเทียบการเปลี่ยนแปลงความเร็วกับเงื่อนไขการป้อน อุณหภูมิหลอมละลายจริง โหลดไดรฟ์ และการทดสอบคุณภาพที่ตกลงกัน อย่ายอมรับการตั้งค่ารอบต่อนาทีที่สูงขึ้น หากไม่เป็นไปตามคุณสมบัติของผลิตภัณฑ์หรือขีดจำกัดการทำงานที่ต้องการอีกต่อไป
บล็อกการนวด 90 องศาดีกว่าสำหรับการกระจายตัวเสมอหรือไม่?
ไม่ มุมซวนเซเป็นเพียงตัวแปรเรขาคณิตตัวเดียวเท่านั้น ความกว้างของจาน ความยาวบล็อกทั้งหมด ทิศทางการลำเลียง สภาพการบรรจุ และโครงร่างโดยรอบยังต้องมีการตรวจสอบอีกด้วย บล็อกที่เป็นกลางสามารถส่งผ่านวัสดุภายใต้การกระทำของกระบวนการโดยรอบ ความเป็นกลางไม่ได้หมายความว่าวัสดุจะอยู่นิ่ง
ส่วนประกอบผสมแบบฟันสามารถให้การผสมแบบกระจายได้หรือไม่
ใช่ ขึ้นอยู่กับรูปทรงและสภาพการทำงาน องค์ประกอบที่อธิบายว่าเป็นเครื่องผสมแบบกระจายยังคงสามารถสร้างความเครียดในท้องถิ่นได้ ขอหลักฐานสำหรับโปรไฟล์ที่แท้จริงและหน้าที่วัสดุ แทนที่จะถือว่าชื่อหมวดหมู่เป็นคำอธิบายที่สมบูรณ์เกี่ยวกับประสิทธิภาพ
เหตุใดเส้นสีจึงยังคงอยู่ได้หลังจากเพิ่มบล็อกการนวดเพิ่มเติม
บล็อกการนวดจำนวนมากไม่สามารถระบุหรือกำจัดสาเหตุได้ด้วยตัวเอง ตรวจสอบความเสถียรของการจ่าย รูปแบบของส่วนผสมที่เข้ามา สภาวะการหลอมเหลว และตัวอย่างที่รวบรวมภายใต้การดำเนินการที่เทียบเคียงได้ จากนั้นตรวจสอบว่าปัญหาที่เหลืออยู่คือการกระจายตัวเชิงพื้นที่ กลุ่มก้อนที่ไม่กระจายตัว หรือข้อบกพร่องอื่นๆ ก่อนที่จะทำการเปลี่ยนแปลงการกำหนดค่าเพิ่มเติม
การกำหนดค่าใบมีดสกรูหมายถึงอะไรในการอัดขึ้นรูปด้วยสกรูคู่
สำหรับคู่มือนี้ การกำหนดค่าที่เป็นประโยชน์คือการจัดเรียงตามแนวแกนของส่วนการลำเลียง การนวด และการผสม รวมถึงขนาดและทิศทาง ใช้คำศัพท์เฉพาะเหล่านั้นกับภาพวาด การเรียกชุดประกอบทั้งหมดการกำหนดค่าเบลดไม่ได้ระบุฟังก์ชันการประมวลผลหรือทำให้รหัสองค์ประกอบของซัพพลายเออร์รายอื่นสามารถใช้แทนกันได้