หัวดายของท่อต้องพอดีมากกว่าเส้นผ่านศูนย์กลางที่ระบุ โดยจะต้องสอดคล้องกับโพลีเมอร์ สูตร มาตรฐานท่อ เอาต์พุต การเชื่อมต่อเครื่องอัดรีด ระบบการสอบเทียบ และวิธีที่ผู้ปฏิบัติงานเปลี่ยนขนาด คู่มือนี้จะเปลี่ยนอินพุตเหล่านั้นให้เป็นข้อกำหนดการซื้อสำหรับการผลิตท่อ PVC, PE, CPVC, PP และ PPR


ที่จะซื้อกหัวตายอัดขึ้นรูปท่อส่งซัพพลายเออร์ห้าชุดข้อมูลที่ตรงกัน: วัสดุและสูตร; มาตรฐานท่อ เส้นผ่านศูนย์กลาง และช่วงผนัง ความเร็วเอาต์พุตและสาย หน้าแปลนเครื่องอัดรีดและส่วนต่อประสานทางเข้าหลอมละลาย และเครื่องสอบเทียบดาวน์สตรีม การจัดเตรียมสุญญากาศ การทำความเย็น และการลากออก ขอที่ให้เฉพาะ “ท่อพีวีซี 110 มม.” ยังไม่พร้อมสำหรับงานวิศวกรรม
จุดสัญญาที่สำคัญที่สุดคือเงื่อนไขการยอมรับ ตั้งชื่อวัสดุการผลิตจริง ขนาดท่อ ผลลัพธ์ที่เสถียร ความเร็วของสายการผลิต การทำความร้อนและการตั้งค่าเซ็นเซอร์ ความแปรผันของผนังที่อนุญาต เส้นผ่านศูนย์กลางภายนอก การตกไข่ สภาพพื้นผิว และการทดสอบผลิตภัณฑ์ที่จำเป็น หัวดายจะกำหนดรูปร่างของการหลอมร้อน แต่ไม่สามารถรับประกันท่อระบายความร้อนขั้นสุดท้ายได้ด้วยตัวมันเอง
การตัดสินใจครั้งแรกไม่ใช่เส้นผ่านศูนย์กลางแม่พิมพ์
การตัดสินใจครั้งแรกคือซองการผลิต หัวหนึ่งอาจมีกลุ่มขนาดใกล้เคียงกันโดยมีแม่พิมพ์และแมนเดรลที่เปลี่ยนแปลงได้ ช่วงขนาดที่กว้างมากสามารถลดอัตราการไหล เวลาพัก การปรับ แรงกดที่ส่วนหัว และงานการเปลี่ยนแปลงได้ ช่วงที่ถูกต้องขึ้นอยู่กับวัสดุและอัตรา ไม่เพียงแต่เม็ดมีดชนิดใดที่สามารถใส่เข้าไปในตัวเครื่องได้เท่านั้น
เราแบ่งทุกคำถามออกเป็นสามขอบเขต ขอบเขตผลิตภัณฑ์ครอบคลุมถึงวัสดุท่อ มาตรฐาน เส้นผ่านศูนย์กลาง และผนัง ขอบเขตของกระบวนการครอบคลุมถึงเอาต์พุต ความเร็ว อุณหภูมิ และความดัน ขอบเขตทางกลครอบคลุมถึงหน้าแปลน เส้นกึ่งกลาง เครื่องทำความร้อน เซ็นเซอร์ ตำแหน่งการยกและปลายน้ำ
| ข้อมูลผู้ซื้อ | เหตุใดจึงเปลี่ยนหัวดาย | หลักฐานในการส่ง |
|---|---|---|
| โพลีเมอร์และสูตรสมบูรณ์ | เปลี่ยนความหนืด ความไวต่อความร้อน การลื่น การสึกหรอ ความเสี่ยงต่อการกัดกร่อน ขีดจำกัดเวลาที่อยู่อาศัย และวิธีการทำความสะอาด | เอกสารข้อมูลเกรดเรซิน เปอร์เซ็นต์การผสมสูตร และตัวอย่าง |
| มาตรฐานท่อและการใช้งาน | กำหนดผลิตภัณฑ์สำเร็จรูปที่สายการผลิตต้องผลิตและทดสอบ | หมายเลขมาตรฐาน ฉบับ ตลาด และภาพวาดภายในที่แน่นอน |
| OD, ผนัง, SDR หรือช่วงกำหนดการ | ตั้งค่าพื้นที่การไหลแบบวงแหวน กลุ่มเครื่องมือ และช่วงการเปลี่ยนชิ้นส่วนในทางปฏิบัติ | ตารางขนาดสินค้าขั้นต่ำ ปกติ และสูงสุด |
| เอาต์พุตสุทธิและความเร็วสาย | เปลี่ยนความเร็วการไหล ความดัน โหลดความร้อน เวลาพัก และความต้องการการทำความเย็นดาวน์สตรีม | กก./ชม. ที่ขายได้อย่างมีเสถียรภาพสำหรับแต่ละขนาดที่สำคัญ |
| ส่วนต่อประสานเครื่องอัดรีดและอะแดปเตอร์ | กำหนดรูปทรงทางเข้า รูปแบบสลักเกลียว การลงทะเบียน การซีล ความสูงตรงกลาง และส่วนรองรับ | ควบคุมการวาดภาพพร้อมรูปถ่ายที่วัดได้ของเครื่องที่มีอยู่ |
| ระบบสอบเทียบและระบายความร้อน | ส่งผลต่อการเบิกจ่าย ค่า OD สุดท้าย การตกไข่ การกระจายตัวของผนัง และพฤติกรรมการเริ่มต้น | แบบร่างของเครื่องมือสอบเทียบ ข้อมูลถังสุญญากาศ ความยาวในการทำความเย็น และตำแหน่งการลาก |
| แผนการเปลี่ยนแปลง | กำหนดว่าชิ้นส่วนใดบ้างที่สามารถถอดออกได้ วิธีจัดศูนย์กลาง และวิธีที่ผู้ปฏิบัติงานจัดการกับชิ้นส่วนเหล่านั้นอย่างปลอดภัย | เปลี่ยนความถี่ วิธีการทำความสะอาด ความสามารถของเครน และเวลาหยุดทำงานตามเป้าหมาย |
มุมมองโรงงานของเรา:เราไม่ถือว่าเส้นผ่านศูนย์กลางท่อระบุเป็นข้อกำหนดจำเพาะของหัวดายที่เพียงพอ หากผู้ซื้อแจ้งเฉพาะชื่อเรซินและ OD ให้เราทราบ เราจะขอซีรี่ส์ของผนัง สูตร เอาต์พุต ส่วนต่อประสานของเครื่องอัดรีด และวิธีการกำหนดขนาดก่อนที่จะกำหนดเส้นทางการไหล การเสนอราคาที่รวดเร็วโดยพิจารณาจากอินพุตที่ขาดหายไปมักจะย้ายคำถามที่ยังไม่ได้ตอบไปสู่การทดสอบการใช้งาน



เริ่มด้วยมาตรฐานท่อสำเร็จรูป
หัวดายเป็นเครื่องมือในการผลิต ไม่ใช่การรับรองท่อ ผู้ซื้อจะต้องระบุมาตรฐานและรุ่นของผลิตภัณฑ์ที่แน่นอน ในขณะที่ซัพพลายเออร์จะต้องแปลขอบเขตไปป์เป็นเส้นทางการไหล ชุดเครื่องมือ และวิธีการปรับเปลี่ยน การปฏิบัติตามข้อกำหนดขั้นสุดท้ายได้รับการพิสูจน์แล้วบนท่อที่เสร็จแล้วโดยการทดสอบที่จำเป็นสำหรับตลาดและการใช้งาน
สำหรับโครงการวางท่อน้ำทั่วไป ข้อมูลอ้างอิงอย่างเป็นทางการที่เป็นประโยชน์ 3 ประการ ได้แก่ISO 1452-2:2009 สำหรับท่อ PVC-U, ISO 4427-2:2019 สำหรับท่อ PEและISO 15874-2:2013 สำหรับท่อ PP ที่ใช้ในการติดตั้งน้ำร้อนและน้ำเย็น. ตรวจสอบฉบับปัจจุบัน การแก้ไข และการนำไปใช้ในระดับประเทศเมื่อมีการจัดทำสัญญา
| ครอบครัวท่อ | การอ้างอิงเริ่มต้นอย่างเป็นทางการ | ข้อมูลที่ RFQ หัวดายยังคงต้องการ |
|---|---|---|
| ท่อแรงดัน PVC-U | ISO 1452-2 หรือเทียบเท่าระดับชาติที่กำหนด | สูตรผสมพีวีซีแบบแห้ง, ซีรีส์ท่อ, OD ที่กำหนด, โต๊ะติดผนัง, ค่าเผื่อการเสียบปลั๊ก, เอาท์พุต, ความเร็วของท่อ และข้อกำหนดพื้นผิว |
| ท่อแรงดันพีอี | ISO 4427-2 หรือเทียบเท่าระดับชาติที่กำหนด | สารประกอบ PE ที่แน่นอน, ช่วง SDR, ช่วง OD, โครงสร้างแบบแข็งหรือแบบอัดรีดร่วม, การจัดเรียงแถบหรือชั้น, ระบบเอาท์พุตและระบบทำความเย็น |
| ท่อน้ำร้อน-น้ำเย็น PP หรือ PPR | ISO 15874-2 หรือเทียบเท่าระดับชาติที่กำหนด | เกรด PP ที่แน่นอน ระดับขนาดท่อ การใช้งานบริการ โครงสร้างชั้น เส้นผ่านศูนย์กลางและช่วงผนัง วิธีการส่งออกและสอบเทียบ |
| ท่อร้อยสายไฟฟ้าหรือท่ออุตสาหกรรม | ข้อกำหนดระดับชาติ อุตสาหกรรม หรือลูกค้าที่เกี่ยวข้องของผู้ซื้อ | สูตรวัสดุ ความแข็งหรือเป้าหมายการทำงาน เรขาคณิต สี การพิมพ์หรือแถบ แผนการทดสอบ และข้อบกพร่องที่พื้นผิวที่อนุญาต |
ห้ามเขียน "ตามมาตรฐานสากล" ใน RFQตั้งชื่อเอกสาร ชิ้นส่วน ฉบับ และการยอมรับในท้องถิ่น จากนั้นแนบแบบท่อที่เสร็จแล้วและแผนการตรวจสอบของคุณ ขนาดที่กำหนดที่คล้ายกันอาจมีช่วงผนัง เงื่อนไขการทดสอบ และข้อกำหนดการระบุที่แตกต่างกัน
เรื่องการแยกทางอีกเรื่องหนึ่ง การอนุมัติน้ำดื่มเกี่ยวข้องกับผลิตภัณฑ์ท่อสำเร็จรูปและวัสดุที่เปียก การสั่งซื้อหัวดายจาก Nanhaiya ไม่ได้โอนการอนุมัติน้ำดื่มไปยังท่อของผู้ซื้อ การอนุมัติเรซิน การควบคุมสารประกอบ บันทึกการผลิต และการรับรองจากบุคคลที่สาม ยังคงเป็นส่วนหนึ่งของระบบการปฏิบัติตามข้อกำหนดของผู้ผลิตท่อ
ระบุสูตรจริง ไม่ใช่แค่ PVC หรือ PE
นันหายยาหัวตายอัดขึ้นรูปท่อมีให้เลือกสำหรับ PVC ที่มีสารเติมแต่ง PE, CPVC และ PP ชื่อเหล่านั้นกำหนดตระกูลวัสดุ พวกเขาไม่ได้บอกเราเกี่ยวกับความหนืดหลอมเหลว ปริมาณของฟิลเลอร์ ระบบกันโคลง ปริมาณที่รีไซเคิล ระยะเวลาในการผลิต หรือแนวโน้มที่จะหลุดร่อน
สำหรับพีวีซี ให้ส่งสูตรผสมแห้งแบบเต็มตามน้ำหนักและสภาพการผสม การบำบัดระดับแคลเซียมคาร์บอเนตและอนุภาค ความสมดุลของสารหล่อลื่น ระบบเพิ่มความคงตัว ตัวปรับแรงกระแทก สารช่วยในการประมวลผล เม็ดสีและเปอร์เซ็นต์การทำงานซ้ำ ทั้งหมดนี้สามารถเปลี่ยนรูปลักษณ์ของผนัง แรงกดของส่วนหัว และพฤติกรรมการสะสมตัวได้
สำหรับ PE หรือ PPR ให้ส่งเกรดสารประกอบที่แน่นอนและเอกสารข้อมูลซัพพลายเออร์ปัจจุบัน รวมข้อมูลการไหลของมวลหลอมหรือความหนืดตามที่เผยแพร่สำหรับเกรด ความหนาแน่น สารเติมแต่ง คาร์บอนแบล็คหรือระบบสี ขีดจำกัดการบด และระบุว่าแถบการระบุหรือชั้นการทำงานถูกอัดรีดร่วมกันหรือไม่
พีวีซีและซีพีวีซี
ประวัติความร้อนและเวลาที่อยู่อาศัยสมควรได้รับความสนใจอย่างใกล้ชิด เส้นทางการไหลควรหลีกเลี่ยงการกักเก็บโดยไม่จำเป็น และแผนการทำความร้อนต้องสนับสนุนการควบคุมการเริ่มต้นและการทำความสะอาด ควรเปิดเผยการเปลี่ยนแปลงสูตรก่อนการผลิต
วิชาพลศึกษา
เกรด ความแข็งแรงหลอมเหลว ผลผลิต และความสามารถในการทำความเย็นทำงานร่วมกัน หัว PE เอาต์พุตสูงต้องมีการไหลตามเส้นรอบวงที่มั่นคงและระบบกำหนดขนาดที่เหมาะสม ไม่ใช่แค่ช่องว่างวงแหวนที่ใหญ่ขึ้นเท่านั้น
พีพี และ พีพีอาร์
ระบุเรซินและผลิตภัณฑ์บริการที่ถูกต้อง ท่อน้ำร้อนและน้ำเย็น ท่ออุตสาหกรรม และโครงสร้างหลายชั้นอาจต้องใช้เครื่องมือ การทำความเย็น และเงื่อนไขการยอมรับที่แตกต่างกัน
มุมมองโรงงานของเรา:เมื่อทีมผู้ผลิตเปลี่ยนฟิลเลอร์ เกรดเรซิน หรือเปอร์เซ็นต์การรีไซเคิล หลังจากที่เครื่องมือได้รับการอนุมัติ แม่พิมพ์จะไม่แม่นยำทันที ข้อมูลกระบวนการมีการเปลี่ยนแปลง เราบันทึกสูตรอ้างอิงในข้อตกลงทางเทคนิค ดังนั้นการแก้ไขปัญหาในอนาคตจึงเริ่มต้นจากเงื่อนไขที่ทราบ

การเปิดแม่พิมพ์ไม่ใช่ขนาดท่อสุดท้าย
การหลอมแบบวงแหวนที่ร้อนจะไม่ทำให้แม่พิมพ์หลุดออกจากแม่พิมพ์และคงไว้ซึ่งรูปทรงทางเรขาคณิต มันอาจพองตัวที่ทางออก ดึงลงมาภายใต้การลากออก ติดต่อเครื่องสอบเทียบ การหดตัวระหว่างการทำความเย็น และเปลี่ยนแปลงต่อไปเมื่ออุณหภูมิเท่ากัน นั่นคือสาเหตุที่ท่อขนาดปกติ 110 มม. ไม่ใช้ช่องดายขนาด 110 มม. โดยอัตโนมัติ
ผลลัพธ์สุดท้ายมาจากระบบ: เอาต์พุตของเครื่องอัดรีด อุณหภูมิและความดันหลอมละลาย รูปทรงของแม่พิมพ์และแมนเดรล สมดุลความร้อนตามเส้นรอบวง การวางศูนย์กลาง ทางเดินอากาศ เครื่องสอบเทียบ สุญญากาศ การทำความเย็น และความเร็วในการดึงออก หากชิ้นส่วนเหล่านี้ซื้อจากซัพพลายเออร์หลายราย ผู้ซื้อควรกำหนดภาพวาดอินเทอร์เฟซแบบควบคุมหนึ่งรายการและเมทริกซ์ความรับผิดชอบในการยอมรับหนึ่งรายการ
| องค์ประกอบการควบคุม | สิ่งที่มีอิทธิพลโดยตรง | สิ่งที่พิสูจน์ไม่ได้เพียงลำพัง |
|---|---|---|
| เส้นทางการไหลของแม่พิมพ์และแมนเดรล | การกระจายตัวของโลหะหลอมแบบวงแหวน การสูญเสียแรงดัน พฤติกรรมการคงตัว และรูปร่างท่อเริ่มต้น | ประสิทธิภาพ OD เย็นขั้นสุดท้าย ผนัง การตกไข่ หรือแรงกด |
| การปรับตั้งศูนย์กลางแมนเดรล | ช่องว่างเส้นรอบวงเริ่มต้นและการแก้ไขการกระจายตัวของผนัง | ผลลัพธ์ที่เสถียรเมื่ออุณหภูมิ การไหล หรือการจัดตำแหน่งปลายน้ำยังคงคลาดเคลื่อน |
| การจัดเรียงโซนเครื่องทำความร้อน | ควบคุมความร้อนรอบศีรษะและตามแนวศีรษะ | อุณหภูมิหลอมเหลวที่เกิดขึ้นจริงโดยไม่มีวิธีการวัดที่กำหนดไว้ |
| เครื่องสอบเทียบและถังสุญญากาศ | ขนาดภายนอก การระบายความร้อนเร็ว และการรองรับรูปทรง | ผนังสม่ำเสมอเมื่อท่อหลอมที่เข้ามาไม่เสถียร |
| ระบบทำความเย็น | อัตราการแข็งตัว ความเสถียรของมิติ และการขจัดความร้อนตกค้าง | รูปทรงที่ดีเมื่อไม่สามารถควบคุมอุณหภูมิหรือการไหลของน้ำได้ |
| ลากออก | ความเร็วของสาย การเบิกจ่าย และการเคลื่อนย้ายที่มั่นคง | ขนาดที่ถูกต้องเมื่อตัวดึงไม่ตรงแนวหรือความเร็วผันผวน |
กฎขนาดที่มีประโยชน์:ระบุท่อที่เล็กที่สุดและใหญ่ที่สุด แต่ออกแบบให้รอบมุมการทำงานที่ยากลำบาก ท่อเหล่านี้มักจะเป็นท่อที่ใหญ่ที่สุดที่ให้กำลังขับสูง ผนังบางที่สุดที่ความเร็วสายสูง ท่อขนาดเล็กที่ให้กำลังขับต่ำซึ่งเพิ่มระยะเวลาการพักตัว และผลิตภัณฑ์ที่มีข้อกำหนดผนังหรือพื้นผิวที่แคบที่สุด


Nanhaiya นำเสนอแมนเดรลแบบปรับได้ ตัวเลือกช่องระบายความร้อน และไลเนอร์แบบเปลี่ยนได้ในกลุ่มหัวดายของท่อ ใช้ตัวเลือกเหล่านั้นด้วยเหตุผลที่กำหนดไว้ การปรับจะมีประโยชน์เมื่อผู้ปฏิบัติงานมีวิธีตั้งศูนย์กลางแบบทำซ้ำได้ ส่วนประกอบที่สึกหรอแบบเปลี่ยนได้จะมีประโยชน์เมื่อขอบเขต ปริมาณอะไหล่ และขั้นตอนการเปลี่ยนมีความชัดเจน
ล็อคส่วนต่อประสานของเครื่องอัดรีดก่อนเริ่มการตัดเฉือน
แม่พิมพ์ไปป์สามารถมีเส้นทางการไหลภายในที่ดีเยี่ยมแต่ยังคงไม่สามารถติดตั้งได้ เนื่องจากถือว่าความสูงทางเข้า การลงทะเบียน รูปแบบสลักเกลียว ซีล หรือจุดศูนย์กลาง โครงการทดแทนมีความเสี่ยงเป็นพิเศษ เนื่องจากแบบเครื่องจักรอาจเก่า ได้รับการแก้ไข หรือไม่พร้อมใช้งาน
เราชอบหลักฐานสามรูปแบบ: ภาพวาดต้นฉบับที่ควบคุม การวัดใหม่ และภาพถ่ายที่ชัดเจนพร้อมการอ้างอิงมาตราส่วน หากทั้งสามไม่เห็นด้วย ให้แก้ไขข้อขัดแย้งก่อนที่จะเผยแพร่แบบการผลิต
- ยี่ห้อ รุ่น และการกำหนดค่าสกรูของเครื่องอัดรีด
- เส้นผ่านศูนย์กลางของสกรูและช่วงเอาต์พุตที่กำหนด
- การวาดหน้าแปลนจำหน่ายหรืออะแดปเตอร์
- บันทึกเส้นผ่านศูนย์กลาง ความลึก และพิกัดความเผื่อ
- ปริมาณสลักเกลียว เกลียว วงกลมพิทช์ และการวางแนว
- รูปทรงหน้าซีลและวิธีปะเก็น
- เส้นผ่านศูนย์กลางทางเข้าหลอมและความยาวการเปลี่ยน
- แผ่นเบรกเกอร์หรือส่วนต่อประสานหน้าจอที่จำเป็น
- ขนาดและตำแหน่งของพอร์ตเซ็นเซอร์ความดัน
- ประเภทและการแทรกเซ็นเซอร์อุณหภูมิหลอมเหลว
- แรงดันไฟฟ้าของเครื่องทำความร้อน ความถี่ กำลังไฟ และขั้วต่อ
- ความเข้ากันได้ของประเภทเทอร์โมคัปเปิลและคอนโทรลเลอร์
- ความสูงตรงกลางหัวดายและทิศทางการไหล
- โครงรองรับ ล้อ ราง หรือจุดยก
- มีเคลียร์ติดตั้งและบำรุงรักษา
- ระยะห่างถึงเครื่องสอบเทียบและการอ้างอิงการจัดตำแหน่ง
Nanhaiya ผลิตแบบปรับแต่งได้หน้าแปลนบาร์เรลและส่วนประกอบหัวดาย ดังนั้นจึงสามารถใช้อะแดปเตอร์กับหัวได้ แทนที่จะทิ้งไว้ถือเป็นเรื่องน่าประหลาดใจในการติดตั้ง สำหรับโปรเจ็กต์ไลน์ที่สมบูรณ์ ให้จัดแนวอินเทอร์เฟซของแม่พิมพ์ให้ตรงกับที่เลือกไว้เครื่องอัดรีดพลาสติกการควบคุมและอุปกรณ์ปลายน้ำ
มุมมองโรงงานของเรา:ภาพถ่ายหน้าแปลนจากโทรศัพท์ช่วยให้เราเข้าใจเค้าโครง แต่ไม่ได้กำหนดวงกลมโบลต์หรือขนาดพอดี เราใช้ภาพถ่ายเพื่อค้นหาคำถาม เราใช้ภาพวาดที่มีลายเซ็นเพื่อตัดโลหะ ความแตกต่างดังกล่าวจะป้องกันความผิดพลาดเล็กๆ น้อยๆ ของอินเทอร์เฟซไม่ให้ทำให้การติดตั้งทั้งหมดล่าช้า


เลือกโครงสร้างให้เหมาะสมกับวัสดุและหน้าที่ทำความสะอาด
หัวดายไปป์เฉพาะของ Nanhaiya ใช้เหล็กโลหะผสมที่มีความแข็งแรงสูงพร้อมพื้นผิวชุบแข็ง และผลิตโดยเครื่องจักร CNC ที่มีความแม่นยำและการบำบัดความร้อน มันเป็นเรื่องทั่วไปหัวตายเครื่องอัดรีดหน้านี้แสดงรายการ 38CrMoAl ไนไตรดิ้ง และความแข็งพื้นผิวตั้งแต่ HV950 ถึง HV1000
ค่าเหล่านี้เป็นข้อมูลเริ่มต้นที่มีประโยชน์ แต่ข้อกำหนดเฉพาะที่ได้รับอนุมัติควรระบุวัสดุส่วนประกอบ ขอบเขตการรักษา เกณฑ์ความแข็งที่เสร็จแล้ว พื้นผิวการไหล การตรวจสอบขนาด และข้อกำหนดการกัดกร่อนใดๆ ไม่ควรคัดลอกค่าความแข็งของส่วนประกอบหนึ่งไปยังตัวยึด ฝาครอบเครื่องทำความร้อน หรือชิ้นส่วนโครงสร้างทุกอัน
| สภาพการบริการ | ข้อกังวลด้านการจัดซื้อจัดจ้าง | สิ่งที่ต้องกำหนดในใบเสนอราคา |
|---|---|---|
| พีวีซีที่เต็มไปด้วย | ตัวเติมแร่ที่มีฤทธิ์กัดกร่อน คราบสะสม และความถี่ในการทำความสะอาด | สูตร ระดับสารตัวเติม วัสดุและการบำบัดส่วนประกอบเปียก ขอบเขตการสึกหรอแบบเปลี่ยนได้ และวิธีการทำความสะอาด |
| CPVC หรือสารประกอบที่ไวต่อความร้อน | ประวัติความร้อน การกักเก็บ และการย่อยสลายของวัสดุ | หน้าต่างการประมวลผล แนวคิดเส้นทางการไหล โซนให้ความร้อน จุดเซ็นเซอร์ ขั้นตอนการเริ่มและปิดเครื่อง |
| คาร์บอน-แบล็ค PE | การกระจายตัวที่เสถียร คุณภาพพื้นผิว และระยะการใช้งานที่ยาวนาน | เกรดผสม ช่วงเอาท์พุต หน้าต่างแรงดัน การจัดเรียงเครื่องทำความร้อน และการเข้าถึงการทำความสะอาด |
| เนื้อหารีไซเคิล | การปนเปื้อน การเปลี่ยนแปลงของความหนืด และอนุภาคที่มีฤทธิ์กัดกร่อน | แหล่งที่มา เปอร์เซ็นต์สูงสุด แผนการกรอง ตัวอย่าง ความแปรผันที่คาดหวัง และขีดจำกัดการยอมรับ |
| การเปลี่ยนแปลงสีบ่อยครั้ง | การระงับ การเข้าถึง การจัดการเปลี่ยนชิ้นส่วนและเศษซาก | ลำดับสี วัสดุทำความสะอาด เวลาที่อนุญาตในการเปลี่ยนแปลง ขั้นตอนการล้าง และชิ้นส่วนที่ถอดออกได้ |
ยากขึ้นไม่ใช่กลยุทธ์ทางวัตถุที่สมบูรณ์ความแข็งของพื้นผิว ความลึกของตัวเรือน ความเหนียวของพื้นผิว พฤติกรรมการกัดกร่อน การตกแต่งและวิธีการซ่อมแซมจะต้องเหมาะสมกับส่วนประกอบและกระบวนการ ขอให้ซัพพลายเออร์แสดงรายการสิ่งที่ได้รับการปฏิบัติ วิธีการตรวจสอบ และบันทึกการตรวจสอบใดที่มาพร้อมกับคำสั่งซื้อ


รีวิวร้านนันหายยาอุปกรณ์การผลิต, ใบรับรองและบริการด้านเทคนิคระหว่างการรับรองซัพพลายเออร์ คำแนะนำในการติดตั้งและคำแนะนำในการบำรุงรักษาระยะยาวสามารถรวมอยู่ในขอบเขตการสนับสนุนที่ตกลงกันไว้
ทำให้การเปลี่ยนขนาดเป็นส่วนหนึ่งของการคำนวณการซื้อ
ราคาเครื่องมือที่ต่ำกว่าอาจมีราคาแพงหากการเปลี่ยนแปลงทุกครั้งเชื่อมโยงกับเครน ทำให้เครื่องทำความร้อนเสียหาย หรือต้องมีการลองผิดลองถูกตั้งศูนย์กลางซ้ำแล้วซ้ำเล่า สอบถามวิธีการถอดแม่พิมพ์และแมนเดรล ตำแหน่งที่วางชิ้นส่วนที่ร้อน ตัวยึดชนิดใดที่ได้รับการจัดการ วิธีคืนแนวให้กลับคืนมา และซีลหรือวัสดุสิ้นเปลืองใดบ้างที่เปลี่ยน
| คำถามเปลี่ยน | เหตุใดผู้ซื้อจึงควรใส่ใจ | ผลผลิตตามสัญญา |
|---|---|---|
| ไซส์ไหนใช้ตัวเดียวกัน? | แสดงจำนวนหัวจริงและชุดการเปลี่ยนชิ้นส่วน | เมทริกซ์ความเข้ากันได้ตามท่อ OD ระยะผนัง และวัสดุ |
| อะไรต้องเย็นก่อนถอด? | ส่งผลต่อการหยุดทำงานและความปลอดภัยในการจัดการ | อุณหภูมิที่เขียนและขั้นตอนการจัดการ |
| Die และ Mandrel อยู่ตรงกลางอย่างไร? | ส่งผลต่อการแก้ไขเศษเริ่มต้นและผนัง | แผนภาพการปรับตำแหน่งอ้างอิงและการฝึกอบรม |
| ต้องใช้เครื่องมือและอุปกรณ์ยกใดบ้าง? | ป้องกันการจัดการชั่วคราวที่ไม่ปลอดภัย | รายการเครื่องมือ น้ำหนักชิ้นส่วน จุดยก และแบบฟิกซ์เจอร์ |
| อะไหล่ตัวไหนที่เป็นอะไหล่ประจำ? | ลดการหยุดทำงานหลังจากด้าย ซีล เครื่องทำความร้อน หรือเซ็นเซอร์เสียหาย | รายการอะไหล่ที่แนะนำสองปีโดยคิดราคาตามรายการ |
| เส้นทางการไหลทำความสะอาดอย่างไร? | เปลี่ยนแรงงาน ความเสี่ยงของพื้นผิว และเศษที่เปลี่ยนสี | เครื่องมือทำความสะอาด วัสดุ และขั้นตอนการถอดชิ้นส่วนที่ได้รับอนุมัติ |
สำหรับกำหนดการผลิตภัณฑ์แบบผสม ให้คำนวณต้นทุนการเปลี่ยนแปลงตามชั่วโมง ค่าแรง และเศษซากเริ่มต้น หากโรงงานเปลี่ยนท่อระหว่างสองขนาดท่อที่อยู่ห่างไกลหลายครั้งต่อสัปดาห์ หัวที่สมบูรณ์สองหัวอาจปกป้องเวลาในการผลิตได้นานกว่าตัวถังเดียวที่มีเม็ดมีดจำนวนมาก หากมีการเปลี่ยนแปลงไม่บ่อยนักและมีช่วงที่กะทัดรัด ตัวเครื่องที่ใช้ร่วมกันก็สามารถใช้งานได้
มุมมองโรงงานของเรา:เราถามว่าใครจะเปลี่ยนเครื่องมือและมีอุปกรณ์ยกอะไรบ้าง การออกแบบที่ใช้บนโต๊ะประกอบที่สะอาดอาจไม่สะดวกนักเมื่ออยู่ข้างๆ เครื่องอัดรีดร้อนและถังสุญญากาศ การเข้าถึงของผู้ปฏิบัติงานถือเป็นข้อมูลทางวิศวกรรม ไม่ใช่รายละเอียดหลังการขาย

ใช้ข้อบกพร่องของท่อเพื่อค้นหาโซนกระบวนการที่รับผิดชอบ
เมื่อท่อไม่เป็นไปตามข้อกำหนด ผู้ปฏิบัติงานมักจะปรับแม่พิมพ์ก่อนเนื่องจากมองเห็นโบลต์ตรงกลางได้ ซึ่งสามารถปรับปรุงการอ่านค่าได้ชั่วคราวในขณะที่ซ่อนอุณหภูมิ เครื่องอัดรีด หรือปัญหาปลายน้ำ บันทึกข้อบกพร่องรอบเส้นรอบวงและตามความยาวท่อก่อนทำการเปลี่ยนแปลงหลายครั้ง
| ข้อบกพร่องที่สังเกตได้ | การตรวจสอบหัวตาย | การตรวจสอบต้นน้ำและปลายน้ำ | ซื้อบทเรียน |
|---|---|---|---|
| ด้านหนึ่งหนาขึ้นสม่ำเสมอ | การวางศูนย์กลางแมนเดรล การสะสมของเส้นทางการไหล ความเสียหาย ความสมดุลของเครื่องทำความร้อน และการจัดตำแหน่งการประกอบ | การพองตัวของเครื่องอัดรีด การจัดตำแหน่งเครื่องสอบเทียบ การกระจายสุญญากาศ การทำความเย็น และการจัดตำแหน่งการลากออก | ต้องมีศูนย์กลาง โซนอุณหภูมิ และการอ้างอิงการจัดตำแหน่งที่เข้าถึงได้ |
| กำแพงเปลี่ยนแปลงไปรอบๆ และตามแนวท่อ | การปรับหลวม การหมุนเวียนตามความร้อน แรงดันไม่เสถียร หรือการไหลไม่สม่ำเสมอ | การป้อน, เอาต์พุตของสกรู, การควบคุมความเร็วของสาย, ความเสถียรของสุญญากาศและอุณหภูมิน้ำ | ยอมรับช่วงเวลาการทำงานที่มั่นคง ไม่ใช่การวัดชุดสั้นๆ เพียงชุดเดียว |
| เส้นพื้นผิวยาว | การปนเปื้อน คราบสกปรก รอยขีดข่วน หรือพื้นผิวแม่พิมพ์ที่เสียหาย | อนุภาคที่ยังไม่ละลาย การกรอง ความเสียหายจากเครื่องสอบเทียบ และเครื่องหมายการจัดการ | กำหนดเครื่องมือทำความสะอาด แผนการกรอง การตรวจสอบพื้นผิว และเครื่องมืออะไหล่ |
| มีเส้นสีเหลือง สีน้ำตาล หรือสีดำ | โซนอันตราย คราบสะสม ความร้อนในพื้นที่มากเกินไป และระยะเวลาการกักเก็บที่ยาวนาน | อาหารสัตว์ที่ปนเปื้อน คราบสะสมในถัง การสึกหรอของสกรู และการปฏิบัติการปิดเครื่อง | ตรวจสอบเส้นทางการหลอมเหลวทั้งหมดและขั้นตอนการทำความสะอาดก่อนคัดลอกรูปทรงเก่า |
| ความดันศีรษะสูง | ช่องว่างวงแหวนที่จำกัด อุณหภูมิต่ำ การอุดตัน หรือเส้นทางการไหลที่ไม่เหมาะสม | ข้อจำกัดในการกรอง ความหนืดของวัสดุ ความต้องการเอาต์พุต และสภาพของเซ็นเซอร์ | ระบุจุดวัดความดันและขีดจำกัดการทำงานในข้อกำหนด |
| การตกไข่ของท่อ | การไหลออกไม่สม่ำเสมอหรือตำแหน่งท่อเริ่มต้น | การสึกหรอของเครื่องสอบเทียบ สุญญากาศ ความสมดุลของการทำความเย็น การรองรับ และการจัดตำแหน่งการดึงออก | การตกไข่ครั้งสุดท้ายเป็นของการทดสอบการยอมรับแบบสมบูรณ์ |
| พื้นผิวด้านในหยาบ | การจับตัวของแมนเดรล การสะสมตัว อุณหภูมิ และพฤติกรรมการไหล | ความชื้นของวัสดุ การกระจายตัว การย่อยสลาย และความเสถียรของผลผลิต | รวมเกณฑ์พื้นผิวทั้งภายในและภายนอกในการอนุมัติตัวอย่าง |
กฎการเปลี่ยนแปลงครั้งเดียว:บันทึกเส้นฐาน เปลี่ยนตัวแปรควบคุมหนึ่งตัว รอให้วัสดุเคลื่อนที่ผ่านเส้น ทำเครื่องหมายท่อที่ได้รับผลกระทบแล้ววัดอีกครั้ง การปรับอุณหภูมิ การจัดศูนย์กลาง สุญญากาศ และการดึงออกแบบสุ่มพร้อมกันจะทำลายหลักฐานที่จำเป็นในการระบุสาเหตุ
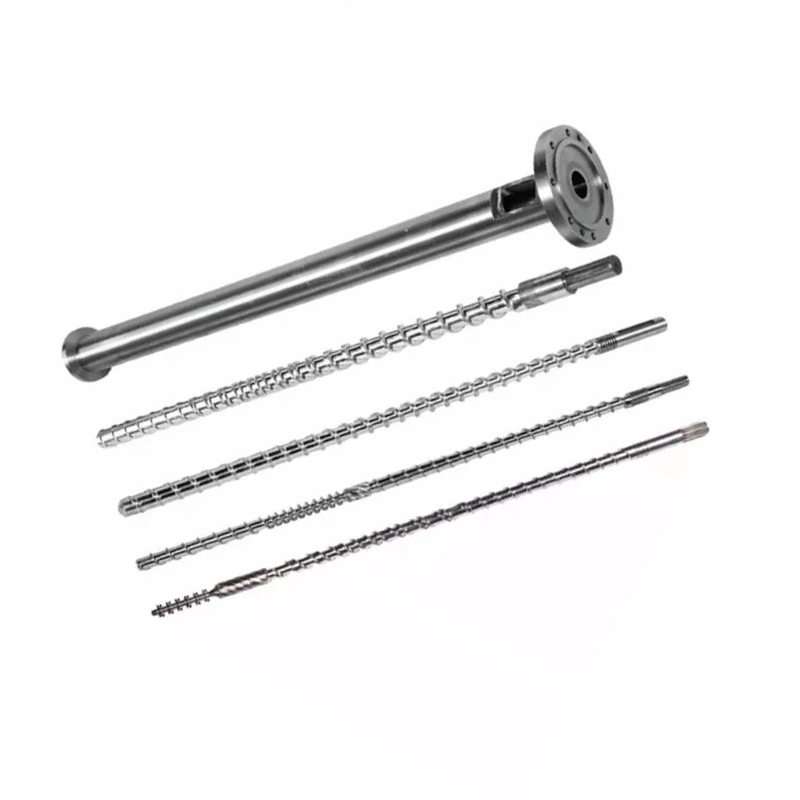
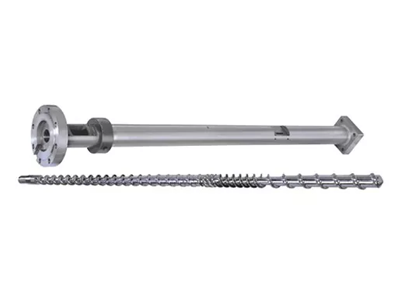
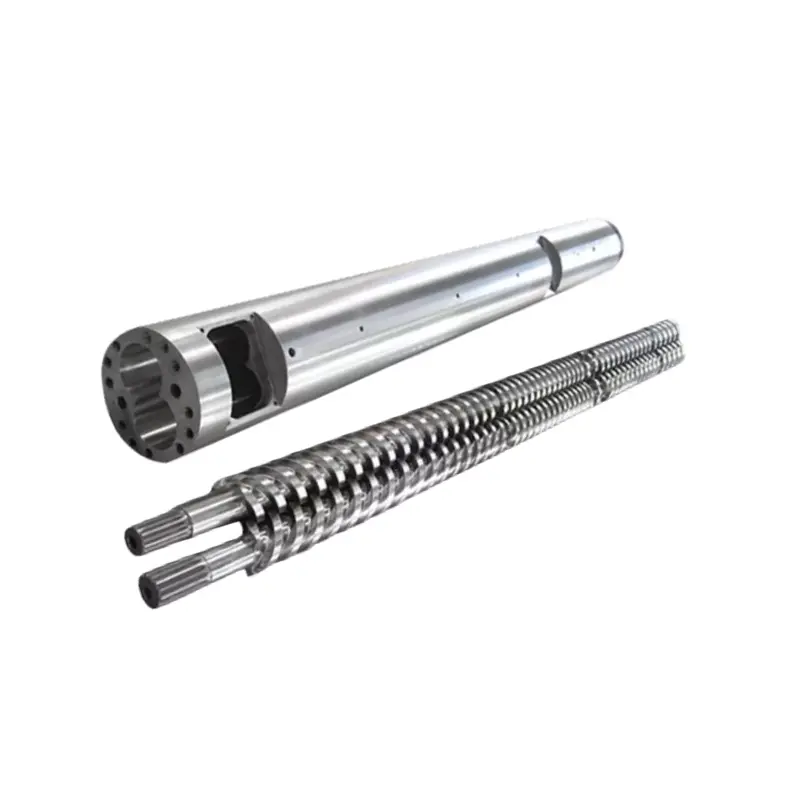
หากแรงดันเอาต์พุตหรือแรงดันหลอมไม่เสถียรก่อนส่วนหัว ให้ตรวจสอบสกรูและกระบอกด้วย นันไฮยา ซัพพลายสกรูเดี่ยวท่อพีวีซี, ท่อพีวีซี กระบอกสกรูขนานและท่อพีวีซี กระบอกสกรูคู่ทรงกรวย. ไม่ควรออกแบบแม่พิมพ์ใหม่เพื่อชดเชยส่วนที่สึกหรอหรือไม่เหมาะสม

รายการตรวจสอบ RFQ หัวแม่พิมพ์อัดขึ้นรูปท่อ
RFQ ที่สมบูรณ์ช่วยให้ผู้ซื้อสามารถเปรียบเทียบขอบเขตทางวิศวกรรม แทนที่จะเปรียบเทียบราคาพื้นฐานที่ต่ำกับใบเสนอราคาแบบรวม ใส่รายการต่อไปนี้ในแพ็คเกจที่ควบคุมการแก้ไขหนึ่งชุด
- ระบุผลิตภัณฑ์แสดงรายการ OD ของท่อทั้งหมด ช่วงของผนัง SDR หรือกำหนดการ การสร้างชั้น สี และการใช้งาน ทำเครื่องหมายสินค้าปกติและขนาดที่ยากที่สุด
- ตั้งชื่อมาตรฐานระบุมาตรฐาน ชิ้นส่วน ฉบับ การยอมรับในระดับประเทศ และแบบร่างภายในที่แน่นอน แนบแผนการตรวจสอบท่อสำเร็จรูป
- เปิดเผยเนื้อหาระบุสูตร PVC แบบเต็มหรือเกรด PE, PP หรือ PPR, สารเติมแต่ง, สารตัวเติม, เม็ดสี, วัสดุรีไซเคิล และเอกสารข้อมูลซัพพลายเออร์
- กำหนดอัตราให้ผลผลิตสุทธิที่ขายได้และความเร็วของสายการผลิตสำหรับผลิตภัณฑ์ที่สำคัญแต่ละรายการ บวกกับความสามารถในการทำความเย็นที่มีอยู่และกำหนดการทำงานปกติ
- อธิบายเครื่องอัดรีดสกรูคู่แฝดแบบเดี่ยว ขนาน หรือทรงกรวย เส้นผ่านศูนย์กลางของสกรู กำลังมอเตอร์ ความดันและอุณหภูมิหลอมเหลวปกติ รูปแบบอะแดปเตอร์ และข้อจำกัดของกระบวนการในปัจจุบัน
- ควบคุมอินเทอร์เฟซติดหน้าแปลน รีจิสเตอร์ วงกลมโบลต์ หน้าซีล ทางเข้าหลอม ความสูงตรงกลาง พอร์ตเซ็นเซอร์ และแบบรองรับ
- ระบุรายละเอียดไฟฟ้าแสดงรายการแรงดันไฟฟ้าและความถี่ของเครื่องทำความร้อน ประเภทเทอร์โมคัปเปิล มาตรฐานขั้วต่อ ความเข้ากันได้ของตัวควบคุม ความยาวสายเคเบิล และข้อกำหนดในพื้นที่อันตราย หากมี
- แสดงเส้นท้ายน้ำรวมถึงขนาดเครื่องสอบเทียบ ถังสุญญากาศ ความยาวในการทำความเย็น การจัดสเปรย์หรือการแช่ ประเภทการดึงออก เส้นกึ่งกลางและระยะห่างจากทางออกของดาย
- เลือกขอบเขตการเปลี่ยนแปลงจัดทำรายการชุดเปลี่ยนชิ้นส่วน เครื่องทำความร้อนสำรองและเซ็นเซอร์ ซีล ตัวยึด เครื่องมือจัดการ ชั้นวางจัดเก็บ และขั้นตอนการเปลี่ยนขนาดที่ต้องการ
- กำหนดเอกสารขอแบบประกอบและชิ้นส่วน รายการวัสดุ บันทึกวัสดุและการรักษาความร้อน การตรวจสอบขนาด รายการระบบไฟฟ้า คู่มือการใช้งาน และรายการชิ้นส่วนอะไหล่
- เขียนแบบทดสอบการยอมรับตั้งชื่อเรซิน สูตร ขนาดท่อ ระยะเวลาการทำงาน ผลลัพธ์ ความเร็วของสายการผลิต บันทึกกระบวนการ การสุ่มตัวอย่างขนาด และเกณฑ์ผ่าน/ไม่ผ่าน
- ชี้แจงการสนับสนุนยอมรับคำแนะนำในการติดตั้ง ความรับผิดชอบในการทดสอบการใช้งาน การฝึกอบรมผู้ปฏิบัติงาน ความช่วยเหลือระยะไกล และขอบเขตระหว่างประสิทธิภาพการทำงานของหัวดายและสายการผลิตที่สมบูรณ์
คำเตือนการเปลี่ยน:แม่พิมพ์ที่สึกหรออาจไม่รักษาขนาดเดิมอีกต่อไป วัดส่วนเชื่อมต่อเครื่องจักรและท่อที่เก็บรักษาไว้อย่างดี ค้นหาภาพวาดต้นฉบับ และอธิบายว่าทำไมจึงเปลี่ยนหัวเก่า การคัดลอกทุกมิติที่สวมใส่สามารถสร้างปัญหาการไหลหรือการจัดตำแหน่งเดียวกันได้
การกำหนดค่าสกรูจะต้องตรงกับหน้าที่ของวัสดุด้วย เรียกดูของ Nanhaiya'sสกรูเดี่ยว, สกรูคู่ขนานและบาร์เรลสกรูคู่ทรงกรวยเมื่อการสอบถามครอบคลุมถึงส่วนการทำให้เป็นพลาสติกทั้งหมด สำหรับอุปกรณ์เสริมและเครื่องมือที่เชื่อมต่อ ให้ใช้ช่วงอะไหล่การอัดขึ้นรูป.
ยอมรับเงื่อนไขการผลิตที่คุณวางแผนจะขาย
การตรวจสอบขนาดพิสูจน์ว่าส่วนประกอบที่ผลิตตรงกับแบบ ไม่ได้พิสูจน์ว่าสารประกอบจำเพาะจะไหลผ่านเส้นที่สมบูรณ์ได้อย่างไร แผนการตอบรับที่ดีมีสองส่วน: การตรวจสอบส่วนประกอบและการดำเนินการผลิต
| ขั้นตอนการยอมรับ | สิ่งที่ต้องตรวจสอบ | บันทึกเพื่อเก็บไว้ |
|---|---|---|
| การตรวจสอบเอกสาร | อนุมัติการแก้ไขแบบร่าง รายการวัสดุ เมทริกซ์การเปลี่ยนชิ้นส่วน รายการเครื่องทำความร้อนและเซ็นเซอร์ คู่มือ และขอบเขตอะไหล่ | ทะเบียนเอกสารลงนาม |
| การตรวจสอบส่วนประกอบ | ส่วนต่อประสานที่สำคัญ คุณลักษณะที่มีศูนย์กลางร่วมกัน หน้าการซีล ตัวยึด พอร์ต วัสดุ การบำบัด และสภาพพื้นผิวการไหลที่มองเห็นได้ | บันทึกมิติและวัสดุหรือการรักษาที่ระบุในคำสั่งซื้อ |
| การตรวจสอบการประกอบ | ความพอดี การวางแนว การติดตั้งเครื่องทำความร้อน การใส่เซ็นเซอร์ การเคลื่อนไหวให้อยู่ตรงกลาง การรองรับ การยก และการเข้าถึง | รายการตรวจสอบการประกอบพร้อมรูปถ่าย |
| การตรวจสอบความร้อน | การระบุโซน การตอบสนองของคอนโทรลเลอร์ การอ่านเซ็นเซอร์ การดึงกระแสไฟ และความเสถียรทางความร้อน | แผนที่โซนและการอ่านที่เสถียร |
| ดำเนินการผลิต | วัสดุที่ตกลงกัน ขนาดท่อ ผลลัพธ์ ความเร็วของท่อ อุณหภูมิ ความดันหลอมเหลว โหลดมอเตอร์ สภาวะสุญญากาศ และความเย็น | เอกสารกระบวนการตามเวลาและตัวอย่างที่เก็บไว้ |
| การตรวจสอบท่อ | OD, ผนังที่ตำแหน่งนาฬิกาหลายตำแหน่ง, รูปไข่, มวลต่อความยาว, พื้นผิวด้านในและด้านนอก, ความตรง และการทดสอบมาตรฐานที่จำเป็น | รายงานการตรวจสอบเชื่อมโยงกับตำแหน่งตัวอย่างและเวลาในการผลิต |
| การดำเนินงานประจำ | การเริ่มต้น การแก้ไขการจัดกึ่งกลาง การหยุดตามปกติ การถอดแยกชิ้นส่วนอย่างปลอดภัย หรือการเปลี่ยนแปลงขนาดตามที่ตกลงกัน | การลงชื่อออกของผู้ปฏิบัติงานและรายการเปิดรายการ |
ใช้สูตรปกติของผู้ซื้อเมื่อใช้งานได้จริง หากจำเป็นต้องใช้วัสดุทดแทน ให้บันทึกความแตกต่างและจำกัดสิ่งที่การทดสอบพิสูจน์ได้ การดำเนินการ PE ที่ประสบความสำเร็จไม่ได้ตรวจสอบสูตร PVC และผลิตภัณฑ์ที่มีผนังหนาความเร็วต่ำก็ไม่ได้พิสูจน์ว่ามีสภาพที่มีผนังบางที่มีความเร็วสูง
มุมมองโรงงานของเรา:เราต้องการการทำงานที่เสถียรพร้อมการวัดที่ตรวจสอบย้อนกลับได้ มากกว่าการแสดงสั้นๆ ที่เอาท์พุตสูงสุด ความดันควรคงที่ ค่าที่อ่านได้บนผนังควรยังคงควบคุมได้ เครื่องทำความร้อนไม่ควรหมุนเวียนผิดปกติ และท่อระบายความร้อนควรเป็นไปตามการตรวจสอบที่ตกลงไว้ ผลลัพธ์ดังกล่าวทำให้ทั้งสองฝ่ายมีจุดส่งมอบที่เป็นประโยชน์


คำถามที่พบบ่อย
ข้อมูลใดบ้างที่จำเป็นในการเสนอราคาหัวดายการอัดขึ้นรูปท่อ
ส่งเกรดและสูตรโพลีเมอร์ มาตรฐานของท่อ ขนาดที่สมบูรณ์และช่วงผนัง ผลลัพธ์เป้าหมายและความเร็วของสายการผลิต ประเภทเครื่องอัดรีด การเขียนแบบทางเข้าและหน้าแปลนหลอมเหลว แรงดันไฟฟ้าของเครื่องทำความร้อน ข้อกำหนดของเซ็นเซอร์ รายละเอียดการสอบเทียบปลายน้ำ ชิ้นส่วนที่เปลี่ยนแปลงที่ต้องการ และแผนการยอมรับ ภาพถ่ายและภาพวาดที่วัดได้ของการเชื่อมต่อปัจจุบันยังมีประโยชน์สำหรับโครงการทดแทนอีกด้วย
หัวดายท่อเดียวสามารถใช้กับ PVC, PE และ PPR ได้หรือไม่?
โครงสร้างภายนอกที่ใช้ร่วมกันอาจเป็นไปได้ในทางเทคนิคในโครงการที่มีการกำหนดไว้อย่างแคบ แต่ PVC, PE และ PPR ไม่ได้สร้างสภาวะการไหล ความร้อน หรือขนาดที่เหมือนกัน ขั้นแรกเราจะเปรียบเทียบสูตรทั้งหมด ผลลัพธ์ ช่วงขนาด ข้อกำหนดเส้นทางการไหล และวิธีการทำความสะอาด เครื่องมือแบบแยกหรือหัวแยกอาจเป็นทางเลือกในการผลิตที่ปลอดภัยกว่า
เส้นผ่านศูนย์กลางของท่อตายเท่ากับเส้นผ่านศูนย์กลางท่อสุดท้ายหรือไม่
โดยปกติแล้วไม่มี ท่อร้อนจะเปลี่ยนไปหลังจากออกจากแม่พิมพ์ เนื่องจากของเหลวจะพองตัว ดึงลง เข้าสู่เครื่องสอบเทียบ และเย็นตัวลง ขนาดแม่พิมพ์และแมนเดรลที่ต้องการต้องได้รับการออกแบบด้วยวัสดุ เอาต์พุต ความเร็วของท่อ การกำหนดขนาดสุญญากาศ และระบบทำความเย็น แทนที่จะคัดลอกโดยตรงจากขนาดท่อที่ระบุ
หัวดายเพียงอย่างเดียวสามารถรับประกันความหนาของผนังท่อและการตกไข่ได้หรือไม่
ไม่ หัวดายจะกำหนดการกระจายตัวของโลหะหลอมเป็นรูปวงแหวน แต่ความหนาของผนังสุดท้ายและรูปไข่ยังขึ้นอยู่กับความเสถียรของโลหะหลอม การวางศูนย์กลาง ความสมดุลของอุณหภูมิ สภาพของเครื่องสอบเทียบ สุญญากาศ การระบายความร้อน การจัดตำแหน่งการดึงออก และความเร็วของสายการผลิต การยอมรับควรทดสอบสายการปฏิบัติงานที่สมบูรณ์
Nanhaiya ใช้วัสดุใดสำหรับหัวแม่พิมพ์อัดขึ้นรูป?
หน้าแม่พิมพ์เครื่องอัดรีดทั่วไปของ Nanhaiya แสดงรายการ 38CrMoAl พร้อมไนไตรด์และความแข็งผิวตั้งแต่ HV950 ถึง HV1000 หัวแม่พิมพ์อัดขึ้นรูปท่อโดยเฉพาะเรียกว่าเหล็กโลหะผสมที่มีพื้นผิวแข็ง ข้อกำหนดด้านวัสดุขั้นสุดท้าย การรักษาความร้อน และพื้นผิวเปียกควรได้รับการยืนยันสำหรับเรซิน สารเติมแต่ง และวิธีการทำความสะอาดตามข้อกำหนดเฉพาะที่ได้รับอนุมัติ
ฉันควรซื้อหัวดายหนึ่งหัวที่มีเม็ดมีดหลายขนาดหรือหัวครบหลายอัน
ใช้การเปลี่ยนชิ้นส่วนเมื่อช่วงขนาด เอาต์พุต และขั้นตอนการทำความสะอาดอนุญาตให้ตัวเครื่องหนึ่งครอบคลุมงานโดยไม่ต้องปรับแต่งมากเกินไป หัวที่แยกจากกันอาจเหมาะสมเมื่อผลิตภัณฑ์มีขนาดเส้นผ่านศูนย์กลาง โพลีเมอร์ เอาท์พุต โครงสร้างชั้น หรือความถี่ในการเปลี่ยนแปลงที่แตกต่างกันอย่างมาก เปรียบเทียบเวลาการเปลี่ยนแปลงทั้งหมดและความเสี่ยงในการผลิต ไม่ใช่ราคาเครื่องมือเพียงอย่างเดียว
ควรยอมรับหัวแม่พิมพ์อัดขึ้นรูปท่ออย่างไร?
เริ่มต้นด้วยการตรวจสอบการวาด วัสดุ การบำบัด เครื่องทำความร้อน เซ็นเซอร์ หน้าแปลน และเส้นทางการไหล จากนั้นดำเนินการวัสดุการผลิตที่ตกลงกันตามขนาดท่อ ผลลัพธ์ และความเร็วของสายที่ระบุ บันทึกอุณหภูมิ ความดันหลอมเหลว การอ่านค่าผนังรอบเส้นรอบวง เส้นผ่านศูนย์กลางภายนอก ไข่ สภาพพื้นผิว มวลต่อความยาว และการทดสอบใดๆ ที่กำหนดโดยมาตรฐานท่อเป้าหมาย
อะไรทำให้ผนังท่ออัดรีดด้านหนึ่งหนาขึ้น?
สาเหตุที่เป็นไปได้ ได้แก่ การตั้งศูนย์แม่พิมพ์หรือแมนเดรลที่ไม่ถูกต้อง อุณหภูมิเส้นรอบวงไม่สมดุล การไหลที่ไม่สม่ำเสมอ การสะสมตัวหรือความเสียหายในเส้นทางการไหล เอาท์พุตของเครื่องอัดรีดที่ไม่เสถียร การวางแนวของเครื่องสอบเทียบที่ไม่ถูกต้อง สุญญากาศหรือการทำความเย็นที่ไม่สม่ำเสมอ และการลากออกที่ไม่ตรงแนว ตรวจสอบแนวโน้มก่อนใช้โบลท์ตรงกลางเพื่อซ่อนปัญหาท้ายน้ำ
เนื้อหาทางเทคนิคที่จัดทำขึ้นจากข้อมูลผลิตภัณฑ์ อุปกรณ์ และบริการปัจจุบันของ Nanhaiya สนับสนุนโดยหน้ามาตรฐานไปป์ ISO อย่างเป็นทางการเท่านั้น รูปทรงแม่พิมพ์สุดท้าย วัสดุ การรักษา ขนาด และเกณฑ์การยอมรับถูกกำหนดโดยข้อกำหนดเฉพาะของโครงการที่ได้รับอนุมัติ