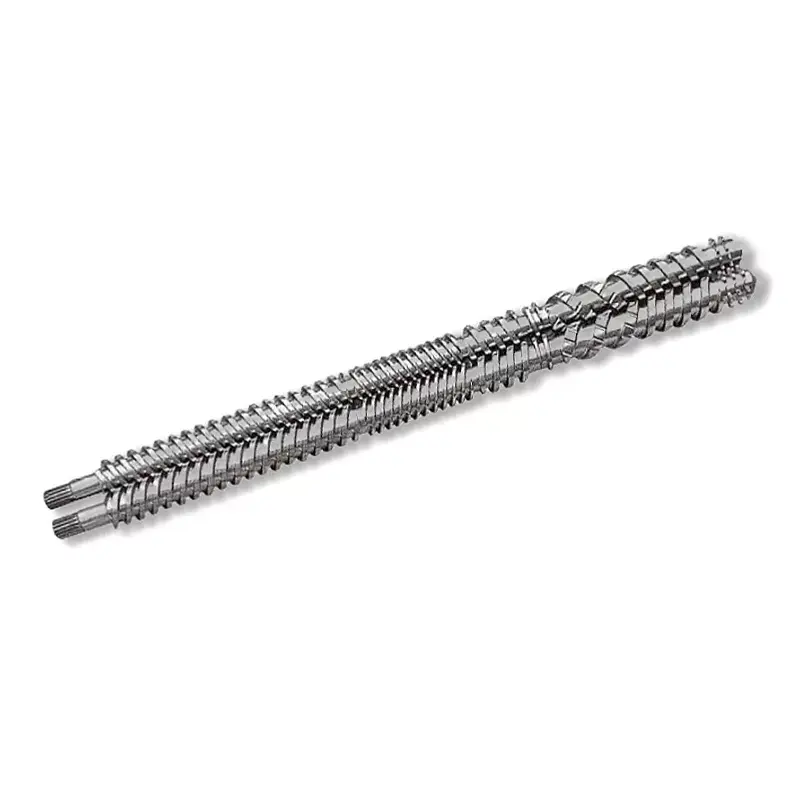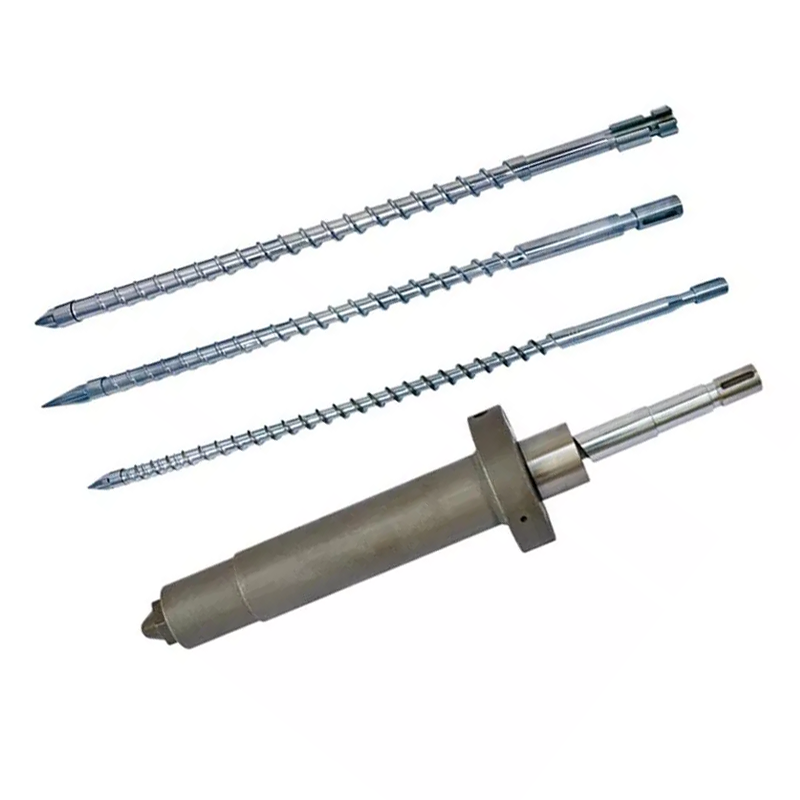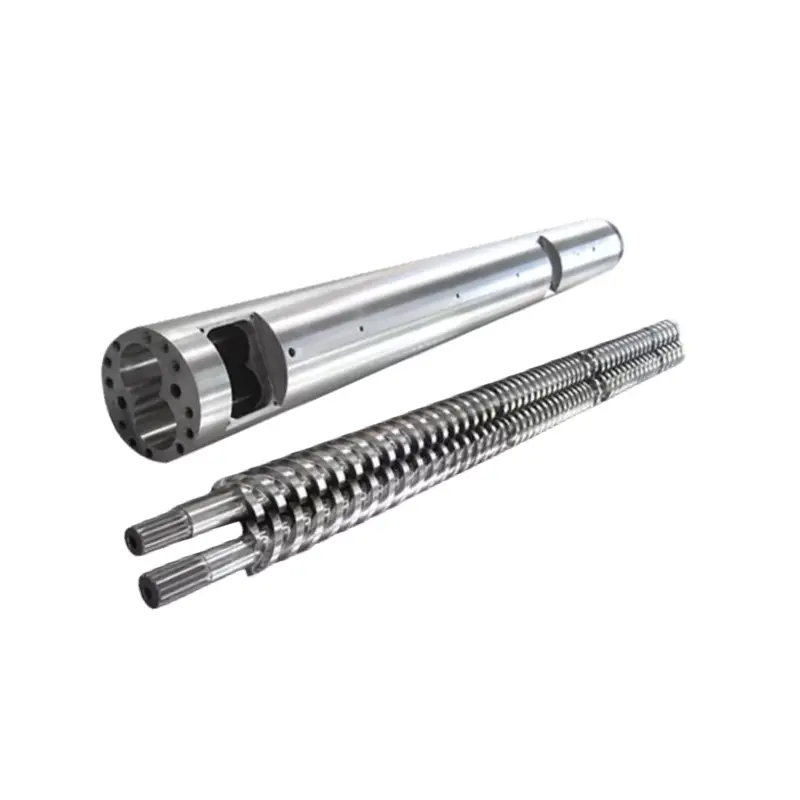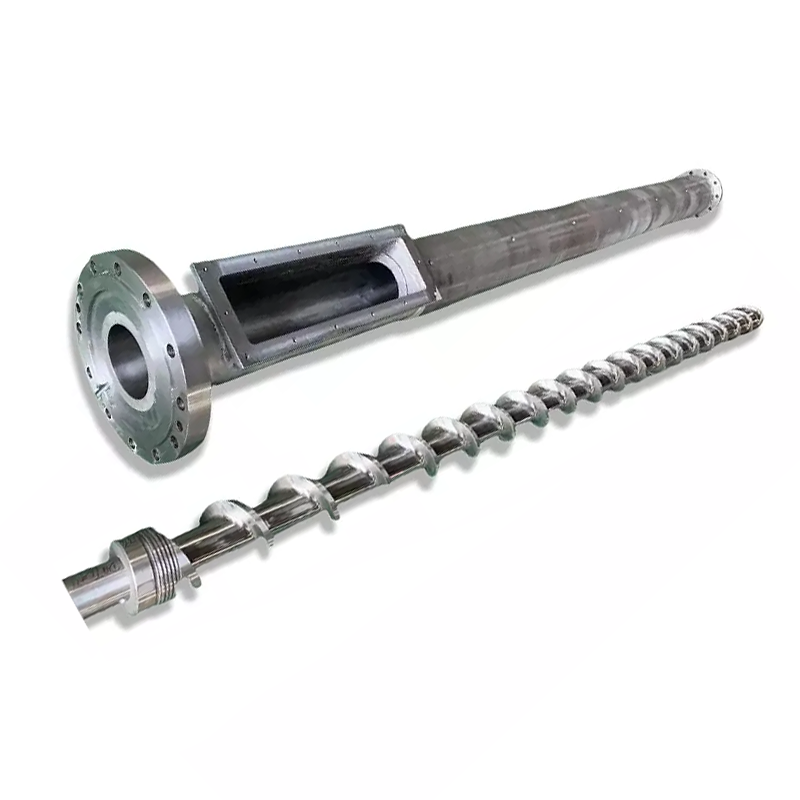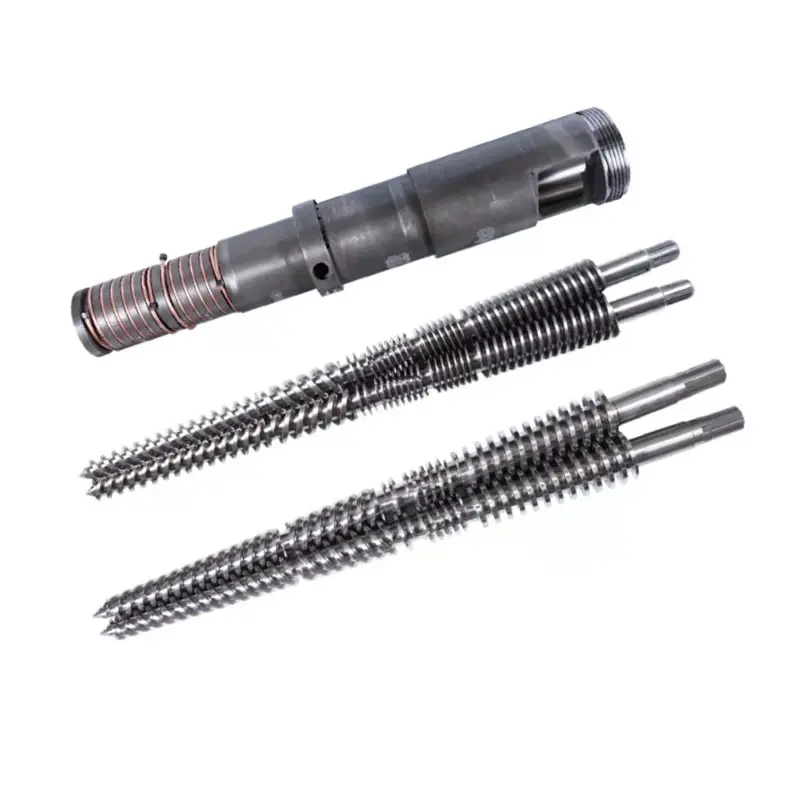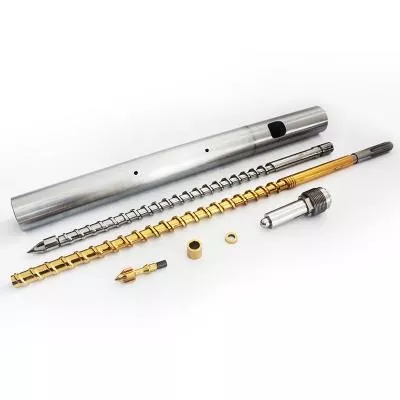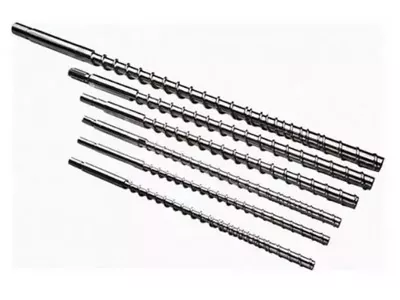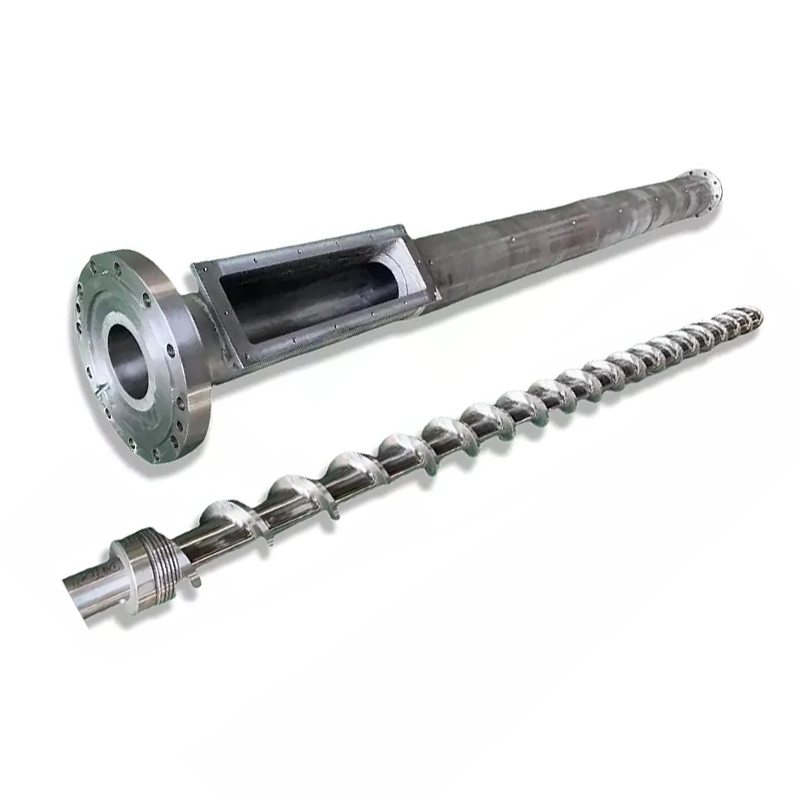
ของคุณกระบอกสกรูฉีดขึ้นรูปตัดสินใจเกี่ยวกับคุณภาพการหลอมเหลว ความสม่ำเสมอของการฉีด และรอบเวลา ด้านล่างนี้: วิธีเลือกรูปทรงและการรักษาพื้นผิวสำหรับเรซินของคุณ วิธีดูแลรักษาชุด และวิธีการติดตามข้อบกพร่องกลับไปที่สกรู กระบอก หรือวงแหวนตรวจสอบ แทนที่จะไล่ตามผ่านการตั้งค่าเครื่องจักร สกรูฉีดไนไตรด์ 38CrMoAlA ของเรามีชั้นไนไตรด์ 0.5–0.8 มม. ที่ 950–1050 HV เหมาะกับ PE, PP, PS และ ABS และรองรับใยแก้วได้สูงถึง 30% นอกเหนือจากนั้น หรือบนเรซินที่มีฤทธิ์กัดกร่อน รูจะต้องได้รับการพ่นโลหะผสมแข็งให้สูงถึง 62 HRC หากเอาท์พุตลดลงและรอบการยืดออก ให้อ่านตารางการแก้ไขปัญหาก่อนที่จะสัมผัสจุดที่ตั้งไว้อื่น

กระบอกสกรูฉีดขึ้นรูปคืออะไร?
สกรูและกระบอกประกอบเป็นหน่วยทำให้เป็นพลาสติกของเครื่องฉีดพลาสติก พวกเขานำเม็ดแข็งออกจากถังบรรจุมารวมกัน ละลาย ผสมให้เข้ากันเป็นเนื้อเดียวกัน วัดปริมาณช็อตที่แน่นอน แล้วฉีดช็อตนั้นเข้าไปในแม่พิมพ์ ทุกส่วนที่เครื่องของคุณผลิตจะผ่านคู่นี้
ช่างขึ้นรูปจะเปลี่ยนหัวฉีด ปรับแม่พิมพ์ และปรับอุณหภูมิเป็นเวลาหลายสัปดาห์ก่อนจะพิจารณาหน่วยการเติมพลาสติก คำสั่งนั้นถอยหลัง เมื่อสกรูหรือกระบอกสึกหรอ ไม่มีจุดกำหนดบนตัวควบคุมที่ทำให้กระบวนการกลับมา
บทบาทของสกรูในการทำให้เป็นพลาสติก
สกรูทำการหลอมละลายเป็นส่วนใหญ่ และไม่ได้อยู่ที่แถบทำความร้อน ความร้อนจากบาร์เรลมีส่วนช่วย แต่กลไกการหลอมที่โดดเด่นคือแรงเฉือนความร้อน: สกรูจะลากโพลีเมอร์ไปติดกับผนังถังร้อน และแรงเสียดทานจะทำให้เกิดความร้อนภายในตัววัสดุ นั่นคือสาเหตุที่รูปทรงของสกรูเปลี่ยนอุณหภูมิหลอมเหลว แม้ว่าค่าที่ตั้งไว้จะไม่เคลื่อนที่ก็ตาม
สกรูยังวัดการยิงด้วย โดยจะหมุนเพื่อทำให้เป็นพลาสติก และหดกลับเมื่อของเหลวรวมตัวกันที่ด้านหน้าของส่วนปลาย จากนั้นจึงหยุดลง ระยะทางที่หดกลับคือขนาดช็อตของคุณ สารหลอมใดๆ ที่รั่วไหลย้อนกลับเหนือเที่ยวบินหรือเลยวงแหวนตรวจสอบ จะทำให้การวัดนั้นเสียหาย
ในที่สุดสกรูก็ฉีดเข้าไป มันหยุดหมุนและเคลื่อนไปข้างหน้าเหมือนลูกสูบ บังคับให้ละลายผ่านหัวฉีด บทบาทสองประการนี้ ได้แก่ การหมุนและการหมุนกลับ แยกสกรูฉีดออกจากสกรูอัดขึ้นรูป
บทบาทของถังในการถ่ายเทความร้อนและการบรรจุ
ลำกล้องเป็นภาชนะรับแรงดันที่มีความแม่นยำและมีรูเจาะที่ให้ความร้อน ประกอบด้วยแรงดันในการฉีด ถ่ายเทความร้อนจากแถบไปยังโพลีเมอร์ และเป็นผนังแข็งที่สกรูใช้ตัดวัสดุ
รูจะต้องกลม ตรง และมีมิติแน่น เมื่อรูสึกหรอเกินขนาด ระยะห่างระหว่างขั้นบันไดของสกรูและผนังกระบอกสูบจะเพิ่มขึ้น จากนั้นของเหลวจะรั่วไหลไปข้างหลังเหนือเที่ยวบินแทนที่จะเคลื่อนไปข้างหน้า และอัตราการเกิดพลาสติกก็ลดลง
การทำความร้อนแบบบาร์เรลจะถูกแบ่งโซน โดยปกติจะป้อน การบีบอัด และการสูบจ่าย โดยแต่ละส่วนจะมีตัวควบคุมและเทอร์โมคัปเปิลของตัวเอง เทอร์โมคัปเปิลที่ลอยอยู่ในโซนเดียวสามารถปรุงอาหารเป็นเวลาหลายเดือนในขณะที่จอแสดงผลอ่านได้ตามปกติ
สกรูและลำกล้องทำงานร่วมกันเป็นระบบได้อย่างไร
ทั้งสองส่วนทำหน้าที่เป็นคู่ที่ตรงกัน และหมายเลขที่อธิบายคู่นั้นคือการกวาดล้างรัศมี: ความแตกต่างครึ่งหนึ่งระหว่างเส้นผ่านศูนย์กลางรูบาร์เรลและเส้นผ่านศูนย์กลางการบินของสกรู
การกวาดล้างมีขนาดเล็กตามการออกแบบ หลักทั่วไปในอุตสาหกรรมสำหรับชุดใหม่คือระยะห่างประมาณ 0.001 นิ้วต่อด้านสำหรับเส้นผ่านศูนย์กลางสกรูแต่ละนิ้ว สำหรับสกรูขนาด 60 มม. (ประมาณ 2.36 นิ้ว) ซึ่งตกลงใกล้ 0.06 มม. ต่อด้าน แบบร่างงานสร้างของคุณคืออำนาจ และควรเป็นหมายเลขที่คุณตรวจสอบเสมอ
ช่องว่างเล็กๆ นั้นได้ผลจริง มันบังคับให้โพลีเมอร์เฉือนกับผนังถังแทนที่จะเลื่อนผ่าน การกวาดล้างเพิ่มขึ้นเป็นสองเท่าและการตัดเฉือนจะอ่อนลง การหลอมละลายช้า เอาท์พุตลดลง และเครื่องจะพยายามชดเชยความร้อนที่ไม่จำเป็น
การเปลี่ยนชิ้นส่วนเพียงชิ้นเดียวไม่ค่อยช่วยแก้ไขชิ้นส่วนที่สึกหรอได้ สกรูตัวใหม่ภายในกระบอกปืนที่สึกหรอจะช่วยคืนระยะห่างที่หายไปได้เพียงครึ่งเดียว และสกรูที่ไม่ตรงกันจะทำให้ชิ้นส่วนใหม่สึกหรอเร็วกว่าที่ควรจะเป็น
กายวิภาคของสกรูฉีดขึ้นรูป
สกรูฉีดมาตรฐานแบ่งออกเป็นสามโซนพร้อมชุดประกอบทิป แต่ละโซนมีงาน และแต่ละโซนก็ล้มเหลวในแบบที่คุณสามารถจดจำได้
| โซน | ความลึกของช่อง | งาน | ความล้มเหลวมีลักษณะอย่างไร |
|---|---|---|---|
| ให้อาหาร | ลึก | บรรจุเม็ดแล้วลำเลียงไปข้างหน้า | การอดอาหาร การกินอาหารไม่แน่นอน การฟื้นตัวที่ไม่สอดคล้องกัน |
| การบีบอัด (การเปลี่ยนแปลง) | ตื้น | บดอัดและละลายโพลีเมอร์กับผนังถัง | ไม่ละลาย ผสมไม่ดี โซนนี้สึกก่อน |
| การวัดแสง | ตื้น | ทำให้เป็นเนื้อเดียวกันและปั๊มการหลอมให้สม่ำเสมอ | การเปลี่ยนแปลงของช็อต อุณหภูมิพุ่งสูงขึ้น |
| เคล็ดลับและตรวจสอบแหวน | — | ป้องกันการไหลย้อนกลับระหว่างการฉีด | การดริฟท์ขนาดช็อต ช็อตสั้น การสูญเสียเบาะ |
โซนฟีด
ช่องลึกจะจับเม็ดจากคอของฮอปเปอร์และเคลื่อนไปข้างหน้าในลักษณะของแข็ง โซนนี้ไม่ละลายเท่าไหร่ มันสื่อถึง
ปัญหาการป้อนอาหารปลอมแปลงเป็นปัญหาการหลอมละลาย หากเม็ดติดอยู่ในลำคอ หรือส่วนป้อนอาหารร้อนเกินไป และเม็ดนิ่มและติดเร็ว สกรูจะอดอาหาร เวลาพักฟื้นจะเปลี่ยนไป และขนาดช็อตจะตามมา ตรวจสอบการระบายความร้อนของคอป้อนอาหารก่อนที่คุณจะตำหนิรูปทรงเรขาคณิต
โซนการบีบอัด (การเปลี่ยนผ่าน)
ช่องนี้จะตื้นขึ้นตามส่วนนี้ ความตื้นเขินจะบีบโพลีเมอร์เข้ากับผนังถังร้อนและสร้างความร้อนเฉือนที่ทำให้เกิดการหลอมละลาย
โซนการบีบอัดคือจุดที่การสึกหรอเข้มข้น แรงกดดันจะถึงจุดสูงสุดที่นี่ และสารตัวเติมที่มีฤทธิ์กัดกร่อนจะบดได้ยากที่สุดที่นี่ เมื่อคุณวัดสกรูที่สึกหรอ คุณจะหาตัวเลขได้ตรงนี้ก่อน
โซนวัดแสง
ช่องที่ตื้นและมีความลึกคงที่จะทำให้วัสดุหลอมเป็นเนื้อเดียวกันและปั๊มไปข้างหน้าด้วยแรงดันคงที่ โซนนี้กำหนดความสอดคล้องของช็อตต่อช็อต
การสึกหรอบริเวณการวัดแสงจะแสดงเมื่อมีการแปรผันของช็อตและอุณหภูมิหลอมเหลวที่เพิ่มขึ้นที่จุดที่กำหนดเดียวกัน สกรูทำงานหนักขึ้นเพื่อเคลื่อนย้ายวัสดุชนิดเดียวกัน
ปลายสกรู เช็คริง และวาล์วกันกลับ
ชุดเช็คริงซึ่งบางครั้งเรียกว่าวาล์วกันกลับ สมควรได้รับความสนใจมากกว่าที่ได้รับ โดยจะอยู่ที่ปลายสกรูและทำงานอย่างหนึ่ง นั่นคือในระหว่างการฉีด สารจะปิดผนึก ดังนั้นของเหลวจึงเข้าไปในแม่พิมพ์แทนที่จะกลับทับสกรู
เมื่อหยุดปิดผนึก คุณจะได้รับการเปลี่ยนแปลงขนาดช็อต ช็อตสั้น และคุชชั่นที่หายไป ช่างปั้นใช้เวลาหลายสัปดาห์ในการปรับแรงดันในการฉีด ระยะเวลาการคงตัว และอุณหภูมิเพื่อไล่ตามสิ่งนี้ ไม่ทำงานเลย เนื่องจากการหลอมเหลวจะไหลย้อนกลับผ่านวงแหวนที่สึกหรอ
สัญญาณสามสัญญาณชี้ไปที่วงแหวนตรวจสอบโดยเฉพาะ เบาะจะแตกต่างกันไปในแต่ละช็อตแทนที่จะอยู่นิ่ง น้ำหนักช็อตลอยไปในขณะที่เครื่องรายงานการฟื้นตัวตามปกติ และกระบวนการที่ทำซ้ำได้ก็จะเกิดความผิดพลาดทันทีโดยไม่เปลี่ยนเรซินหรือการตั้งค่า
พารามิเตอร์เรขาคณิตของคีย์สกรู
ตัวเลขสี่ตัวอธิบายถึงสกรูฉีด ทำความเข้าใจกับสิ่งเหล่านั้น และคำพูดของซัพพลายเออร์ก็กลายเป็นกล่องดำไปแล้ว
อัตราส่วน L/D: คำจำกัดความ สูตร และค่าที่แนะนำโดยเรซิน
อัตราส่วน L/Dคือความยาวใช้งานของสกรูหารด้วยเส้นผ่านศูนย์กลางภายนอก สกรูที่ยาวกว่าความกว้าง 22 เท่าจะมี L/D อยู่ที่ 22:1 สูตรนี้เป็นเพียง L หารด้วย D และอัตราส่วนจะเป็นไปตามขนาด: สกรู 50 มม. ที่ 22:1 มีความยาวในการทำงาน 1,100 มม.
L/D ควบคุมว่าสกรูต้องใช้พื้นที่ในการหลอม ผสม และทำให้เป็นเนื้อเดียวกันมากน้อยเพียงใด อีกต่อไปทำให้มีความสามารถในการหลอมละลายมากขึ้นและผสมได้ดีขึ้น สั้นกว่าทำให้มีเวลาการคงตัวน้อยลง ซึ่งช่วยปกป้องเรซินที่ไวต่อความร้อน
สกรูฉีดทำงานสั้นกว่าสกรูอัดขึ้นรูป สกรูจะเตรียมทีละนัดแทนที่จะปั๊มอย่างต่อเนื่อง และวัสดุจะอยู่ในกระบอกปืนระหว่างช็อต ในการฉีดขึ้นรูปอัตราส่วน L/Dในทางปฏิบัติ เครื่องส่วนใหญ่จะอยู่ระหว่าง 18:1 ถึง 25:1 โดยที่ 20:1 ถึง 22:1 เป็นเรื่องปกติในเครื่องเอนกประสงค์
เรซินที่ไวต่อความร้อน เช่น พีวีซี ชอบปลายที่สั้นกว่า วัสดุจึงใช้เวลาในการทำความร้อนน้อยลง พลาสติกวิศวกรรมที่ต้องการการหลอมละลายอย่างทั่วถึงจะมีปลายที่ยาวกว่า คู่มืออัตราส่วน L/D ของเราครอบคลุมถึงข้อเสียในเชิงลึก
อัตรากำลังอัด: ส่งผลต่อความร้อนเฉือนและคุณภาพการหลอมละลายอย่างไร
อัตราส่วนกำลังอัดเปรียบเทียบความลึกของช่องในโซนป้อนกับความลึกของช่องในโซนการวัดแสง สกรูที่มีช่องป้อนลึกกว่าช่องสูบจ่ายสามเท่าจะมีอัตราส่วนการบีบอัดที่ 3:1
อัตราการบีบอัดจะกำหนดความแข็งของสกรูในการทำงานของวัสดุ การบีบอัดที่สูงขึ้นหมายถึงแรงเฉือนที่มากขึ้น ความร้อนเชิงกลที่มากขึ้น และการหลอมละลายที่รุนแรงยิ่งขึ้น การบีบอัดที่ต่ำกว่าจะปฏิบัติต่อโพลีเมอร์อย่างอ่อนโยน
จับคู่กับเรซิน ไม่ใช่เพื่อให้ได้จำนวนที่มากกว่า โพลีโอเลฟินส์ที่มีความหนืดต่ำจำเป็นต้องมีแรงเฉือนเชิงบวกจึงจะละลายได้หมดจด เรซินที่ไวต่อความร้อน เช่น PVC, PC และ POM จะเสื่อมสภาพภายใต้แรงเฉือนที่ PE จะหลุดออก คู่มืออัตราส่วนกำลังอัดของเราทำงานในช่วงต่างๆ
ความลึกของการบิน ความกว้างของช่องสัญญาณ และผลกระทบต่อเอาท์พุต
อัตราการบีบอัดคืออัตราส่วน และสกรูสองตัวที่มีอัตราส่วนเท่ากันสามารถทำงานได้แตกต่างกัน ความลึกที่แท้จริงมีความสำคัญ
ช่องสูบจ่ายแบบลึกจะเคลื่อนวัสดุได้มากขึ้นต่อรอบ ส่งผลให้อัตราการเกิดพลาสติกเพิ่มขึ้น แต่จะผสมได้ละเอียดน้อยลงและให้การหลอมที่สม่ำเสมอน้อยลง ช่องสูบจ่ายแบบตื้นจะผสมกันได้ดีกว่าและให้อุณหภูมิที่สม่ำเสมอยิ่งขึ้นที่เอาต์พุตต่อรอบต่ำ
ความกว้างของแผ่นปลิวและมุมเกลียวส่งผลต่อประสิทธิภาพการลำเลียงและแรงเฉือนที่วัสดุมองเห็นที่จุดดิ่ง นี่เป็นรายละเอียดการออกแบบที่คุณระบุโดยการอธิบายกระบวนการของคุณให้นักออกแบบสกรูทราบ ไม่ใช่ตัวเลขที่คุณควรเลือกจากตาราง
เส้นผ่านศูนย์กลางของสกรูและความสัมพันธ์ของขนาดช็อต
เส้นผ่านศูนย์กลางของสกรูกำหนดความสามารถในการยิงของเครื่อง สกรูที่มีขนาดใหญ่กว่าจะแทนที่ปริมาตรต่อการเคลื่อนที่ไปข้างหน้ามากกว่า ดังนั้นจึงให้การยิงที่ใหญ่ขึ้น
กฎที่ใช้ได้จริงคือสายรัดเพื่อความสะดวกสบาย ไม่ใช่ขีดจำกัดที่ชัดเจน ยิงโดยใช้ความจุเพียงเล็กน้อยของถังและวัสดุอยู่ในถังนานเกินไป หมุนเวียนผ่านความร้อนและการย่อยสลาย ทำงานจนเต็มความจุและคุณจะสูญเสียเบาะรองนั่งที่จำเป็นสำหรับการบรรจุอย่างสม่ำเสมอ
ช่างปั้นส่วนใหญ่จะกำหนดเป้าหมายการยิงไปที่ใดที่หนึ่งที่อยู่ตรงกลางระยะการใช้งานของกระบอกปืน หากชิ้นส่วนของคุณอยู่นอกสายรัดนั้น การยึดที่ถูกต้องคือเปลี่ยนเส้นผ่านศูนย์กลางของสกรูให้แตกต่างออกไป ไม่ใช่การตั้งค่าเครื่องจักรให้ยากขึ้น
นี่คือตารางขนาดที่เราเผยแพร่ซึ่งแสดงให้เห็นว่าความสามารถในการยิงติดตามขนาดสกรูและลำกล้องในช่วงที่เราสร้างได้อย่างไร ใช้เพื่อค้นหาตำแหน่งเครื่องจักรของคุณ หรือเพื่อตรวจสอบความสมบูรณ์ของเส้นผ่านศูนย์กลางที่ซัพพลายเออร์เสนอราคาถึงคุณ
| ช็อต (ก.) | สกรู Ø × ยาว (มม.) | ลำกล้อง Ø × ความยาว (มม.) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1,030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1,000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200–300 | Φ90 × 2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | Φ230 × 2405 |
| 300–600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1,000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1,000 | Φ145 × 3010 | Φ256 × 3200 |
| 1,000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 13.00–25.00 | Φ170 × 3415 | Φ317 × 3380 |
สองสิ่งที่ต้องอ่านจากมัน ความสามารถในการยิงจะเพิ่มขึ้นตามเส้นผ่านศูนย์กลาง ตามที่ฟิสิกส์ต้องการ และเส้นผ่านศูนย์กลางภายนอกของกระบอกปืนก็ใหญ่ขึ้นตามไปด้วย ซึ่งเป็นเหตุผลว่าทำไมสกรูที่ใหญ่กว่าจึงไม่สามารถอัพเกรดได้ฟรี เนื่องจากเป็นคลาสขนาดเครื่องจักรที่แตกต่างกัน
ประเภทของสกรูฉีดขึ้นรูป: คุณต้องการแบบไหน?
ตระกูลสกรูห้าตระกูลครอบคลุมเกือบทุกการใช้งานในการฉีด สิ่งที่ถูกต้องนั้นขึ้นอยู่กับเรซินของคุณและความต้องการของชิ้นส่วนของคุณ
| ประเภทสกรู | มันทำอะไร | ดีที่สุดสำหรับ | ความอ่อนแอ |
|---|---|---|---|
| วัตถุประสงค์ทั่วไป (GP) | เที่ยวบินเดียว สามโซนมาตรฐาน | PE, PP, PS, ABS, เรซินสินค้าโภคภัณฑ์ส่วนใหญ่ | เรขาคณิตประนีประนอม; ต่อสู้กับความต้องการเรซิน |
| สิ่งกีดขวาง | เที่ยวบินที่สองแยกเตียงแข็งออกจากสระน้ำละลาย | การหลอมที่ดีกว่า, ผลผลิตที่สูงขึ้น, ชิ้นส่วนที่ไวต่อการไม่ละลาย | ค่าใช้จ่ายมากขึ้น เกินกำลังกับเรซินง่าย ๆ |
| การผสม/การผสม | เพิ่มส่วน Maddock หรือพินผสม | มาสเตอร์แบทช์สี สารประกอบเติม ชิ้นส่วนที่ไวต่อริ้ว | แรงเฉือนพิเศษ ผิดสำหรับเรซินที่ไวต่อความร้อน |
| ระบายอากาศ (สองขั้นตอน) | โซนการบีบอัดพร้อมช่องระบายอากาศช่วยดึงสารระเหยออก | เรซินดูดความชื้นที่ไม่สามารถทำให้แห้งได้ | ซับซ้อน; ช่องระบายอากาศอาจทำให้น้ำลายไหลได้หากไม่ตรงกัน |
| เฉพาะพีวีซี | แรงอัดต่ำ พื้นผิวขัดเงา ไม่มีจุดบอด | พีวีซีแข็งและยืดหยุ่น | สร้างขึ้นโดยเฉพาะ; ไม่ใช่สกรูเอนกประสงค์ |
สกรูเอนกประสงค์ (GP): ธรรมดาที่สุด ดีที่สุดสำหรับ?
สกรู GP เป็นการประนีประนอมและเป็นสิ่งที่ดี สามารถใช้ได้กับ PE, PP, PS และ ABS ซึ่งครอบคลุมการขึ้นรูปสินค้าโภคภัณฑ์ส่วนใหญ่ ผู้ผลิตเครื่องจักรจัดส่งเครื่องจักรให้เป็นมาตรฐาน เนื่องจากเป็นค่าเริ่มต้นที่ปลอดภัยที่สุด เมื่อพวกเขาไม่รู้ว่าคุณจะใช้งานอะไร
การประนีประนอมจะทำให้คุณเสียค่าใช้จ่ายเมื่อเรซินได้รับความต้องการ สกรู GP บนไนลอนที่เติมแก้วจะสึกหรอเร็ว สกรู GP บน PVC แข็งจะทำให้วัสดุเสื่อมคุณภาพ สกรู GP ที่ถูกผลักเพื่อให้ได้เอาต์พุตสูงสุดบนชิ้นส่วนที่มีผนังบางช่วยให้ไม่ละลาย เมื่อสิ่งใดสิ่งหนึ่งอธิบายกระบวนการของคุณได้ สกรูที่สร้างขึ้นโดยเฉพาะจะจ่ายเพื่อตัวมันเองเป็นเศษเหล็กเพียงอย่างเดียว
สกรูกั้น: การแยกสารหลอมเหลวและความสม่ำเสมอที่ดีขึ้น
สกรูกั้นจะเพิ่มการบินครั้งที่สองผ่านโซนหลอมละลาย การบินดังกล่าวจะแยกของแข็งที่เหลือออกจากการหลอมที่เกิดขึ้นแล้ว และเก็บของแข็งไว้กับผนังถังร้อนที่ซึ่งพวกมันจะละลายต่อไป
หากไม่มีสิ่งกีดขวาง อนุภาคของแข็งจะซ่อนตัวอยู่ในบ่อหลอม โดยมีฉนวนจากผนัง และสามารถคงอยู่ได้จนถึงหัวฉีดเมื่อไม่ละลาย เมื่อใช้ขั้นตอนเดียว การหลอมจะเสร็จสิ้นอย่างสมบูรณ์และสม่ำเสมอยิ่งขึ้น
ผลตอบแทนที่ได้คือความสม่ำเสมอในการหลอมเหลวที่ดีกว่าที่เอาต์พุตเท่าเดิมหรือสูงกว่า ซึ่งจะแสดงเป็นจำนวนการหลอมน้อยลง การควบคุมช็อตที่เข้มงวดยิ่งขึ้น และหน้าต่างกระบวนการที่กว้างขึ้น ผู้ผลิตแม่พิมพ์ที่ใช้บรรจุภัณฑ์ที่มีผนังบาง ชิ้นส่วนออปติก หรืออะไรก็ตามที่ไวต่อการละลาย ควรขอชื่อจากชื่อ
สกรูผสม / ผสม: สำหรับวัสดุมาสเตอร์แบทช์ที่เติมและสี
สกรูผสมอาหารจะเพิ่มส่วนผสมโดยเฉพาะ ซึ่งมักจะอยู่ใกล้ส่วนปลาย ส่วน Maddock (ร่อง) บังคับให้ละลายผ่านช่องว่างแคบ ๆ และสลายอนุภาคที่ยังไม่ละลายด้วยแรงเฉือน พินมิกเซอร์แยกและรวมการไหลใหม่ กระจายสีและตัวเติม
ใช้อย่างใดอย่างหนึ่งเมื่อเส้นสีเป็นปัญหาด้านคุณภาพ เมื่อมาสเตอร์แบทช์มีความสำคัญ หรือเมื่อการกระจายตัวของฟิลเลอร์ขับเคลื่อนประสิทธิภาพของชิ้นส่วน การแลกเปลี่ยนจะถูกเพิ่มแรงเฉือน ซึ่งทำให้ส่วนผสมเป็นทางเลือกที่ไม่ถูกต้องสำหรับเรซินที่ไวต่อความร้อนซึ่งใกล้ถึงขีดจำกัดการย่อยสลายแล้ว
สกรูระบายอากาศ / ไล่แก๊ส: สำหรับเรซินดูดความชื้น
สกรูที่มีรูระบายอากาศทำงานสองขั้นตอน ขั้นตอนแรกละลาย จากนั้นช่องจะลึกขึ้นอย่างกะทันหัน ส่งผลให้ความดันการหลอมเหลวลดลงเหลือใกล้ศูนย์ที่ช่องระบายอากาศที่ตัดเข้าไปในถัง ความชื้นและสารระเหยจะหลบหนีไปที่นั่น มักอยู่ภายใต้สุญญากาศ ขั้นตอนที่สองจากนั้นจะอัดแรงดันวัสดุหลอมอีกครั้งเพื่อการฉีด
วิธีนี้ใช้ได้กับเรซินดูดความชื้นซึ่งการอบแห้งทำไม่ได้หรือไม่น่าเชื่อถือ นอกจากนี้ยังมีความเสี่ยงอีกด้วย หากทั้งสองขั้นตอนไม่ตรงกัน สารหลอมจะดันออกจากช่องระบายอากาศแทนที่จะเป็นก๊าซ สกรูระบายอากาศและกระบอกระบายอากาศต้องได้รับการออกแบบร่วมกัน จึงเป็นเหตุให้กำหนดให้สกรูเหล่านี้เป็นชุดและไม่ได้ติดตั้งเพิ่มเติมแบบไม่ได้ตั้งใจ
การออกแบบสกรูเฉพาะ PVC: ทำไมสกรูมาตรฐานถึงล้มเหลวเมื่อใช้ PVC
PVC แบบแข็งจะลงโทษสกรูมาตรฐานได้สองวิธีในคราวเดียว มันสลายตัวภายใต้แรงเฉือน และปล่อยไฮโดรเจนคลอไรด์ออกมา ซึ่งจะกัดกร่อนเหล็กที่เกาะอยู่ ความเสียหายเริ่มต้นก่อนที่ผู้ปฏิบัติงานจะมองเห็นข้อบกพร่อง
สกรู PVC ตอบโจทย์ทั้งสองภัยคุกคาม แรงอัดต่ำช่วยให้แรงเฉือนอ่อนโยน พื้นผิวขัดเงาและรูปทรงไร้จุดตายช่วยหยุดวัสดุไม่ให้นิ่งและสุก ชุดนี้ต้องการความต้านทานการกัดกร่อนในการเตรียมพื้นผิวเกือบทุกครั้ง ไม่ใช่แค่ความต้านทานต่อการสึกหรอเท่านั้น ของเราไกด์กระบอกสกรู PVCครอบคลุมเคมีและของเรากระบอกสกรูคู่ทรงกรวยเสิร์ฟ PVC ที่ด้านอัดขึ้นรูป
วิธีการเลือกกระบอกสกรูที่เหมาะสมสำหรับเรซินของคุณ
การเลือกเรซินเป็นตัวขับเคลื่อนการตัดสินใจอื่นๆ บนหน้า: รูปทรง เหล็ก และพื้นผิว อ่านตารางแล้วอ่านหมายเหตุข้างใต้ เนื่องจากบันทึกมีคำเตือน
| เรซิน | L/D ทั่วไป | อัตราส่วนการบีบอัดทั่วไป | ประเภทสกรู | หมายเหตุพิเศษ |
|---|---|---|---|---|
| พีพี/พีอี | 20:1 – 22:1 | 2.5:1 – 3.5:1 | GP หรือสิ่งกีดขวาง | การให้อภัย ต้องการแรงเฉือนเชิงบวกเพื่อละลายอย่างหมดจด |
| ป.ล./สะโพก | 20:1 – 22:1 | 1.8:1 – 2.5:1 | แพทย์ทั่วไป | มีความหนืดต่ำ ละลายง่าย ผสมอย่างอ่อนโยนบน HIPS |
| เอบีเอส | 20:1 – 24:1 | 2.0:1 – 2.5:1 | GP หรือสิ่งกีดขวาง | อสัณฐาน ดูความร้อนเฉือน ริ้วแสดงได้ง่าย |
| พีซีและพลาสติกวิศวกรรม | 22:1 – 25:1 | 2.0:1 – 2.5:1 | Barrier หรือ GP แรงเฉือนต่ำ | อุณหภูมิหลอมเหลวสูง หน้าต่างแคบ L/D ที่ยาวขึ้น การบีบอัดที่นุ่มนวล |
| พีวีซีแข็ง | 18:1 – 20:1 | 1.6:1 – 2.5:1 | เฉพาะพีวีซี | ความต้านทานการกัดกร่อนไม่ใช่ทางเลือก ระยะเวลาพำนักสั้น |
| พีวีซีมีความยืดหยุ่น | 18:1 – 20:1 | 2.0:1 – 2.8:1 | เฉพาะพีวีซี | ให้อภัยมากกว่าเข้มงวด แต่ยังคงกัดกร่อน |
| PET (พรีฟอร์ม) | 20:1 – 24:1 | การสูบจ่ายต่ำและแม่นยำ | PET ที่สร้างขึ้นโดยเฉพาะ | ทำให้แห้งหรือเสื่อมสภาพ แรงเฉือนต่ำ อยู่อาศัยน้อย พื้นผิวขัดเงา |
| POM (อะซีตัล) | 20:1 – 22:1 | 2.5:1 – 3.5:1 | GP ค่าแรงเฉือนต่ำ | ลดลงอย่างรวดเร็วหากได้รับความร้อนมากเกินไป ควบคุมอุณหภูมิได้อย่างแม่นยำ |
| เติมแก้ว / มีฤทธิ์กัดกร่อน | ต่อเรซินฐาน | ต่อเรซินฐาน | ชนิดฐาน+พื้นผิวแข็ง | รูปทรงเป็นไปตามเรซินฐาน ที่พื้นผิวคือสิ่งที่เปลี่ยนแปลงไป: ไปแบบไบเมทัลลิก |
วิธีใช้ตารางนี้:สิ่งเหล่านี้เป็นช่วงและจุดเริ่มต้นที่เผยแพร่โดยทั่วไป ไม่ใช่ข้อกำหนดเฉพาะ เครื่องจักรของคุณ เกรดของคุณ ชิ้นส่วนของคุณ และผลผลิตของคุณทำให้ตัวเลขเปลี่ยนไป ผู้ออกแบบสกรูจะยืนยันรูปทรงสุดท้ายกับกระบวนการจริงของคุณ อย่าสั่งอาหารจากโต๊ะทั่วไปโดยไม่มีการสนทนานั้น
PP และ PE: กึ่งผลึก, แรงเฉือนปานกลาง
โพลีโอเลฟินส์เป็นเรื่องง่าย ทนทานต่อแรงเฉือน ละลายบนหน้าต่างกว้าง และให้อภัยสกรู GP การบีบอัดปานกลางถึงสูงทำงานได้ดี เนื่องจากเรซินที่มีความหนืดต่ำเหล่านี้ต้องการแรงเฉือนเชิงบวกเพื่อให้ละลายได้หมดจด แทนที่จะลื่นไถลผ่านการหลอมเหลวเพียงครึ่งเดียว
ดันเอาท์พุตออกแรงบนผนังบาง และสกรูกั้นจะเสียค่าใช้จ่ายโดยให้การหลอมเหลวที่สมบูรณ์ยิ่งขึ้นด้วยความเร็วเท่ากัน
ABS และ PS: อสัณฐาน ดูความร้อนเฉือน
เรซินอสัณฐานจะอ่อนตัวลงในช่วงหนึ่ง แทนที่จะละลายที่จุดที่แหลมคม PS ทำงานที่แรงอัดต่ำเพราะมันละลายง่ายมาก ABS ต้องการการดูแลเพิ่มเติม โดยจะแสดงเส้นริ้วและรอยเปื้อนเมื่อเสื่อมสภาพ และโดยปกติแล้วความร้อนจากแรงเฉือนมักเป็นสาเหตุ
หากเส้นริ้วของชิ้นส่วน ABS และค่าที่ตั้งไว้ของคุณดูถูกต้อง ให้สงสัยเรื่องแรงเฉือนก่อนที่คุณจะสงสัยเกี่ยวกับเครื่องเป่า อัตราการบีบอัดที่รุนแรงบนเรซินอสัณฐานที่ไวต่อความร้อนทำให้เกิดข้อบกพร่องในตัวเอง
พีซีและพลาสติกวิศวกรรม: อุณหภูมิสูง L/D ที่นานกว่า
PC, ไนลอน, PBT และญาติของพวกมันหลอมละลายสูงและเสื่อมสภาพใกล้เคียงกัน พวกเขาต้องการการหลอมละลายอย่างละเอียด ซึ่งโต้แย้งว่าต้องใช้ L/D นานขึ้น แต่ยังลงโทษเวลาคงอยู่ด้วย ซึ่งโต้แย้งว่าจะไม่เก็บหลอมไว้ในถังขนาดใหญ่
ความละเอียดเป็น L/D ที่ยาวขึ้นพร้อมการบีบอัดอย่างนุ่มนวลและช็อตที่มีขนาดถูกต้อง ทำให้ขนาดช็อตไม่ถูกต้องบนพีซี และวัสดุจะหมุนเวียนผ่านความร้อนจนเป็นสีเหลือง ไม่ว่าสกรูจะดีแค่ไหนก็ตาม
PVC แข็งและยืดหยุ่น: ความต้านทานการกัดกร่อนที่สำคัญ
ทุกอย่างข้างต้นเกี่ยวกับ PVC ใช้กับการเลือก PVC แบบแข็งอยู่ที่ระดับต่ำสุดของทั้ง L/D และแรงอัด เนื่องจากเวลาและแรงเฉือนเป็นศัตรูกัน การรักษาพื้นผิวจะต้องต้านทานการกัดกร่อน ไม่ใช่แค่การเสียดสี และนั่นจะเปลี่ยนตัวเลือกโลหะผสมภายในกระบอกโลหะคู่
PET และ POM: แรงเฉือนต่ำ ควบคุมอุณหภูมิได้อย่างแม่นยำ
PET ดูดความชื้นได้ น้ำในของเหลวที่ละลายจะไฮโดรไลซ์โซ่โพลีเมอร์ ลดความหนืดภายใน และทำให้ผลิตภัณฑ์ที่ขึ้นรูปเปราะและขุ่นในขณะที่เครื่องจักรดูเหมือนว่าจะทำงานได้ดี เช็ดเรซินให้แห้งอย่างเหมาะสม ใช้แรงเฉือนต่ำ รักษาให้สั้น และระบุพื้นผิวที่ขัดเงาเพื่อไม่ให้เกิดการสะสมตัว
POM ทนต่อแรงอัดธรรมดา แต่จะสลายตัวอย่างรวดเร็วเมื่อถูกความร้อนสูงเกินไป และผลิตภัณฑ์ที่สลายตัวก็เป็นอันตราย การควบคุมอุณหภูมิและระเบียบวินัยเรื่องเวลาพักมีความสำคัญมากกว่ารูปทรงเรขาคณิตที่ชาญฉลาด
วัสดุที่เติมแก้วและวัสดุขัด: เส้น 30%
นี่คือกฎที่ชัดเจนที่สุดในหน้า และเป็นตัวเลข ไม่ใช่ความรู้สึกใยแก้วสูงถึง 30%: ชุดไนไตรด์ 38CrMoAlA จัดการได้เราสร้างและให้คะแนนสกรูฉีดไนไตรด์ของเราตามนั้น ดับและอบคืนตัว จากนั้นจึงไนไตรด์ด้วยแก๊สเป็นเคสขนาด 0.5–0.8 มม. ที่ 950–1050 HV
พื้นผิวกระจกที่สูงกว่า 30% หรือมีสารเติมแต่งแร่และสารหน่วงการติดไฟอยู่ด้านบน พื้นผิวจะต้องเปลี่ยนไปเคสที่เป็นไนไตรด์นั้นเป็นชั้นการแพร่กระจาย และตัวเติมที่มีฤทธิ์กัดกร่อนจะตัดผ่านชั้นดังกล่าวได้เร็วกว่าเหล็กที่อยู่ด้านล่างพอสมควร
นั่นคือเมื่อกกระบอกสกรู bimetallicหยุดการอัพเกรดและกลายเป็นข้อกำหนดที่ถูกต้อง: โลหะผสมแข็งพ่นเต็มวงกลมรอบบริเวณการสึกหรอของรู ทำให้ความแข็งภายในอยู่ที่ 62 HRC รูปทรงยังคงเป็นไปตามเรซินพื้นฐาน การเปลี่ยนแปลงพื้นผิวเท่านั้น ของเราคู่มือ bimetallic และไนไตรด์ทำงานผ่านตรรกะต้นทุน
ประเภทลำกล้อง วัสดุ และการปรับสภาพพื้นผิว
ลำกล้องไม่ล้มเหลวอย่างมาก มันเปิดขึ้นอย่างเงียบๆ และนำเอาเอาท์พุตของคุณไปด้วย วัสดุและพื้นผิวเป็นตัวกำหนดว่าจะใช้เวลานานเท่าใด
ถังเหล็กไนไตรด์มาตรฐาน: การใช้งานและข้อจำกัด
ไนไตรดิ้งจะกระจายไนโตรเจนเข้าสู่พื้นผิวเหล็ก ทำให้เกิดเป็นกล่องแข็ง เราใช้แก๊สไนไตรด์สกรูฉีด 38CrMoAlA ของเราที่ 500–560 °C ทำให้เกิดชั้นไนไตรด์ที่มีความหนา 0.5–0.8 มม. ที่ 950–1050 HV ซึ่งช่วยเพิ่มความต้านทานการสึกหรอได้ 30–40% เมื่อเทียบกับเหล็กที่ไม่ผ่านการบำบัด
เหล็กฐานจะต้องผ่านการชุบแข็งและอบคืนตัวก่อน ซึ่งช่วยเพิ่มความต้านทานต่อการสึกหรอแรงเฉือนได้ 50% ด้วยตัวมันเอง สองขั้นตอนดังกล่าวร่วมกันทำให้อายุการใช้งานประมาณ 10,000–20,000 ชั่วโมงบนเรซินที่ไม่กัดกร่อน เช่น PE และ PP
ขีดจำกัดคือความลึกของเคส เมื่อการเสียดสีตัดผ่านชั้นไนไตรด์ แกนที่นิ่มกว่าด้านล่างจะสึกหรออย่างรวดเร็ว เราให้คะแนนสกรูฉีดไนไตรด์สำหรับสารประกอบที่เสริมใยแก้วสูงถึง 30% (เช่น PA บวกกับใยแก้ว) ยิ่งไปกว่านั้น หรือบนเรซินที่มีฤทธิ์กัดกร่อน ตัวเรือนไนไตรด์ไม่ตรงกันและพื้นผิวต้องเปลี่ยน
Bimetallic Barrel: การก่อสร้าง ต้นทุน และเวลาที่คุ้มค่า
กระบอกโลหะคู่ช่วยรักษาตัวถังโลหะผสมและหลอมโลหะผสมที่สึกหรอแยกกันเข้าไปในรู บนถังของเรา เราฉีดโลหะผสมแข็งรอบๆ โซนการสึกหรอของรูเจาะ ทำให้ความแข็งภายในอยู่ที่ 62 HRC
นั่นคือการป้องกันที่แตกต่างจากไนไตรด์ กรณีที่เป็นไนไตรด์คือชั้นการแพร่กระจายซึ่งมีหน่วยวัดเป็นเศษส่วนของมิลลิเมตร รูโลหะผสมที่ฉีดพ่นหรือหลอมละลายนั้นเป็นชั้นของโลหะชนิดต่างๆ และสารตัวเติมที่มีฤทธิ์กัดกร่อนจะต้องผ่านเข้าไปทั้งหมด
โลหะผสมถูกเลือกสำหรับภัยคุกคาม พื้นผิวที่อุดมด้วยคาร์ไบด์และทังสเตนคาร์ไบด์ต้านทานการเสียดสีจากกระจกและฟิลเลอร์แร่ โลหะผสมที่มีแบริ่งนิกเกิลต้านทานการกัดกร่อนจากพีวีซีและสารประกอบหน่วงไฟ เลือกโลหะผสมที่ไม่ถูกต้องและคุณได้จ่ายเงินสำหรับกระบอกโลหะคู่ที่ช่วยแก้ปัญหาที่ไม่ถูกต้อง
มันจะคุ้มค่าทุกครั้งที่ฟีดของคุณมีฤทธิ์กัดกร่อนหรือกัดกร่อน การคำนวณนั้นง่ายมาก: หากชุดไบเมทัลลิกใช้งานได้นานหลายเท่าของชุดไนไตรด์บนวัสดุของคุณ ราคาซื้อที่สูงขึ้นจะหารด้วยต้นทุนที่ต่ำกว่าต่อปี ก่อนที่คุณจะนับเศษซากและเวลาหยุดทำงานที่คุณหลีกเลี่ยง
แบ่งส่วนเทียบกับบาร์เรลเสาหิน: ความยืดหยุ่นเทียบกับความแม่นยำ
ลำกล้องเสาหิน (ชิ้นเดียว) ถูกกลึงจากตัวถังเดียว มันคงความตรงและศูนย์กลางได้ดีที่สุด และเป็นเรื่องปกติสำหรับการฉีดขึ้นรูปที่ซึ่งความแม่นยำจะขับเคลื่อนความสม่ำเสมอของช็อต
บาร์เรลที่แบ่งส่วนจะยึดเข้าด้วยกันจากส่วนต่างๆ ซึ่งช่วยให้สามารถเปลี่ยนส่วนที่สึกหรอได้โดยไม่ต้องทำให้ถังเสียหายทั้งหมด และช่วยให้สามารถวางตำแหน่งช่องระบายอากาศได้อย่างยืดหยุ่น การค้าขายคือการวางแนว: ข้อต่อทุกจุดมีโอกาสที่จะวางแนวไม่ตรง และเครื่องฉีดก็ให้อภัยน้อยกว่าเครื่องอัดรีดแบบผสม
เหล็กฐานและตัวเลือกพื้นผิวที่วางอยู่
38CrMoAlAเป็นเหล็กฐานที่เรากลึงสกรูฉีดของเรา และเป็นค่าเริ่มต้นของอุตสาหกรรมด้วยเหตุผลบางประการ คุณสมบัติทางเคมีของโครเมียม-โมลิบดีนัม-อะลูมิเนียมได้รับการออกแบบมาเพื่อการทำไนไตรด์ โดยอะลูมิเนียมจะก่อตัวเป็นไนไตรด์ที่แข็งและเสถียรในกรณีนี้ ในขณะที่แกนกลางยังคงแข็งแกร่ง
เหล็กฐานรับภาระทางกล พื้นผิวด้านบนจะสึกหรอ และนั่นคือทางเลือกที่แท้จริง ในฐานะที่เป็นผู้ผลิตกระบอกสกรูเราจัดหาพื้นผิวทั้งหมดให้ และแต่ละคำตอบก็มีภัยคุกคามที่แตกต่างกัน:
- ไนไตรดิ้ง— ชั้น 0.5–0.8 มม. ที่ 950–1050 HV ทำความสะอาดเรซิน ใยแก้ว ได้ถึง 30%
- พื้นผิว Bimetallic— โลหะผสมแข็งที่หลอมรวมรอบๆ บริเวณการสึกหรอของรูเจาะ เจาะได้ถึง 62 HRC หน้าที่ขัดและกัดกร่อน
- การฉีดพ่นทังสเตนคาร์ไบด์— สำหรับกรณีการเสียดสีที่ยากที่สุด
- ชุบโครเมียม— พื้นผิวเรียบและปล่อยง่าย ช่วยให้สีเปลี่ยนและเกาะติดไม่เกิดรอยถลอกหนัก
- สแตนเลส— เมื่อความต้านทานการกัดกร่อนหรือความบริสุทธิ์ของวัสดุนำไปสู่ความต้องการมากกว่าการสึกหรอ
คู่มือวัสดุกระบอกสกรูของเราเปรียบเทียบเหล็กฐานทั้งหมด
เปรียบเทียบการรักษาพื้นผิว
| วัสดุ/การรักษา | ความแข็ง | ทนต่อการสึกหรอ | ความต้านทานการกัดกร่อน | ดีที่สุดสำหรับ |
|---|---|---|---|---|
| 38CrMoAlA, ไนไตรด์ | 950–1050 HV, ชั้น 0.5–0.8 มม | ดี | ปานกลาง | PE, PP, PS, เอบีเอส; ใยแก้วสูงถึง 30% ค่าเริ่มต้นทางเศรษฐกิจ |
| พื้นผิว Bimetallic | เจาะได้ถึง 62 HRC | ยอดเยี่ยม | ดี | เติมแก้วมากกว่า 30% เติมแร่ธาตุ ลับคม หน้าที่ขัด |
| การฉีดพ่นทังสเตนคาร์ไบด์ | สูงมาก | ยอดเยี่ยม | ดี | กรณีการเสียดสีที่ยากที่สุด |
| พื้นผิวโลหะผสมนิกเกิลฐาน | เลือกตามสูตร | ดี | ยอดเยี่ยม | PVC, ฟลูออโรโพลีเมอร์, สารหน่วงไฟ |
| ชุบฮาร์ดโครม | แข็งบางมาก | ปานกลาง | ดี | ปล่อยได้อย่างราบรื่น เปลี่ยนสีได้ง่ายขึ้น ป้องกันการติด |
| สแตนเลส | ต่อเกรด | ปานกลาง | ยอดเยี่ยม | การใช้งานที่เน้นการกัดกร่อนหรือความบริสุทธิ์ |
ระบุพื้นผิวสำหรับการป้อนที่สกปรกที่สุดที่สายการผลิตจะทำงานจริง ไม่ใช่ส่วนที่สะอาดที่สุด การระบุสำหรับกล่องสะอาดเป็นวิธีที่พบได้บ่อยที่สุดที่ทำให้ชุดใหม่ตายก่อนกำหนด
การบำรุงรักษา: วิธีรับทุก ๆ ชั่วโมงที่เซ็ตให้ได้
การบำรุงรักษาไม่ทำให้การสึกหรอลดลง โดยจะหยุดคุณไม่ให้เพิ่มการสึกหรอที่หลีกเลี่ยงได้นอกเหนือจากประเภทที่หลีกเลี่ยงไม่ได้ และจะให้ข้อมูลแก่คุณในการวางแผนการเปลี่ยนทดแทนแทนที่จะตอบสนองต่อสิ่งดังกล่าว
รายการตรวจสอบการตรวจสอบตามปกติ
| ความถี่ | สิ่งที่ต้องตรวจสอบ | ทำไม |
|---|---|---|
| ทุกการเปลี่ยนแปลง | อุณหภูมิหลอมเหลวเทียบกับปกติ ระยะเวลาฟื้นตัว ความสม่ำเสมอของเบาะรองนั่ง โหลดมอเตอร์ | สิ่งเหล่านี้ล่องลอยไปก่อนข้อบกพร่องจะปรากฏขึ้น |
| ทุกวัสดุหรือสีเปลี่ยนไป | ล้างให้หมด; ตรวจสอบการขจัดจุดดำหรือวัสดุที่เสื่อมสภาพ | Specks หมายถึงจุดตายหรือการเสื่อมสภาพที่ไหนสักแห่ง |
| รายเดือน | ตรวจสอบเทอร์โมคัปเปิ้ลและแถบเครื่องทำความร้อน ตรวจสอบการระบายความร้อนของคอป้อน | เซ็นเซอร์ที่ลอยอยู่ในการปรุงอาหารเป็นเวลาหลายเดือนโดยไม่มีใครสังเกตเห็น |
| ทุกครั้งที่ขันสกรูออก | วัด OD เที่ยวบินและ ID กระบอกสูบที่ตำแหน่งที่ทำเครื่องหมายไว้ ตรวจสอบแหวนตรวจสอบ | สกรูหมดแล้ว การวัดสิบนาทีเป็นข้อมูลฟรี |
| อย่างน้อยปีละครั้ง (งานขัดหรือกัดกร่อน) | แรงดึงตามแผน: การวัดการสึกหรอทั้งหมด การตรวจสอบการวางตำแหน่ง บันทึกการอ่าน | การสึกหรอแบบเติม PVC และการลับคมจะเร็วกว่าเรซินที่สะอาดมาก |
ขั้นตอนการไล่ล้างที่เหมาะสมเมื่อเปลี่ยนเรซินหรือสี
ล้างข้อมูลก่อนการหยุดทุกครั้งและการเปลี่ยนแปลงทุกครั้ง โดยไม่มีข้อยกเว้นสำหรับวันที่วุ่นวาย วัสดุที่ถูกทิ้งไว้ให้เย็นภายในถังจะสลายตัว อบบนพื้นผิว และกลับมาในภายหลังโดยเป็นจุดดำในส่วนของลูกค้า
ใช้สารชะล้างเชิงพาณิชย์สำหรับการเปลี่ยนสี ปิดเครื่อง และก่อนที่จะเปลี่ยนเป็นโพลีเมอร์ที่ไวต่อความร้อน Virgin PE หรือ PP จัดการการเปลี่ยนระหว่างวัสดุที่เข้ากันได้เป็นประจำ เรซินที่มีอุณหภูมิสูง เช่น PC และ PMMA จะยึดเกาะได้ดีกว่าและต้องการการไล่ล้างที่รุนแรงมากขึ้น
ล้างข้อมูลก่อนปิดเครื่อง ไม่ใช่แค่ก่อนสตาร์ทเครื่องเท่านั้น สิ่งที่คุณทิ้งไว้ในถังทำความเย็นจะกลายเป็นปัญหาที่คุณเผชิญในการเริ่มต้นครั้งต่อไป
วิธีการวัดระยะห่างจากสกรูถึงลำกล้อง
นี่คือการวัดที่เปลี่ยนความคิดเห็นให้กลายเป็นความจริง และร้านค้าส่วนใหญ่ก็ข้ามไป
- ดึงและทำความสะอาดสกรูร้อนด้วยเครื่องมือทองเหลืองหรือทองแดง ห้ามใช้เครื่องขูดเหล็กซึ่งจะตัดพื้นผิวที่ผ่านการบำบัดแล้วซึ่งต้องใช้สกรู
- ทำเครื่องหมายตำแหน่งการวัดตามระยะเวลาการทำงาน: อัตราป้อน การเปลี่ยน และการสูบจ่ายเป็นอย่างน้อย
- วัด OD เที่ยวบินโดยมีไมโครมิเตอร์วัดนอกแต่ละตำแหน่ง โดยอ่านค่าได้หลายจุดรอบเส้นรอบวงเพื่อตรวจจับการสึกหรอที่ไม่สม่ำเสมอ
- วัด ID กระบอกสูบพร้อมเกจเจาะที่ตำแหน่งและความลึกที่ตรงกัน
- คำนวณระยะห่างในแนวรัศมี:ลบเที่ยวบิน OD ออกจาก ID เจาะแล้วหารด้วยสอง
- เปรียบเทียบกับแบบร่างการสร้างและบันทึกการอ่านทุกครั้งด้วยวันที่และเวลา
ตีความผลลัพธ์โดยเทียบกับระยะห่างเดิม ไม่ใช่กับเลขสากล กฎการใช้งานที่มีประโยชน์: เมื่อระยะห่างเพิ่มขึ้นเป็นประมาณสองเท่าของค่างานประกอบ หรือเมื่อเอาท์พุตลดลงอย่างเห็นได้ชัดที่ความเร็วสกรูเท่าเดิม ให้เริ่มวางแผนการเปลี่ยน คู่มือการวัดผลแบบทีละขั้นตอนของเราครอบคลุมวิธีการอย่างละเอียด
ตารางการทำความสะอาดและการล้างประเภทสารประกอบ
จับคู่สารประกอบให้เข้ากับงาน การชะล้างสครับด้วยกลไก (ปราศจากสารขัดถู) ที่มีความหนืดสูง การกำจัดสารเคมีจะโจมตีวัสดุและคาร์บอนที่เสื่อมโทรม การชำระล้างแบบฟองจะขยายไปถึงจุดตายที่การไหลแบบราบเรียบพลาดไป
ระยะเวลาการทำความสะอาดอย่างล้ำลึกขึ้นอยู่กับเรซิน โพลีเมอร์ที่มีอุณหภูมิสูงสร้างคาร์บอนได้เร็วขึ้นและต้องการการชะล้างแบบลึกบ่อยขึ้น ไม่ว่าคุณจะวิ่งอะไรก็ตาม ให้รักษาช่วงเวลาไว้ตามกำหนดเวลา แทนที่จะรอให้จุดดำมากำหนดเวลาให้กับคุณ
เมื่อใดควรซ่อม VS เมื่อใดควรเปลี่ยน
เปรียบเทียบต้นทุนบริการต่อปี ไม่ใช่ป้ายราคาสองป้าย การสร้างใหม่ซึ่งใช้ราคาเพียงครึ่งเดียวแต่คืนทุนได้หนึ่งในสามของปีคือทางเลือกที่มีราคาแพงในการปลอมตัว
ซ่อมเอียงไปทางขวาเมื่อการสึกหรอมีขนาดและปานกลาง โลหะฐานจะแข็งแรง นี่เป็นการสร้างขึ้นใหม่ครั้งแรก และรูปทรงยังคงเหมาะกับเรซินของคุณ
ตัวเปลี่ยนเอียงไปทางขวาเมื่อการกัดกร่อนเป็นหลุมลึก เมื่อสกรูถูกสร้างขึ้นใหม่ก่อนหน้านี้ เมื่อวัสดุของคุณเปลี่ยนไปและรูปทรงเก่าไม่พอดีอีกต่อไป หรือเมื่อชุดมีขนาดทั่วไปซึ่งมีราคาเปลี่ยนทดแทนใกล้เคียงกับราคาค่าซ่อม
คู่มือการซ่อมและการเปลี่ยนทดแทนของเรามีตารางการตัดสินใจฉบับเต็ม
การจัดเก็บและการจัดการถังสกรูสำรองอย่างเหมาะสม
ชุดอะไหล่จะมีประโยชน์ก็ต่อเมื่อตั้งตรงและสะอาดเมื่อคุณต้องการเท่านั้น เก็บสกรูในแนวนอนโดยมีส่วนรองรับตามความยาว ห้ามพิงปลาย เคลือบป้องกันสนิม ปกปิด และเก็บแผ่นข้อมูลจำเพาะและค่าความแข็งที่วัดไว้ไว้กับชิ้นส่วน
กลยุทธ์การหมุนชุดสำรองมีค่ามากกว่าค่าธรรมเนียมเร่งด่วนใดๆ และแทบไม่มีซัพพลายเออร์ใดที่จะบอกคุณเรื่องนี้ ซื้ออุปกรณ์ทดแทนก่อนที่ชุดปัจจุบันจะล้มเหลว ดำเนินการชุดใหม่ ส่งชุดเก่าไปสร้างใหม่ในขณะที่การผลิตดำเนินต่อไป และเก็บชุดที่สร้างใหม่ไว้บนชั้นวางเป็นอะไหล่
ตอนนี้คุณเป็นเจ้าของการหมุนเวียนโดยไม่มีการหยุดทำงานโดยไม่ได้วางแผนไว้ และการเปลี่ยนใหม่ในอนาคตจะเกิดขึ้นตามกำหนดการของคุณ แทนที่จะเป็นเวลา 02.00 น. ของวันเสาร์ กลยุทธ์นี้ใช้เงินทุนหมุนเวียนหนึ่งชุดและจะจ่ายคืนในครั้งแรกที่ไม่มีการพังทลาย
มันเป็นกระบวนการหรือเครื่องจักร? ประตูการตัดสินใจ
นี่คือส่วนที่ไม่มีคู่แข่งเขียน และจะช่วยคุณประหยัดเวลาได้มากกว่าส่วนอื่นๆ ของคู่มือนี้รวมกัน
เมื่อข้อบกพร่องในการขึ้นรูปปรากฏขึ้น ทีมส่วนใหญ่จะเข้าถึงการตั้งค่าเครื่องจักร อุณหภูมิ แรงดันต้าน ความเร็วในการฉีด ระยะเวลาในการคงตัว บางครั้งมันก็ถูกต้อง แต่เมื่อหน่วยการทำให้เป็นพลาสติกสึกหรอ ไม่มีการตั้งค่าใดที่จะกู้คืนกระบวนการได้ และหลายสัปดาห์ก็หายไปจากการค้นหาที่ไม่เคยประสบความสำเร็จ
เรียกใช้ประตูนี้ก่อนที่คุณจะแตะจุดที่กำหนดอื่น
1. มีอะไรเปลี่ยนแปลงบ้างไหม?ล็อตเรซินใหม่ สีใหม่ อัตราส่วนการบดใหม่ แม่พิมพ์ใหม่ การตั้งค่ามีคนปรับหรือเปล่า? ถ้าใช่ ให้ไล่ตามการเปลี่ยนแปลง นี่เป็นปัญหากระบวนการจนกว่าจะพิสูจน์เป็นอย่างอื่น
2. ข้อบกพร่องปรากฏขึ้นอย่างกะทันหันหรือคืบคลานภายในเวลาหลายสัปดาห์หรือไม่?ชี้ไปที่การเปลี่ยนแปลงหรือส่วนประกอบที่เสียหายอย่างกะทันหัน การสึกหรอมีจุดค่อยๆ การสวมใส่ไม่ได้มาถึงในชั่วข้ามคืน
3. เบาะรองนั่งมีความสม่ำเสมอในการยิงหรือไม่?เบาะรองนั่งที่ไม่สอดคล้องกันคือแหวนตรวจสอบพูดได้ ตรวจสอบก่อนสิ่งอื่นใด
4. เอาต์พุตลดลงที่ความเร็วสกรูเท่าเดิม หรือยืดเวลาการกู้คืนหรือไม่ทั้งสองชี้ไปที่ระยะห่าง หมายถึงการสึกหรอของสกรูหรือกระบอกปืน การตั้งค่าไม่สามารถเรียกคืนการกวาดล้างที่สูญหายได้
5. อุณหภูมิหลอมเหลวเพิ่มขึ้นตามค่าที่ตั้งไว้ไม่เปลี่ยนแปลงหรือไม่สกรูสร้างความร้อนจากแรงเฉือนเพิ่มขึ้น ซึ่งโดยปกติแล้วจะเป็นเพราะมันทำงานหนักขึ้นเมื่อมีระยะห่างที่สึกหรอ
6. จุดดำกลับมาอีกหลังทำความสะอาดทุกครั้งหรือไม่?วัสดุซุกอยู่ในจุดตาย ในชุดเก่า จุดตายนั้นมักจะถูกสวมใส่เพื่อหลบซ่อนและละลายอย่างเสื่อมโทรม
คำตอบ "ใช่" สามคำตอบขึ้นไปสำหรับคำถามข้อที่ 3 ถึง 6 หมายความว่าเครื่องจักรกำลังแจ้งให้คุณทราบว่าหน่วยการทำให้เป็นพลาสติกสึกหรอ หยุดการปรับจูน ดึงสกรูแล้ววัด
การวัดใช้เวลาหนึ่งชั่วโมง การไล่ตามข้อบกพร่องทางกลผ่านการตั้งค่าใช้เวลาหลายสัปดาห์ และไม่เคยมาบรรจบกัน เนื่องจากคำตอบไม่เคยอยู่ในตัวควบคุม
คู่มือการแก้ไขปัญหาด้วยตารางสาเหตุ
ข้อบกพร่องแต่ละข้อด้านล่างนี้อาจมาจากกระบวนการหรือจากการสึกหรอทางกล ตารางตั้งชื่อว่าสกรูและกระบอกสาเหตุหลัก เพราะนั่นคือครึ่งหนึ่งที่คนอื่นละทิ้ง
| ปัญหา | อาการ | สาเหตุของสกรู / บาร์เรล | การดำเนินการแก้ไข |
|---|---|---|---|
| รอยดำ/รอยไหม้ | จุดหรือริ้วสีเข้มในส่วนนั้น แย่ลงหลังจากหยุด | วัสดุที่เสื่อมโทรมติดอยู่ในช่องว่างที่ชำรุดหรือจุดตาย เจาะคะแนน; พื้นผิวสกรูเสียหาย | ชำระล้างอย่างล้ำลึก หากมีจุดกลับมา ให้ดึงและตรวจสอบ ตรวจสอบการให้คะแนนและการกวาดล้างที่สึกหรอ เปลี่ยนใหม่หากชุดเก็บวัสดุไว้ |
| ขนาดช็อตไม่สอดคล้องกัน/ช็อตสั้น | น้ำหนักช็อตลอยไป เบาะแตกต่างกันไปในแต่ละช็อต | ตรวจสอบแหวนไม่ปิดผนึก(ที่พบบ่อยที่สุด); เที่ยวบินที่สึกหรอปล่อยให้ของเหลวรั่วไหลไปข้างหลัง กระบอกสูบมีขนาดใหญ่เกินไป | ตรวจสอบวงแหวนตรวจสอบก่อน แล้ววัดระยะห่าง. การตั้งค่าจะไม่แก้ไขวาล์วกันกลับที่รั่ว |
| อุณหภูมิหลอมละลายพุ่งสูงขึ้น | อุณหภูมิหลอมละลายจริงสูงกว่าค่าที่ตั้งไว้ การเปลี่ยนสีของวัสดุ | แรงเฉือนที่มากเกินไปจากอัตราส่วนกำลังอัดที่ไม่ถูกต้อง ระยะห่างที่สึกหรอทำให้สกรูทำงานหนักขึ้น เทอร์โมคัปเปิ้ลลอย | ตรวจสอบเทอร์โมคัปเปิล ตรวจสอบความเร็วของสกรูและแรงกดต้าน หากรูปทรงของเรซินไม่ถูกต้อง แสดงว่าสกรูคือตัวแก้ไข |
| การฟื้นตัวช้า/การทำให้เป็นพลาสติกนาน | เวลาในการฟื้นตัวยืดเยื้อ; รอบเวลาเพิ่มขึ้น | การกวาดล้างที่สึกหรอลดประสิทธิภาพการสูบน้ำ ปัญหาส่วนฟีด รูปทรงที่ไม่ถูกต้องสำหรับเรซิน | ตรวจสอบการระบายความร้อนของคอป้อนและการป้อนเม็ดก่อน จากนั้นวัดระยะห่างจากภาพวาด |
| โหลดมอเตอร์ที่เพิ่มขึ้น / แรงดันย้อนกลับ | แอมป์มอเตอร์ไต่ระดับที่เอาท์พุตคงที่ สัญญาณเตือนแรงบิด | การลากสกรูในรู (แนวไม่ตรง, สกรูงอ); แรงเฉือนมากเกินไป ความต้านทานต่อการสร้างวัสดุที่เสื่อมโทรม | ตรวจสอบการจัดตำแหน่งและความตรงของสกรู สกรูที่งอจะทำให้รูเจาะด้านใดด้านหนึ่งและจะทำลายกระบอกปืนใหม่ด้วย |
| การเสื่อมสภาพ/การเปลี่ยนสีของวัสดุ | เหลือง เปราะ เปราะ กลิ่น | เวลาพักนานเกินไป (ช็อตเล็กเกินไปสำหรับลำกล้อง); แรงเฉือนรุนแรงเกินไป จุดตายที่ถือวัสดุ | ตรวจสอบอัตราส่วนขนาดช็อตต่อความจุลำกล้อง ลดแรงเฉือน สำหรับเรซินที่ไวต่อความร้อน สกรูที่มีแรงอัดต่ำอาจเป็นเพียงสกรูยึดที่แท้จริงเท่านั้น |
| ละลาย/อนุภาคของแข็งในบางส่วน | จุดแข็ง ข้อบกพร่องคล้ายเลนส์ จุดอ่อน | ความสามารถในการหลอมเหลวไม่เพียงพอ: L/D สั้นเกินไป, การบีบอัดไม่ถูกต้อง, เอาท์พุตถูกดันเกินขนาดที่สกรูสามารถละลายได้ หรือช่องว่างสึกหรอ | ลดเอาต์พุตหรืออัปเกรดเป็นสกรูกั้น หากชุดสวมใส่ ไม่มีการตั้งค่าใดที่จะทำให้การหลอมละลายกลับคืนมา |
| สีเป็นริ้ว/การกระจายตัวไม่ดี | สีไม่สม่ำเสมอ มาสเตอร์แบทช์ไม่กระจายตัว | ไม่มีส่วนผสม สกรูที่สึกหรอผสมไม่ดี สกรูผิดสำหรับสารประกอบที่เติมหรือมีสี | ระบุส่วนการผสม (Maddock หรือ pin) ตรวจดูให้แน่ใจว่าสกรูไม่สึกหรอเพียงอย่างเดียวก่อน |
รอยดำหรือรอยไหม้
พอลิเมอร์ที่เสื่อมสภาพจะสะสมอยู่ที่ไหนสักแห่งและแตกออกเป็นชิ้นเล็กชิ้นน้อย สถานที่ซ่อนแบบคลาสสิก ได้แก่ การกวาดล้าง รอยเจาะ วงแหวนตรวจสอบที่เสียหาย และจุดบอดใดๆ ที่การไหลหยุดนิ่ง
ล้างอย่างล้ำลึกก่อน หากจุดกลับมาอีกหลังจากการล้างอย่างละเอียด วัสดุนั้นไม่ได้เป็นเพียงสิ่งตกค้าง มีการผลิตอย่างต่อเนื่องโดยจุดหนึ่งในเครื่องจักรของคุณ และคุณต้องดึงสกรูออกแล้วค้นหา
ขนาดช็อตไม่สอดคล้องกันหรือช็อตสั้น
ตรวจสอบวงแหวนก่อนที่คุณจะสัมผัสการตั้งค่า เมื่อวาล์วกันไหลกลับหยุดการซีล สารหลอมจะไหลไปทางด้านหลังระหว่างการฉีด และช็อตที่เครื่องจักรคิดว่าวัดได้นั้นไม่ใช่ช็อตที่แม่พิมพ์ได้รับ
ของแจกคือเบาะ กระบวนการที่สม่ำเสมอช่วยยึดเบาะที่มั่นคง เมื่อคุชชั่นเดินไปยิงต่อช็อต ละลายก็ไปในที่ที่ไม่ควร
อุณหภูมิหลอมละลายเพิ่มขึ้นหรือสูงเกินไป
วัดการหลอมละลายจริงด้วยโพรบ แทนที่จะเชื่อถือค่าที่ตั้งไว้ หากการหลอมเหลวเกิดขึ้นเหนือโซนต่างๆ ได้ดี ความร้อนที่เพิ่มขึ้นจะมาจากแรงเฉือน ไม่ใช่จากแถบ
ความร้อนเฉือนจะเพิ่มขึ้นเมื่อแรงอัดรุนแรงเกินไปสำหรับเรซิน เมื่อความเร็วของสกรูสูงเกินไป เมื่อแรงกดต้านกลับสูงเกินไป และเมื่อสกรูที่สึกหรอต้องทำงานหนักขึ้นเพื่อเคลื่อนย้ายวัสดุชนิดเดียวกัน
การกู้คืนสกรูช้า / เวลาการทำให้เป็นพลาสติกนาน
เริ่มต้นที่ถัง การต่ออัดเม็ด คอป้อนที่ร้อนเกินไป และการระบายความร้อนของฟีดที่ไม่เพียงพอ ล้วนส่งผลให้การคืนตัวของสกรูและการยืดยืดขาด และไม่มีข้อบกพร่องของสกรูเลย
หากอาหารแข็งแรงดีและการฟื้นตัวยังช้า ให้วัดระยะห่าง สกรูที่สูญเสียประสิทธิภาพในการปั๊มในการสึกหรอจะใช้เวลานานกว่าในการเติมช็อตเดิม และรอบเวลาจะสะท้อนให้เห็น
โหลดมอเตอร์ที่เพิ่มขึ้นหรือแรงดันย้อนกลับ
แอมป์ที่เพิ่มขึ้นที่เอาท์พุตคงที่หมายความว่ามีบางสิ่งต่อต้าน การลากสกรูที่โค้งงอเข้าไปในรูเป็นกรณีที่อันตราย: สกรูจะสึกด้านหนึ่งของกระบอกปืน และสกรูตัวใหม่ที่ติดตั้งไว้ตรงแนวที่ไม่ตรงนั้นจะสึกในลักษณะเดียวกันในกำหนดเวลาเดียวกัน
ตรวจสอบความตรงและการจัดตำแหน่งก่อนสั่งซื้อสิ่งใด การสึกหรอของรูด้านเดียวคือลายนิ้วมือ
การเสื่อมสภาพหรือการเปลี่ยนสีของวัสดุ
สาเหตุหลักมี 2 ประการ: วัสดุร้อนเกินไป หรือร้อนนานเกินไป อย่างที่สองคือคนที่คิดถึง
ช็อตที่เล็กเกินไปสำหรับถังใบไม้จะละลายโดยนั่งเล่นรอบแล้วรอบเล่า ค่อยๆ ปรุงจนเป็นสีเหลือง ไม่มีการออกแบบสกรูที่สามารถแก้ไขช็อตขนาดเล็กในลำกล้องขนาดใหญ่ได้ แก้ไขเส้นผ่านศูนย์กลางของสกรูหรือย้ายงานไปยังเครื่องจักรที่มีขนาดเล็กลง
วิธีการสั่งซื้อกระบอกสกรูสำรอง
ไม่มีคู่แข่งรายใดครอบคลุมเรื่องนี้ และเป็นส่วนที่ผู้ซื้อต้องการจริงๆ ไม่ว่าคุณจะสั่งซื้อจาก OEM หรือจากอิสระโรงงานกระบอกสกรูข้อมูลเดียวกันจะขับเคลื่อนการเสนอราคา
ขนาดและข้อมูลจำเพาะที่คุณต้องระบุ
- ยี่ห้อและรุ่นของเครื่องภาพถ่ายแผ่นป้ายชื่อเพียงพอที่จะยืนยันขนาดการติดตั้งและขนาดปลายไดรฟ์
- เส้นผ่านศูนย์กลางของสกรูและอัตราส่วน L/Dจากแบบวาดหรือวัดโดยตรง
- เรซินที่มีสารตัวเติมสิ่งนี้ขับเคลื่อนเหล็กฐานและการรักษาพื้นผิวมากกว่าสิ่งอื่นใดในรายการ
- ขนาดช็อตและวงจรเป้าหมายดังนั้นเรขาคณิตสามารถปรับให้เหมาะสมแทนที่จะคัดลอก
- รูปวาดหรือตัวอย่างที่สวมใส่ไม่ว่าจะทำงาน. สามารถวัดชิ้นส่วนที่สึกหรอและสร้างรูปทรงใหม่ทั้งหมดได้
- คราวที่แล้วทำอะไรผิด..ส่งลายการสึกหรอไปพร้อมกับชิ้นส่วน การสูญเสียมิติที่ราบรื่นบอกว่ามีรอยถลอก Pitting บอกว่าการกัดกร่อน การสึกหรอด้านเดียวแสดงว่ามีการจัดตำแหน่ง ซึ่งสกรูตัวใหม่จะแก้ไขไม่ได้
สิ่งสุดท้ายคือสิ่งที่ผู้ซื้อลืม และเป็นสิ่งที่หยุดคุณในการซื้อสำเนาข้อผิดพลาดที่ซื่อสัตย์
การจับคู่ OEM กับการออกแบบที่กำหนดเอง: ข้อดีข้อเสีย
การแข่งขัน OEMสร้างรูปทรงเรขาคณิตดั้งเดิมขึ้นมาใหม่ การตัดสินใจที่ถูกต้องคือเมื่อสกรูเดิมเหมาะกับกระบวนการของคุณและเสื่อมสภาพลง คาดการณ์ได้ ตรวจสอบได้กับแบบร่าง ไม่มีการตรวจสอบกระบวนการอีกครั้ง
การออกแบบที่กำหนดเองเปลี่ยนรูปทรงเรขาคณิตให้พอดีกับสิ่งที่คุณใช้งานจริงในปัจจุบัน การตัดสินใจที่ถูกต้องเมื่อกระบวนการเคลื่อนย้ายและสกรูไม่ทำงาน: คุณเพิ่มการลับคม เปลี่ยนไปใช้เกรดที่เติม เปลี่ยนเป้าหมายเอาต์พุต หรือสกรูเดิมไม่รองรับเรซินของคุณได้ดี
การสั่งซื้อการจับคู่ OEM เมื่อกระบวนการเปลี่ยนแปลงจะทำให้เกิดปัญหากับเหล็กกล้าใหม่ การสั่งซื้อการออกแบบที่กำหนดเองทั้งๆ ที่ต้นฉบับยังดีอยู่จะช่วยเพิ่มต้นทุนและการตรวจสอบซ้ำโดยไม่มีค่าใช้จ่ายใดๆ รูปแบบการสึกหรอจะบอกคุณว่าคุณกำลังอยู่ในสถานการณ์ใด
สิ่งที่คาดหวังเมื่อซื้อสินค้าจากจีน
ระยะเวลาดำเนินการขึ้นอยู่กับรูปทรง การรักษาพื้นผิว และแบบร่างที่มีอยู่หรือไม่ ขอให้เขียนเป็นลายลักษณ์อักษรพร้อมกับใบเสนอราคาของคุณ และถามว่านาฬิกาเริ่มกี่โมง: การยืนยันการวาดภาพ หรือใบสั่งซื้อ ไม่ใช่วันเดียวกัน และความแตกต่างมักเป็นหนึ่งสัปดาห์
สามสิ่งที่ควรค่าแก่การปักหมุดก่อนที่คุณจะกระทำ:
- เมื่อเริ่มการผลิตการทำวิศวกรรมย้อนกลับกับตัวอย่างที่สึกหรอจะเพิ่มเวลาก่อนที่จะตัดชิปตัวเดียว การวาดภาพจะลบขั้นตอนนั้น
- สิ่งที่เพิ่มการรักษาพื้นผิวการเคลือบผิวด้วยไบเมทัลลิกและการพ่นด้วยคาร์ไบด์เป็นขั้นตอนกระบวนการที่แยกจากกันโดยมีคิวของตัวเอง
- ค่าขนส่งทางทะเลแยกกันไม่ได้อยู่ในระยะเวลารอคอยการผลิตและเป็นตัวเลขที่ทำให้ผู้ซื้อครั้งแรกประหลาดใจ
การเสนอราคาของเราเองนั้นโปร่งใสด้วยการออกแบบ: เราให้ต้นทุนโดยประมาณที่ครอบคลุมผลิตภัณฑ์ การขนส่ง และการบำรุงรักษาอย่างต่อเนื่อง ดังนั้นจึงไม่มีอะไรให้ค้นพบในภายหลัง คุณจะได้รับใบเสนอราคาภายใน 12 ชั่วโมง
วางแผนเกี่ยวกับระยะเวลารอคอยสินค้าด้วยการหมุนเวียนชุดอะไหล่ตามที่อธิบายไว้ก่อนหน้านี้ ชุดที่สั่งซื้อจากบันทึกการสึกหรอจะจัดส่งตามกำหนดเวลาของคุณ ชุดที่ได้รับคำสั่งจากการพังทลายจะจัดส่งตามเวลาทางอากาศ ในราคาที่ไม่มีใครสนุกกับการอธิบาย
เกณฑ์การยอมรับคุณภาพและจุดตรวจสอบ
สิ่งเหล่านี้คือเช็คที่แยกซัพพลายเออร์ที่แท้จริงออกจากซัพพลายเออร์ราคาถูก สอบถามเป็นลายลักษณ์อักษรก่อนที่คุณจะสั่งซื้อและตรวจสอบเมื่อชุดมาถึง:
- เส้นผ่านศูนย์กลางภายนอกหลายจุดในแต่ละเที่ยวบิน
- เส้นผ่านศูนย์กลางของรูเจาะและความเป็นทรงกระบอก
- ความแข็งผิวเป็นค่าที่วัดได้(HV หรือ HRC) ไม่ใช่ข้อกำหนดแค็ตตาล็อก
- ความลึกของตัวเรือนที่เป็นไนไตรด์ หรือความลึกของชั้นโลหะผสมบนรูเจาะโลหะคู่
- ศูนย์กลางและความตรง
- ความหยาบผิว (Ra)
- เกรดฐานเหล็กได้รับการยืนยันแล้ว
ความแข็งและความลึกของตัวเรือนคือสองสิ่งที่สำคัญที่สุด และทั้งสองอย่างมักจะถูกลดระดับลงอย่างเงียบๆ ชั้นไนไตรด์ที่ 950–1050 HV และลึก 0.5–0.8 มม. เป็นข้อกำหนดเฉพาะที่คุณสามารถยึดถือซัพพลายเออร์ได้ “ไนไตรด์” ด้วยตัวมันเองไม่ได้
หากราคาอ้างอิงต่ำกว่าราคาอื่นๆ อย่างมาก ให้ถามว่าเหล็กคืออะไรและการรักษาลึกแค่ไหน นั่นคือจุดที่ความแตกต่างซ่อนอยู่เกือบตลอดเวลา และคุณจะจ่ายคืนเมื่อสวมใส่ก่อนกำหนด
บทสรุปการจัดหาทั้งหมดของเราอยู่ในคู่มือการสั่งซื้อกระบอกสกรูแบบกำหนดเอง
ต้องการเปลี่ยนหรือกระบอกสกรูฉีดแบบกำหนดเองหรือไม่? ส่งรุ่นเครื่องจักร แบบร่าง หรือตัวอย่างที่สวมใส่ของคุณ เราเสนอราคาภายใน 12 ชั่วโมง
รับใบเสนอราคากระบอกสกรูคำถามที่พบบ่อย
ถาม: กระบอกสกรูฉีดขึ้นรูปมีอายุการใช้งานนานแค่ไหน?
ตอบ: สำหรับเรซินที่ไม่กัดกร่อน เช่น PE และ PP สกรูฉีด 38CrMoAlA ของเราจะมีอายุการใช้งานประมาณ 10,000–20,000 ชั่วโมง คอมพาวด์ที่เติมแก้ว, PVC และการลับคมแบบหนักจะลดปริมาณลง และระยะจะขึ้นอยู่กับปริมาณของฟิลเลอร์และผลผลิต อย่าวิ่งตามนาฬิกาและหวัง: วัด ตรวจสอบ flight OD และ ID ของรูเทียบกับแบบร่างงานขัดอย่างน้อยปีละครั้ง และบันทึกแนวโน้ม เทรนด์ไม่ใช่ตัวเลขชั่วโมงจะบอกคุณว่าควรสั่งชุดถัดไปเมื่อใด
ถาม: ระยะห่างมาตรฐานระหว่างสกรูและกระบอกคือเท่าใด
ตอบ: ไม่มีรูปทรงเดียว เนื่องจากระยะห่างจะปรับขนาดตามเส้นผ่านศูนย์กลางของสกรู หลักทั่วไปของอุตสาหกรรมสำหรับชุดใหม่คือระยะห่างในแนวรัศมีประมาณ 0.001 นิ้วต่อด้านสำหรับเส้นผ่านศูนย์กลางสกรูแต่ละนิ้ว ดังนั้นสกรูขนาด 60 มม. จะตกลงใกล้ 0.06 มม. ต่อด้าน แบบร่างงานสร้างของคุณคือผู้มีอำนาจ ตามขีดจำกัดการบริการในทางปฏิบัติ เมื่อระยะห่างที่วัดได้เพิ่มขึ้นเป็นประมาณสองเท่าของค่าการสร้าง หรือเอาท์พุตลดลงอย่างเห็นได้ชัดที่ความเร็วสกรูเท่าเดิม ให้วางแผนการเปลี่ยนใหม่
ถาม: ฉันสามารถใช้สกรูตัวเดียวกับเรซินหลายตัวได้หรือไม่
ตอบ: ภายในครอบครัวใช่ สกรูอเนกประสงค์ด้ามจับ PE, PP, PS และ ABS เป็นที่ยอมรับ ซึ่งเป็นเหตุผลที่ผู้ผลิตเครื่องจักรจัดส่งให้เป็นมาตรฐาน ข้ามครอบครัวไม่มี สกรู GP บน PVC แข็งจะทำให้วัสดุเสื่อมคุณภาพและกัดกร่อนเหล็ก สกรู GP บนไนลอนที่เติมแก้วจะสึกหรออย่างรวดเร็ว และสกรูที่มีขนาดต่อปริมาตรการยิงครั้งเดียวไม่สามารถรองรับงานที่ใช้เศษลำกล้องเพียงเล็กน้อยโดยไม่ต้องปรุงอาหาร หากเรซินของคุณขยายช่องว่างเหล่านั้น คุณต้องมีสกรูมากกว่าหนึ่งตัว หรือสกรูที่ออกแบบมาสำหรับเคสที่แข็งที่สุด
ถาม: ฉันจะทราบได้อย่างไรว่าสกรูฉีดขึ้นรูปของฉันสึกหรอ
ตอบ: เครื่องจะบอกคุณก่อน และไมโครมิเตอร์จะยืนยัน สังเกตการลดลงที่ความเร็วสกรูเท่าเดิม การยืดเวลาการคืนตัว อุณหภูมิหลอมเหลวที่เพิ่มขึ้นตามค่าที่ตั้งไว้ไม่เปลี่ยนแปลง จุดดำที่กลับมาหลังจากการทำความสะอาด และการเคลื่อนตัวของขนาดช็อต สิ่งใดก็ตามที่สมเหตุสมผลในการดึงสกรู จากนั้นวัดค่า OD ของการบินด้วยไมโครมิเตอร์ และ ID ของรูด้วยเกจของรูในตำแหน่งที่ตรงกัน และเปรียบเทียบระยะห่างในแนวรัศมีกับแบบร่าง อาการแนะนำ; การวัดยืนยัน
ถาม: กระบอกสกรูไบเมทัลลิกคืออะไร และฉันต้องการเมื่อใด
ตอบ: กระบอกโลหะคู่จะคงตัวถังโลหะผสมและหลอมโลหะผสมที่สึกหรอยากเข้าไปในรู บนถังของเรา เราฉีดโลหะผสมแข็งให้ทั่วบริเวณการสึกหรอของรู ซึ่งจะทำให้ความแข็งภายในอยู่ที่ 62 HRC วาดเส้นได้ง่าย:ใยแก้วทำงานได้ดีถึง 30% บนชุดไนไตรด์ 38CrMoAlA. แก้วที่สูงกว่า 30% ที่มีสารเติมแร่หรือสารหน่วงไฟ หรือบนเรซินที่มีฤทธิ์กัดกร่อน จะเป็นโลหะคู่ เคสไนไตรด์มีชั้นการแพร่กระจาย 0.5–0.8 มม. และฟิลเลอร์หนักจะตัดผ่านชั้นนั้นก่อนที่เหล็กด้านล่างจะเสร็จสิ้น
ถาม: การออกแบบสกรูส่งผลต่อคุณภาพของชิ้นส่วนในการฉีดขึ้นรูปหรือไม่
ตอบ: โดยตรงและมากกว่าการตั้งค่ากระบวนการส่วนใหญ่ รูปทรงของสกรูเป็นตัวกำหนดว่าวัสดุหลอมละลายได้สมบูรณ์แค่ไหน อุณหภูมิหลอมเหลวมีความสม่ำเสมอเพียงใด สีและการกระจายตัวของฟิลเลอร์ดีเพียงใด และความสม่ำเสมอของการฉีด การหลุดลอก รอยริ้ว การหลุดร่อน การเสื่อมสภาพ และการแปรผันของช็อต ทั้งหมดนี้ย้อนกลับไปที่การออกแบบของสกรูหรือการสึกหรอของสกรู อย่างน้อยบ่อยพอๆ กับที่พวกมันติดตามกลับไปยังตัวควบคุม เมื่อข้อบกพร่องต้านทานการเปลี่ยนแปลงการตั้งค่าทุกครั้งที่คุณทำ รูปทรงหรือการสึกหรอมักเป็นสาเหตุ
ถาม: สกรูฉีดและสกรูอัดขึ้นรูปแตกต่างกันอย่างไร
ตอบ: สกรูอัดขึ้นรูปจะหมุนอย่างต่อเนื่องและปั๊มจะหลอมไปข้างหน้าโดยไม่หยุด สกรูฉีดทำหน้าที่สองอย่าง: หมุนเพื่อฉีดพลาสติก จากนั้นหยุดหมุนและขับเคลื่อนไปข้างหน้าเหมือนลูกสูบเพื่อฉีด การทำงานแบบลูกสูบคือสาเหตุที่สกรูฉีดมีวงแหวนตรวจสอบอยู่ที่ส่วนปลาย และเหตุใดจึงมีอัตราส่วน L/D สั้นกว่าสกรูอัดขึ้นรูป โดยทั่วไปคือ 18:1 ถึง 25:1 วัสดุยังอยู่ในกระบอกฉีดระหว่างช็อต ซึ่งทำให้เวลาพักและขนาดช็อตมีความสำคัญ
ถาม: ผู้ผลิตกระบอกสกรูสามารถคัดลอกสกรูของฉันโดยไม่ต้องวาดรูปได้หรือไม่
ก. ใช่. จัดส่งชิ้นส่วนที่สึกหรอและสามารถวัดและสร้างรูปทรงใหม่ได้: เส้นผ่านศูนย์กลาง อัตราส่วนกว้างยาว ความลึกของช่อง และขนาดที่พอดีที่ปลายไดรฟ์ เรายึดสกรูฉีดไว้ที่ ±0.001 มม. ข้อควรระวังประการหนึ่งที่ควรระบุ: สกรูที่สึกหรอมีขนาดเล็กกว่าที่ออกจากโรงงาน ดังนั้นการเปลี่ยนทดแทนจึงควรสร้างตามจุดประสงค์การออกแบบเดิม แทนที่จะสร้างตามขนาดที่สึกหรอ ส่งรูปแบบการสึกหรอไปพร้อมกับชิ้นส่วน และสกรูใหม่จะถูกระบุเพื่อป้องกันความเสียหายแทนที่จะสืบทอดต่อไป
บทสรุป
แนวคิดสามประการมีแนวทางทั้งหมด
การคัดเลือกเป็นไปตามเรซินรูปทรง (L/D, อัตราส่วนกำลังอัด, ประเภทสกรู) ตรงกับการละลายของโพลีเมอร์ของคุณ การรักษาพื้นผิวจะสอดคล้องกับความสกปรกของฟีดของคุณ เรซินที่สะอาดจะทำงานอย่างมีความสุขบนไนไตรด์ 38CrMoAlA ฟีดที่มีฤทธิ์กัดกร่อนและกัดกร่อนจำเป็นต้องมีรูเจาะแบบโลหะคู่ และการระบุกล่องที่สะอาดเป็นวิธีที่พบได้บ่อยที่สุดในการทำให้ชุดใหม่ตายก่อนกำหนด
การบำรุงรักษาใช้เวลาหลายปี และข้อมูลซื้อการวางแผนล้างก่อนทุกครั้ง ทำความสะอาดด้วยทองเหลืองแทนเหล็ก และวัดระยะห่างทุกครั้งที่ขันสกรูออก บันทึกการสึกหรอจะเปลี่ยนว่า "มันสึกเหรอ?" เป็น "เมื่อใดจะล้ำเส้น" ซึ่งเป็นความแตกต่างระหว่างการเปลี่ยนแปลงที่วางแผนไว้และการปิดระบบ
วินิจฉัยเครื่องก่อนที่คุณจะปรับแต่งกระบวนการเมื่อเอาท์พุตลดลง รอบการยืดตัว เบาะเดิน หรือมีจุดกลับมาหลังจากทำความสะอาด แสดงว่าหน่วยทำพลาสติกกำลังพูด การตั้งค่าไม่สามารถเรียกคืนช่องว่างที่หายไปหรือปิดผนึกแหวนตรวจสอบที่สึกหรอได้ ดึงสกรูแล้ววัด
Nanhaiya ได้สร้างสกรูและบาร์เรลมานานกว่ายี่สิบปี และให้บริการลูกค้ามากกว่า 500 รายทั่วโลก สกรูฉีดของเราตัดเฉือนจาก 38CrMoAlA ชุบแข็งและอบคืนตัว จากนั้นจึงทำให้เป็นแก๊สไนไตรด์ที่อุณหภูมิ 500–560 °C ถึงตัวเรือน 0.5–0.8 มม. ที่ 950–1050 HV ซึ่งมีค่าความคลาดเคลื่อน ±0.001 มม. และจัดอันดับไว้ที่ 10,000–20,000 ชั่วโมงสำหรับเรซินที่ไม่กัดกร่อน ในกรณีที่ฟีดมีความรุนแรงมากขึ้น เราจะฉีดโลหะผสมแข็งให้เต็มวงกลมรอบๆ บริเวณการสึกหรอของรู และนำความแข็งภายในไปที่ 62 HRC
ก่อนที่คุณจะสั่งซื้อ วิศวกรของเราจะพิจารณาพารามิเตอร์ต่างๆ กับคุณ: เส้นผ่านศูนย์กลาง อัตราส่วนกว้างยาว ความลึกของช่องสกรู และการเลือกใช้วัสดุระหว่าง 38CrMoAlA และโลหะผสมดูเพล็กซ์ การให้คำปรึกษานั้นไม่มีค่าใช้จ่าย และราคาที่ตามมานั้นรวมผลิตภัณฑ์ ค่าจัดส่ง และค่าบำรุงรักษาที่คาดหวังไว้ด้วย ดังนั้นจึงไม่มีสิ่งใดปรากฏในภายหลังโดยไม่ได้อยู่บนหน้าเพจ
หลังการส่งมอบ ช่างเทคนิคของเราจะสนับสนุนการติดตั้งและทดสอบการใช้งาน การรับประกันเป็นไปตามสัญญา (ปกติหนึ่งถึงสองปี) และปัญหาหลังการขายใดๆ จะได้รับการตอบสนองภายใน 24 ชั่วโมง และแนวทางแก้ไขภายใน 48 ชั่วโมง
ส่งรุ่นเครื่องจักร เรซิน และปัญหาที่คุณพยายามแก้ไขมาให้เรา คุณจะมีข้อกำหนดและใบเสนอราคาภายในสิบสองชั่วโมง
บอกเครื่องจักรของคุณ เรซินของคุณ และสิ่งที่ผิดพลาดในครั้งที่แล้ว เราจะระบุชุดที่จะแก้ไข ไม่ใช่ชุดที่แก้ไขซ้ำ
ติดต่อนันหายยาเพื่อขอใบเสนอราคา