ตัวจับเวลาการกู้คืนที่ช้าอาจชี้ไปที่ปัญหาการป้อน กระบวนการที่เปลี่ยนแปลง หรือฮาร์ดแวร์ที่สึกหรอ การวินิจฉัยที่เป็นประโยชน์จะบอกคุณว่าอันไหน และทำให้คุณเสียเวลาในรอบการทำงานจริงหรือไม่
หากการคืนสภาพสกรูฉีดขึ้นรูปใช้เวลานานเกินไป ขั้นแรกให้ยืนยันว่าจะทำให้วงจรล่าช้า จากนั้นตรวจสอบความต่อเนื่องในการป้อน ความเร็วสกรูจริง แรงดันต้าน และอุณหภูมิโดยเทียบกับการทำงานอ้างอิงที่มั่นคง ตรวจสอบรูปทรงและการสึกหรอเมื่อการตรวจสอบเหล่านั้นไม่ได้อธิบายถึงการสูญเสีย เปลี่ยนส่วนประกอบหลังจากระบุฟังก์ชันจำกัดแล้วเท่านั้น

ขั้นแรก ให้พิจารณาว่าการฟื้นตัวอยู่บนเส้นทางวิกฤติของวงจรหรือไม่
การนำสกรูกลับคืนเป็นขั้นตอนการทำให้เป็นพลาสติกและการสูบจ่าย สกรูจะหมุน เตรียมช็อตถัดไป และหดกลับเมื่อมีของเหลวสะสมอยู่ด้านหน้า มันแตกต่างจากการฉีดเมื่อสกรูเคลื่อนไปข้างหน้าเพื่อส่งช็อตนั้น ตรวจสอบคำจำกัดความของตัวจับเวลาของคอนโทรลเลอร์ โดยเฉพาะอย่างยิ่งว่ามีความล่าช้าหรือการบีบอัดข้อมูลหรือไม่
การฟื้นตัวมักจะทับซ้อนส่วนหนึ่งของลำดับการทำความเย็น ผลกระทบต่อรอบเวลาทั้งหมดจึงขึ้นอยู่กับว่าการกู้คืนเริ่มต้นเมื่อใด และการทำงานของเครื่องจักรใดต้องรอจนเสร็จสิ้น อ่านการติดตามลำดับแทนที่จะคิดว่าทุกวินาทีที่ถูกลบออกจากการกู้คืนจะเป็นการลบวินาทีออกจากวงจร
| ระยะเวลาการฟื้นตัว | รออยู่นอกหน้าต่าง | การเปลี่ยนแปลงหมายถึงอะไร |
|---|---|---|
| 12 วินาที | 2 วินาที | การกู้คืนทำให้การดำเนินการถัดไปล่าช้า |
| 9 วินาที | 0 วินาที | การปรับปรุงการกู้คืน 3 วินาทีจะช่วยลดการรอ 2 วินาที |
| 7 วินาที | 0 วินาที | การกู้คืนอีก 2 วินาทีจะทำให้รอบการทำงานไม่ลดลงอีกต่อไปในตัวอย่างนี้ |
คำถามแรกของเราคือว่าเครื่องจักรกำลังรอการหลอมเหลวหรือเพียงแค่รายงานจำนวนที่คุณต้องการลด หากการคืนตัวกลับคืนมาได้พอดีภายในหน้าต่างที่มีอยู่แล้ว เราจะเน้นที่ความสม่ำเสมอและคุณภาพการหลอมละลายก่อนที่จะแนะนำสกรูที่มีกำลังสูงกว่า
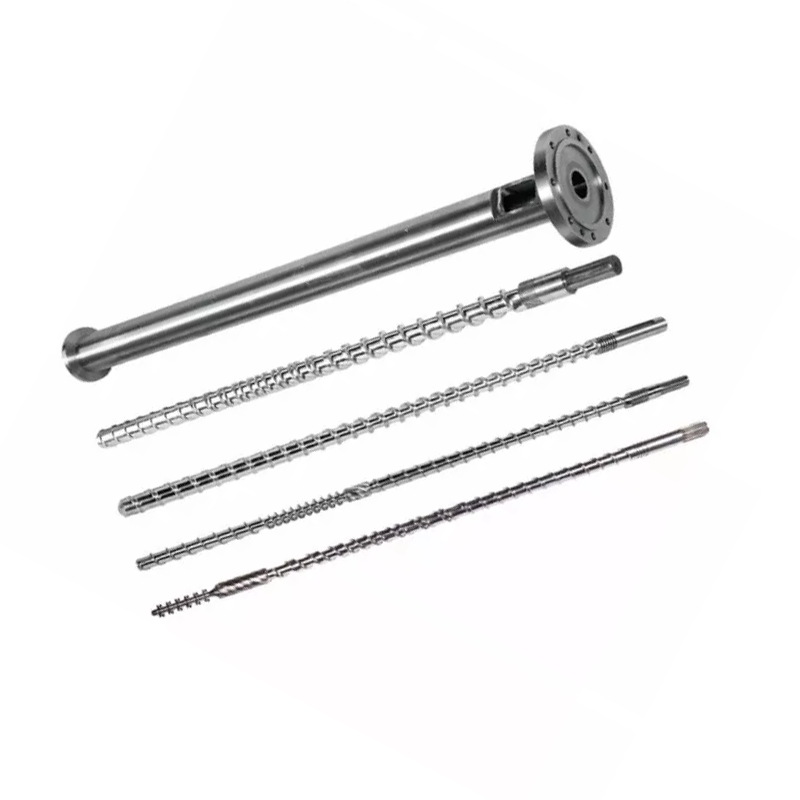
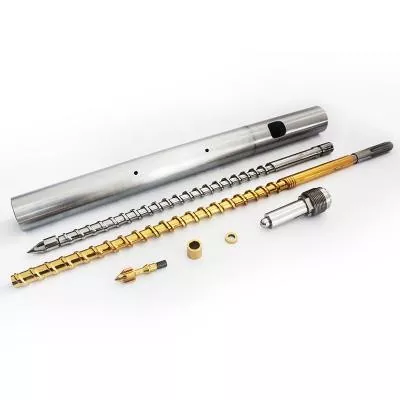
สำหรับคำอธิบายที่กว้างขึ้นของการชุมนุม โปรดดูของเราคู่มือกระบอกสกรูฉีดขึ้นรูป. ในที่นี้ วัตถุประสงค์แคบลง: ระบุว่าเหตุใดการฟื้นฟูจึงเปลี่ยนแปลง และการดำเนินการใดที่หลักฐานสนับสนุน
การเปลี่ยนแปลงอย่างกะทันหันและการลดลงทีละน้อยจำเป็นต้องมีจุดเริ่มต้นที่แตกต่างกัน
บันทึกข้อมูลอ้างอิงก่อนทำการปรับเครื่อง เปรียบเทียบเกรดเรซิน อัตราส่วนการบด การตั้งค่าช็อต สภาวะของแม่พิมพ์ และอุณหภูมิเดียวกัน บันทึกแต่ละรอบรวมทั้งค่าเฉลี่ย การฟื้นตัวที่ช้ามากเป็นครั้งคราวอาจทำให้การผลิตหยุดชะงักแม้ว่าค่าเฉลี่ยจะถือว่ายอมรับได้ก็ตาม
| รูปแบบที่สังเกตได้ | ตรวจสอบก่อน | หลักฐานที่ควรค่าแก่การบันทึก |
|---|---|---|
| เพิ่มขึ้นทันทีหลังจากเปลี่ยนวัตถุดิบหรือสูตร | รูปแบบการป้อน การบดซ้ำ สภาพการทำให้แห้ง และการตั้งค่าการถ่ายโอน | ล็อตวัสดุ อัตราส่วนการผสม สภาพอนุภาค และบันทึกก่อน/หลังกระบวนการ |
| วงจรที่ช้าเป็นช่วงๆ โดยมีวงจรปกติระหว่างกัน | การหยุดชะงักของฟีด การเชื่อมต่อ และการแปรผันของความเร็วจริง | การติดตามการกู้คืน กิจกรรมตัวโหลด และ RPM จริงสำหรับรอบเดียวกัน |
| การฟื้นตัวจะค่อยๆ แย่ลงเรื่อยๆ ภายใต้หน้าที่ที่มั่นคง | ตรวจสอบสภาพการทำงาน จากนั้นตรวจสอบการสึกหรอ | ข้อมูลการกู้คืนในอดีตและขนาดสกรู/ลำกล้องที่วัดได้ |
| โหลดสูงและ RPM จริงต่ำกว่าคำสั่ง | การขับเคลื่อนของเครื่องจักร ขีดจำกัดแรงบิด และสภาวะความร้อน | RPM จริงเทียบกับคำสั่ง แนวโน้มโหลด และสัญญาณเตือนเครื่องจักร |
| ปัญหาจะเริ่มขึ้นทันทีหลังจากเปลี่ยนส่วนประกอบ | ข้อมูลประจำตัวของชิ้นส่วนที่ติดตั้ง ขนาด รูปทรง และการประกอบ | การแก้ไขแบบร่างที่ได้รับอนุมัติ ส่วนประกอบที่ติดตั้ง และการตั้งค่าการทดสอบการเดินเครื่อง |
รูปแบบเหล่านี้จะตัดสินลำดับการสอบสวน ไม่มีข้อพิสูจน์ด้วยตัวมันเอง ข้อผิดพลาดกะทันหันที่เกิดจากเสียงรบกวน การให้คะแนน หรือโหลดที่ผิดปกติจำเป็นต้องได้รับการดูแลจากฝ่ายบริการเครื่องจักรทันที แม้ว่าจังหวะเวลาในตอนแรกจะคล้ายกับปัญหาของกระบวนการก็ตาม
ยืนยันว่าเม็ดเข้าถึงสกรูอย่างต่อเนื่อง
ฮอปเปอร์เต็มไม่ได้ระบุว่ากำลังป้อนสกรู ตรวจสอบตัวโหลด ตัวเลื่อนปิด ทางเดินของวัสดุ และการระบายความร้อนของคอป้อน มองหาการหยุดชะงักที่เกิดขึ้นพร้อมกับรอบที่ช้าก่อนที่จะเปลี่ยนส่วนการบีบอัดหรือสั่งซื้อสกรูใหม่
อาซาฮี คาเซย์คำแนะนำของ Asaclean เกี่ยวกับการเชื่อมต่อคอหอยป้อนอธิบายว่าความร้อนบริเวณบริเวณกระบอกปืนด้านหลังสามารถทำให้เม็ดนิ่มก่อนเวลาอันควรได้อย่างไร เม็ดพลาสติกสามารถจับตัวเป็นก้อนและกีดขวางทางเดิน ทำให้สกรูขาดวัสดุแม้ว่าเรซินจะยังคงอยู่ด้านบนก็ตาม
ตรวจสอบสิ่งที่เปลี่ยนแปลงในฟีดเอง อัตราส่วนการบดที่แตกต่างกัน อนุภาคละเอียดมากขึ้นหรืออนุภาคที่ผิดปกติสมควรได้รับความสนใจ Celanese เชื่อมโยงการบดคุณภาพอนุภาคโดยเฉพาะกับปัญหาการป้อนและการฟื้นตัวในตัวมันคู่มือการประมวลผล Vectra® LCP. คำแนะนำนี้เป็นข้อมูลเฉพาะของวัสดุ แต่ให้เหตุผลที่เป็นรูปธรรมในการบันทึกสภาพของอนุภาค ไม่ใช่แค่ชื่อเรซินเท่านั้น
หากการกู้คืนลดลงหลังจากการเปลี่ยนแปลงการลับคม เราจะเปรียบเทียบกับฟีดอ้างอิงที่ได้รับอนุมัติก่อนที่จะเปลี่ยนฮาร์ดแวร์ หากพฤติกรรมการกู้คืนแบบเดิมกลับมา การตรวจสอบฟีดจะได้รับลำดับความสำคัญ ผลลัพธ์ดังกล่าวทำให้โรงงานมีทิศทางที่ดีกว่าการขอ "สกรูที่เร็วขึ้น"
การอบแห้งยังคงต้องเป็นไปตามข้อกำหนดของซัพพลายเออร์เรซิน อย่าคิดว่าความชื้นเป็นคำอธิบายของทุกปัญหาด้านเวลา หรือการฟื้นตัวที่ยอมรับได้พิสูจน์ให้เห็นว่าเรซินแห้งเพียงพอ ความสามารถในการแปรรูปและคุณภาพชิ้นส่วนขั้นสุดท้ายจำเป็นต้องมีการตรวจสอบแยกต่างหาก
ตรวจสอบความเร็วจริง แรงดันต้าน และอุณหภูมิหลอมเหลวพร้อมกัน
อ่าน RPM จริง ไม่ใช่แค่ค่าที่ตั้งไว้
หากคำสั่งไม่มีการเปลี่ยนแปลงแต่สกรูหมุนช้าลง ให้ตรวจสอบขีดจำกัดการทำงานของเครื่องจักรและลักษณะการทำงานของไดรฟ์ คำแนะนำทางเรขาคณิตไม่สามารถแก้ไขช่องว่างที่ไม่สามารถอธิบายได้ระหว่างความเร็วที่ร้องขอและความเร็วที่ส่ง บันทึกความเร็วจริงผ่านจังหวะการฟื้นตัว โดยเฉพาะอย่างยิ่งเมื่อเริ่มต้นการชะลอตัว
RPM ยังต้องการเส้นผ่านศูนย์กลางของสกรูจึงมีความหมายมาก ของเราช่วงสกรูฉีดขึ้นรูปมีเส้นผ่านศูนย์กลางตั้งแต่ 30 ถึง 170 มม. การถ่ายโอนการตั้งค่าความเร็วในการหมุนระหว่างเส้นผ่านศูนย์กลางต่างๆ จะเปลี่ยนความเร็วรอบนอกที่พื้นผิวสกรู
ความเร็วรอบนอก, m/s = π × เส้นผ่านศูนย์กลาง, มม. × RPM ۞ 60,000
ที่ 100 RPM สกรูขนาด 40 มม. มีความเร็วรอบข้างประมาณ 0.209 เมตร/วินาที สกรูขนาด 60 มม. มีความเร็วประมาณ 0.314 ม./วินาที สิ่งเหล่านี้เป็นตัวอย่างจากการคำนวณ ไม่ใช่การตั้งค่าที่แนะนำหรือการคำนวณโดยตรงของอัตราเฉือนหลอมเหลว
ใช้แนวทางการประมวลผลของเกรดเรซินจริงและขีดจำกัดของเครื่องจักรเพื่อตัดสินความเร็ว การเพิ่ม RPM จะมีประโยชน์ก็ต่อเมื่อเครื่องจักรสามารถส่งมอบได้และการหลอมเหลวที่เกิดขึ้นนั้นยังคงยอมรับได้
ค้นหาว่าเหตุใดจึงตั้งค่าแรงดันต้านไว้ที่จุดนั้น
แรงดันต้านจะต้านทานการถอยกลับของสกรูในระหว่างการคืนตัว และส่งผลต่อวิธีการขึ้นรูปพลาสติกของวัสดุ หากเพิ่มเพื่อแก้ไขข้อกังวลเกี่ยวกับการผสมหรือการสูบจ่าย การลดเพียงเพื่อปรับปรุงตัวจับเวลาอาจทำให้ปัญหาด้านคุณภาพนั้นกลับมาได้ ยืนยันว่าความดันที่แสดงเป็นความดันไฮดรอลิกหรือพลาสติกเฉพาะก่อนทำการเปรียบเทียบเครื่องจักร
คำแนะนำเรื่องแรงดันต้านแบบสากลไม่มีประโยชน์อย่างยิ่ง สำหรับ Vectra LCPCelanese ระบุแรงดันต้านขั้นต่ำ เฉพาะเจาะจง 5-15 บาร์และเตือนเกี่ยวกับความร้อนสูงเกินไปและความเสียหายของเส้นใยด้วยแรงกดที่มากเกินไป นั่นคือคำแนะนำสำหรับ Vectra ไม่ใช่การตั้งค่าเพื่อคัดลอกไปยังกระบวนการ PP, ABS หรือ PC
ตรวจสอบการหลอมก่อนที่จะยอมรับการตั้งค่าที่เร็วขึ้น
ค่าที่กำหนดของถังไม่ได้อธิบายสภาวะความร้อนของการหลอมเหลวได้ครบถ้วน ปฏิบัติตามขั้นตอนการวัดอุณหภูมิหลอมเหลวที่ได้รับอนุมัติ ตรวจสอบระบบทำความร้อนและเซ็นเซอร์ และเปรียบเทียบคุณภาพชิ้นส่วนหลังการเปลี่ยนแปลงที่ได้รับการควบคุม ระยะเวลาในการคืนสภาพที่สั้นลงโดยมีการเปลี่ยนสี วัสดุที่ไม่ละลาย หรือมีสภาพสม่ำเสมอน้อยลง ถือว่าการปรับไม่ประสบผลสำเร็จ
เปลี่ยนตัวแปรที่เกี่ยวข้องทีละตัวและปล่อยให้กระบวนการมีเสถียรภาพ ที่คำแนะนำในการแก้ไขปัญหา Vectraใช้วิธีการจัดฉากเดียวกันนี้ เก็บการทดลองใช้ไว้ในกรอบเวลาการทำงานที่ได้รับอนุมัติสำหรับวัสดุที่คุณใช้งานจริง
แยกส่วนการลำเลียงที่สึกหรอออกจากวงแหวนตรวจสอบการรั่ว
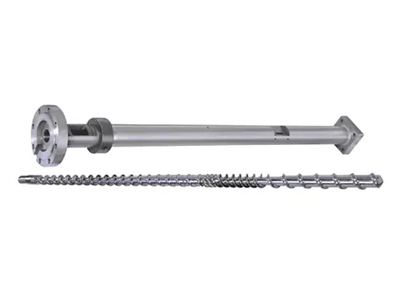
เมื่อสภาพการป้อนและการทำงานเทียบเคียงได้ แต่การคืนสภาพกลับแย่ลงเรื่อยๆ สภาพของสกรูและกระบอกควรได้รับการตรวจสอบ วัดเส้นผ่านศูนย์กลางภายนอกของเที่ยวบินและรูกระบอกสูบที่ตำแหน่งที่กำหนดเทียบกับแบบวาดหรือขีดจำกัดการตรวจสอบที่กำหนดไว้ ตรวจสอบความเสียหายของพื้นผิวและขนาด
ส่วนประกอบด้านหน้าแบบสกรูจำเป็นต้องได้รับการทดสอบที่แตกต่างออกไป ในระหว่างการพักฟื้น วาล์วกันไหลกลับช่วยให้ของเหลวไหลไปข้างหน้า ระหว่างฉีดควรปิดไม่ให้ไหลย้อนกลับ วาล์วที่รั่วอาจส่งผลต่อความสม่ำเสมอของช็อต แต่ไม่ได้หมายความว่าส่วนการทำให้เป็นพลาสติกของสกรูชำรุด


หากน้ำหนักของเบาะหรือช็อตเปลี่ยนแปลง ให้รวมการทดสอบวาล์วกันกลับของผู้ผลิตเครื่องจักรไว้ในการตรวจสอบด้วย ของเราคู่มือการเลือกปลายสกรูครอบคลุมขนาดแหวน ที่นั่ง และขนาดการผสมพันธุ์โดยละเอียดยิ่งขึ้น
เราจะไม่อนุญาตให้มีการเปลี่ยนสกรูและลำกล้องทั้งหมดโดยใช้ตัวจับเวลาที่ช้าเพียงอย่างเดียว ในทางกลับกัน สกรูใหม่ไม่ควรเข้าไปในกระบอกปืนที่สึกหรอโดยไม่ตรวจสอบความพอดีที่เกิดขึ้น ขอรายงานมิติที่ระบุตำแหน่งการวัดและขีดจำกัดการสึกหรอที่ใช้ในการบรรลุคำแนะนำ
เมื่อใดที่การออกแบบสกรูแบบอื่นจะเหมาะสม
การทบทวนการออกแบบจะมีประโยชน์เมื่อรูปทรงปัจจุบันไม่สามารถตอบสนองหน้าที่ที่ตั้งใจไว้ภายในสภาพการทำงานที่ยอมรับได้ ซึ่งอาจเป็นไปตามการเปลี่ยนแปลงของเรซิน ความต้องการฉีดที่มากขึ้น หรือระยะเวลาการกู้คืนที่สั้นลง แยกมันออกจากการฟื้นฟูกระบวนการที่ประสบความสำเร็จก่อนหน้านี้ซึ่งเสื่อมโทรมลง
กลุ่มผลิตภัณฑ์สกรูฉีดสองตระกูลของเราแสดงให้เห็นถึงตัวเลือกการออกแบบที่เกี่ยวข้อง:
| นันไฮยา ดีไซน์ | ส่วนการบีบอัด | เราจะใช้มันอย่างไรในการทบทวน |
|---|---|---|
| สกรูฉีดขึ้นรูปแบบค่อยเป็นค่อยไป | โดยทั่วไปคือ 40%-60% ของความยาวสกรูทั้งหมด ประมาณ 50% ในคำอธิบายผลิตภัณฑ์ | การลดความลึกของช่องสัญญาณลงทีละน้อยอีกต่อไปสำหรับหน้าที่ที่ต้องควบคุมการทำให้เป็นพลาสติก ประเมินพฤติกรรมของเรซิน ช็อต และความร้อนที่แน่นอน |
| สกรูฉีดขึ้นรูปกลายพันธุ์(การออกแบบการบีบอัดแบบฉับพลัน) | ประมาณ 5%-15% ของความยาวสกรูทั้งหมด | การเปลี่ยนแปลงที่สั้นลงพร้อมการลดความลึกของช่องสัญญาณที่คมชัดยิ่งขึ้น ประเมินหน้าที่การหลอมเหลวและความสม่ำเสมอทางความร้อนก่อนที่จะเลือกเพื่อจัดการกับข้อจำกัดด้านกำลังการผลิต |
การออกแบบทีละน้อยของเราครอบคลุมการใช้งานต่างๆ เช่น PS, PC และ ABS; กลุ่มผลิตภัณฑ์ที่มีการบีบอัดอย่างกะทันหันรวมถึงการใช้งานเช่น PE และ PP เส้นทางผลิตภัณฑ์เหล่านี้ช่วยเริ่มการสนทนา โดยไม่ได้ใช้แทนเกรดเรซินและการตรวจสอบเครื่องจักร โดยเฉพาะอย่างยิ่งกับสารตัวเติม การลับคม หรือข้อกำหนดด้านคุณภาพที่เป็นที่ต้องการ

การรักษาพื้นผิวช่วยแก้ไขการสึกหรอ ไม่ใช่คอป้อนอาหารอุดตัน
ผลิตภัณฑ์ทั้งสองตระกูลใช้เหล็กกล้า 38CrMoAlA ข้อกำหนดรายละเอียดผลิตภัณฑ์ประกอบด้วยตัวเลือกการรักษาต่อไปนี้ ซึ่งอยู่ในการอภิปรายเรื่องการเปลี่ยนทดแทนเมื่อการตรวจสอบระบุการสึกหรอ:
| คุณสมบัติ | มูลค่ารายละเอียดสินค้า | การสอบสวนหมายความว่าอย่างไร |
|---|---|---|
| ความแข็งของไนไตรดิ้ง | HV900-1100 | ระบุพื้นผิวที่ผ่านการบำบัดและข้อกำหนดในการตรวจสอบ |
| ความลึกของไนไตรดิ้ง | 0.5-0.8 มม | ระบุการรักษาที่เลือก อย่าสรุปอายุการใช้งานจากความลึกเพียงอย่างเดียว |
| ความแข็งของโลหะผสมนิกเกิล-ทังสเตน | เหล็กแผ่นรีดร้อน55-62 | ตรวจสอบโลหะผสมด้วยเรซิน ฟิลเลอร์ และรูปแบบการสึกหรอที่เกิดขึ้นจริง |
| ความลึกของชั้นโลหะผสม | 0.8-2.0 มม | กำหนดพื้นที่เสริมตามข้อกำหนดส่วนประกอบที่ตกลงกันไว้ |
ของเรารายละเอียดสินค้า สกรูแบบค่อยเป็นค่อยไปอธิบายการเสริมแรงบริเวณที่เปราะบางด้วยโลหะผสมนิกเกิล-ทังสเตน จากมุมมองของโรงงาน เราต้องการการป้องกันที่นำเสนอให้สอดคล้องกับการสึกหรอที่วัดได้ พื้นผิวที่มีราคาแพงกว่าไม่สามารถซ่อมแซมการป้อนที่ไม่เพียงพอหรือทำให้รูปทรงของสกรูเหมาะสมกับเรซินได้


เปลี่ยนการวินิจฉัยให้เป็นการดำเนินการเฉพาะ
เก็บคำแนะนำให้แคบที่สุดเท่าที่หลักฐานจะเอื้ออำนวย การหยุดชะงักของฟีดจำเป็นต้องแก้ไขระบบฟีด คำสั่งความเร็วที่เครื่องไม่สามารถรักษาการเรียกสำหรับการตรวจสอบเครื่องได้ การรั่วไหลของวาล์วที่ได้รับการยืนยันจำเป็นต้องมีการประเมินวาล์วและส่วนต่อประสาน การสึกหรอของสกรูหรือกระบอกที่วัดได้จะช่วยสนับสนุนการเปลี่ยนส่วนประกอบหรือการประเมินการตกแต่งใหม่ที่มีคุณสมบัติเหมาะสม
หากการประกอบอยู่ในสภาพที่ยอมรับได้ แต่หน้าที่การผลิตใหม่เกินความสามารถในการทำให้เป็นพลาสติกในทางปฏิบัติ ให้ส่งบทสรุปการออกแบบ นันไฮยะให้บริการออกแบบสกรู กลึง และเชื่อมสเปรย์โลหะผสมตามสั่ง ของเราอุปกรณ์การผลิตประกอบด้วยเครื่องกลึง CNC สำหรับชิ้นงานที่มีความยาวสูงสุด 6 เมตร และการตัดเฉือนแบบห้าแกนสำหรับการตัดเที่ยวบินที่ซับซ้อนและโครงสร้างหน้าแปลน

ส่งบันทึกที่อธิบายปัญหา
- ผู้ผลิตเครื่องจักรและรุ่น เส้นผ่านศูนย์กลางของสกรู แบบประกอบ และรายละเอียดปลายสกรูที่ติดตั้ง
- เกรดเรซิน การโหลดฟิลเลอร์ อัตราส่วนการบด และสภาพของอนุภาค
- เวลาฟื้นตัวตามรอบ, RPM จริงและตามคำสั่ง, แรงดันต้านพร้อมพื้นฐานแรงดัน และบันทึกโหลดหรือสัญญาณเตือน
- การตั้งค่าช็อต เบาะรองนั่ง น้ำหนักชิ้นส่วนและนักวิ่ง บันทึกอุณหภูมิ และช่วงพักฟื้นที่มีอยู่
- การเปลี่ยนแปลงที่ทดสอบแล้ว ผลกระทบต่อคุณภาพของชิ้นส่วน และรายงานการสึกหรอตามขนาด
สำหรับการทดสอบการใช้งาน ให้ตกลงเกี่ยวกับเรซิน ช็อต หน้าต่างการทำงาน และคุณภาพของชิ้นส่วนที่ยอมรับได้ จากนั้นเปรียบเทียบความสามารถในการทำซ้ำของการฟื้นตัวกับเวลารอบทั้งหมดตามจริง การทดสอบการทำให้เป็นพลาสติกแบบแยกเดี่ยวที่เร็วขึ้นนั้นไม่เพียงพอ หากแม่พิมพ์การผลิตยังคงรออยู่หรือชิ้นส่วนไม่ผ่านการตรวจสอบ

ต้องการข้อเสนอสกรูหรือกระบอกเพื่อยืนยันข้อจำกัดในการคืนสภาพหรือไม่
ส่งบันทึกการวาดและการปฏิบัติงานของ Nanhaiya รวมถึงสิ่งที่เปลี่ยนแปลงและสิ่งที่สายงานของคุณต้องบรรลุผล บอกเราว่าคุณกำลังฟื้นฟูหน้าที่เดิมหรือกำลังเตรียมข้อกำหนดด้านวัสดุหรือรอบการทำงานอื่น
ส่งรูปวาดและประมวลผลข้อมูลของคุณดูสกรูฉีดขึ้นรูปพูดคุยบน WhatsApp
Zhoushan Nanhaiya พลาสติกเครื่องจักร Co., Ltd.
อีเมล:info@nhyscrew.com
โทรศัพท์:+86-13505809643| มือถือ:+86-13587082002
Block C, หมายเลข 2 ส่วนตะวันตก, Xingzhou Avenue, Dinghai District, Zhoushan City, Zhejiang Province, China
ติดต่อนันหายยา
คำถามที่พบบ่อย
เวลาฟื้นตัวของสกรูฉีดขึ้นรูปปกติคือเท่าไร?
ไม่มีหมายเลขสากล เวลาในการคืนสภาพขึ้นอยู่กับเรซิน ความต้องการในการฉีด รูปทรงของสกรู ความสามารถของเครื่องจักร และการตั้งค่าการทำงาน เปรียบเทียบกับเวลาที่มีอยู่ในลำดับเครื่องจักรจริง และกับการทำงานอ้างอิงที่มั่นคงโดยใช้วัสดุและช็อตเดียวกัน
การกู้คืนสกรูที่เร็วกว่าจะทำให้รอบเวลาสั้นลงเสมอหรือไม่?
ไม่ จะทำให้รอบการทำงานสั้นลงเฉพาะเมื่อการกู้คืนที่ยังไม่เสร็จสิ้นทำให้การทำงานของเครื่องจักรในครั้งถัดไปที่ได้รับอนุญาตล่าช้าออกไปเท่านั้น หากการกู้คืนเสร็จสิ้นภายในหน้าต่างที่ทับซ้อนกันที่มีอยู่ การทำให้เร็วขึ้นอาจทำให้รอบเวลาทั้งหมดไม่เปลี่ยนแปลง
ทำไมสกรูถึงหมุนแต่กลับช้ามาก?
ตรวจสอบว่าเรซินเข้าถึงสกรูหรือไม่ แรงดันต้านมีการเปลี่ยนแปลงหรือไม่ และความเร็วของสกรูจริงตรงกับคำสั่งหรือไม่ การเชื่อมฟีด การบดซ้ำที่ไม่สอดคล้องกัน สภาพกระบวนการ และส่วนประกอบที่สึกหรอเป็นประเด็นที่สามารถตรวจสอบได้ การหมุนเพียงอย่างเดียวไม่ได้พิสูจน์ว่าสกรูสามารถลำเลียงวัสดุได้เพียงพอ
ฉันควรเพิ่ม RPM เพื่อแก้ไขการฟื้นตัวช้าหรือไม่
หลังจากที่ตรวจสอบการป้อน ความเร็วจริง แรงดันต้าน และขีดจำกัดการประมวลผลของเรซินแล้วเท่านั้น ตัดสินการเปลี่ยนแปลงตามคุณภาพหลอมละลาย อุณหภูมิหลอมเหลวจริง ความสามารถในการทำซ้ำ รวมถึงเวลาในการคืนสภาพ อย่าใช้ความเร็วมากขึ้นเพื่อปกปิดปัญหาการป้อนเข้าหรือการสึกหรอที่ยังไม่ได้รับการแก้ไข
แหวนตรวจสอบการรั่วพิสูจน์ว่าสกรูทั้งหมดสึกหรอหรือไม่?
ไม่ การซีลเช็คริงและการลำเลียงลำกล้องสกรูเป็นหน้าที่ที่แตกต่างกัน ตรวจสอบความแปรผันของกันกระแทกหรือน้ำหนักช็อตด้วยการทดสอบวาล์วของผู้ผลิตเครื่องจักร และใช้การตรวจสอบขนาดเพื่อสร้างการสึกหรอของสกรูและบาร์เรล
นันไฮยาต้องประเมินอะไรทดแทน?
ส่งรุ่นเครื่องจักร เส้นผ่านศูนย์กลางของสกรูและการวาดแบบ เกรดเรซินและตัวเติม รายละเอียดการบด บันทึกการคืนสภาพตามจริง การตั้งค่าความเร็วของสกรูและแรงดันต้าน บันทึกอุณหภูมิ และการวัดการสึกหรอใดๆ รวมรอบที่ต้องการและเกณฑ์คุณภาพชิ้นส่วนเพื่อให้การเปลี่ยนมีงานที่กำหนดไว้
ต่อด้วยคู่มือการเลือกกระบอกสกรูฉีดขึ้นรูปหรือตรวจสอบรายการตรวจสอบการเปลี่ยนปลายสกรูและแหวนตรวจสอบหากหลักฐานชี้ไปที่ชุดประกอบส่วนหน้า