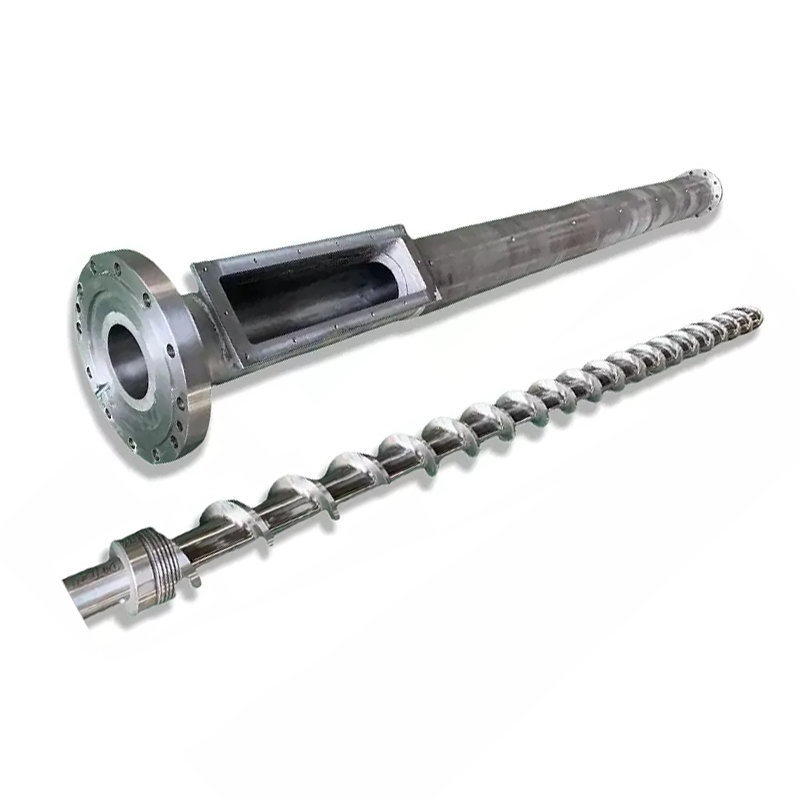
ชุดสกรูคู่มีช่องว่างในการทำงานมากกว่าหนึ่งช่อง หากต้องการตัดสินใจซ่อมแซมหรือเปลี่ยนทดแทน ให้ทำแผนผังสกรูแต่ละตัว กลีบกระบอกสูบแต่ละอัน ความสัมพันธ์ที่ประสานกัน และอินเทอร์เฟซของเครื่องจักรภายใต้การอ้างอิงที่มีการควบคุมเพียงตัวเดียว
วัดการสึกหรอของสกรูคู่และบาร์เรลแบบขนานเป็นระบบที่ตรงกัน บันทึกสกรูทั้งสองตัวที่สถานีตามแนวแกนที่ระบุชื่อ กลีบทั้งสองของรูรูปที่แปดในทิศทางที่กำหนด ระยะห่างจากสกรูถึงสกรู ระยะห่างจากศูนย์กลาง การวางเฟส และพอดีตามแนวแกน เปรียบเทียบแผนที่กับภาพวาดที่ได้รับอนุมัติ อาการต่างๆ อาจกระตุ้นให้เกิดการตรวจสอบ แต่การวัดจะตัดสินว่าจะเปลี่ยนสกรู กระบอกปืน หรือทั้งชุด

สกรูคู่ขนานไม่มีระยะห่างสากลหนึ่งช่อง
สำหรับสกรูเดี่ยวทั่วไป ระยะห่างเส้นผ่านศูนย์กลางมักแสดงเป็นเส้นผ่านศูนย์กลางภายในของลำกล้องลบด้วยเส้นผ่านศูนย์กลางด้านนอกของระยะทะลุของสกรู การกวาดล้างแนวรัศมีคือครึ่งหนึ่งของความแตกต่างนั้น ของเราคู่มือการวัดการสึกหรอของสกรูเดี่ยวอธิบายว่าทำไมสถานีตามแนวแกนและคำจำกัดความยังคงต้องตรงกัน
ความสัมพันธ์เส้นผ่านศูนย์กลางเฉพาะที่ = ขนาดลำกล้องที่สอดคล้องกันลบด้วยเส้นผ่านศูนย์กลางภายนอกของสกรูที่สอดคล้องกัน
ความสัมพันธ์แนวรัศมีเฉพาะที่ = ความสัมพันธ์ของเส้นผ่าศูนย์เฉพาะที่หารด้วย 2
เลขคณิตนี้ไม่ได้อธิบายรูปทรงที่สมบูรณ์ของชุดสกรูคู่ที่เชื่อมต่อกัน
สกรูคู่ขนานจะเพิ่มสกรูตัวที่สอง บริเวณที่เชื่อมต่อกัน ระยะห่างจากศูนย์กลาง และความสัมพันธ์เชิงมุมตามเวลาที่กำหนด โดยปกติกระบอกปืนจะมีรูปทรงเลขแปดแทนที่จะเป็นรูกลมเดียว การสึกหรออาจแตกต่างกันในกลีบด้านซ้ายและขวาและด้านตรงข้ามของเที่ยวบิน
ไฟล์การวัดจึงควรแยกความสัมพันธ์อย่างน้อยห้ารายการ:
- โปรไฟล์ภายนอกของสกรูแต่ละตัวกับกลีบกระบอกที่สอดคล้องกัน
- ระยะห่างระหว่างสกรูต่อสกรูผ่านบริเวณที่เชื่อมต่อกัน
- ระยะกึ่งกลางและตำแหน่งของกลีบลำกล้องทั้งสอง
- ระยะการหมุน ความถนัดมือ และลักษณะเฉพาะของสกรูซ้ายหรือขวา
- ระยะหลบตามแนวแกน หน้ายื่น ตัวเว้นระยะ และตำแหน่งปลายที่เกี่ยวข้อง
มุมมองโรงงานของเรา:ผู้ซื้อที่ขอ "ระยะห่าง 0.3 มม." โดยไม่ระบุชื่อพื้นผิวไม่ได้ให้ข้อกำหนดในการดำเนินการแก่เรา เราถามว่าตัวเลขนั้นเป็นค่าเส้นผ่านศูนย์กลาง รัศมี ระหว่างการบิน ด้านข้าง ส่วนปลาย หรือระยะห่างตามแนวแกน โดยจะวัดที่ไหนและอยู่ในสภาพใด การเดาตรงนี้สามารถสร้างหน้าสัมผัสที่เป็นโลหะหรือปล่อยให้ชุดใหม่หลวมได้


รักษาลักษณะการประกอบก่อนที่จะดึงสกรู
การวัดจะสูญเสียค่าหากสกรูซ้ายและขวาปะปนกัน หรือการอ้างอิงเฟสหายไประหว่างการถอด ก่อนที่จะคลายชุดประกอบ ให้ถ่ายรูปปลายไดรฟ์และปลายปลด ทำเครื่องหมายทิศทางการดูที่ใช้อธิบายการหมุน จากนั้นติดป้ายกำกับทั้งสกรู เพลา สเปเซอร์ และเครื่องหมายบอกเวลา
บันทึกว่าเครื่องใช้หรือไม่สกรูหมุนร่วมหรือสกรูหมุนทวน. บันทึกด้วยว่าสกรูเป็นแบบชิ้นเดียวหรือประกอบจากส่วนประกอบต่างๆ อย่าถือว่าสกรูสองตัวที่มีขนาดภายนอกใกล้เคียงกันใช้เข็ม ร่องฟัน ลำดับ หรือจังหวะเดียวกัน
ใช้คำแนะนำในการถอดของผู้ผลิตเครื่องจักรและรักษาคุณสมบัติการล็อคและการกำหนดเวลาทั้งหมดไว้ หากไม่สามารถหมุนคู่ได้ตามขั้นตอนที่ได้รับอนุมัติหลังจากประกอบกลับเข้าไปใหม่ ให้หยุด การใช้แรงบิดของไดรฟ์เพื่อเอาชนะสัญญาณรบกวนที่ไม่รู้จักสามารถเปลี่ยนข้อผิดพลาดในการระบุให้กลายเป็นความเสียหายได้

สร้างระบบพิกัดเดียวสำหรับทั้งสกรูและกลีบทั้งสอง
ทำความสะอาดส่วนประกอบโดยไม่ต้องขจัดหลักฐานการขีดข่วน การสูญเสียการเคลือบ หรือรูพรุน ปล่อยให้ชิ้นส่วนมีอุณหภูมิการตรวจสอบที่มั่นคง กำหนดจุดศูนย์ที่ปลายที่กำหนดชื่อไว้ และทำเครื่องหมายสถานีตามแนวแกนที่สามารถทำซ้ำได้บนคู่สกรูและกระบอก
เพิ่มสถานีก่อนและหลังการเปลี่ยนแปลงรูปทรง ช่องป้อนและช่องระบายอากาศ บริเวณผสม และส่วนปลายของการสร้างแรงดัน ในแต่ละสถานี ให้ระบุสกรูซ้าย สกรูขวา กลีบซ้าย และกลีบขวา บันทึกทิศทางเชิงมุมหลายๆ ทิศทางเมื่อวิธีการอนุญาต เนื่องจากเส้นผ่านศูนย์กลางเดียวสามารถซ่อนรูปวงรีหรือการสึกหรอด้านเดียวได้
| สนาม | วิธีการระบุมัน | มันเผยให้เห็นอะไร. |
|---|---|---|
| สถานีแกน | ระยะห่างจากข้อมูลการป้อนหรือการปล่อยที่กำหนดไว้ | โดยที่การสึกหรอจะกระจุกตัวตามส่วนกระบวนการ |
| เอกลักษณ์ของสกรู | ซ้ายหรือขวา โดยระบุจุดสิ้นสุดการรับชม | การสึกหรอของเที่ยวบินที่ไม่สมมาตรและความสมบูรณ์ของคู่ |
| โปรไฟล์สกรู | ค่า OD ค่ารูต ส่วนปลาย หรือด้านข้างด้วยวิธีและตำแหน่งเชิงมุม | การสูญเสียโลหะบนพื้นผิวการทำงาน |
| กลีบบาร์เรล | กลีบซ้ายหรือขวา ทิศทาง และระนาบการวัด | การขยาย การตกไข่ และการชะล้างเฉพาะที่ |
| ความสัมพันธ์ระหว่างกัน | ชื่อพื้นผิว ตำแหน่งเชิงมุม เงื่อนไขการกำหนดเฟส และวิธีการ | ความเสี่ยงของช่องว่างมากเกินไปหรือการรบกวนทางกล |
| สภาพพื้นผิว | ภาพถ่ายหมายเลขผูกติดกับแผนที่สถานี | การให้คะแนน รูพรุน การสูญเสียการเคลือบ การสะสมตัว และรอยสัมผัส |
| ค่าอ้างอิง | แบบที่ได้รับการอนุมัติ รายงานชิ้นส่วนใหม่ หรือพื้นฐานการออกแบบที่ตกลงกัน | รูปทรงมีการเปลี่ยนแปลงไปมากเพียงใด |
วิธีการวินิจฉัยลำกล้องที่เผยแพร่โดย Coperionกำหนดให้ถังต้องสะอาดและเย็น จากนั้นจึงใช้การวัดขนาดรูเจาะและการตรวจสอบวิดีโอความละเอียดสูงสำหรับ ZSK และ STS บางขนาด เครื่องจักรและเครื่องมือตรวจสอบของคุณอาจแตกต่างกัน แต่แนวทางดังกล่าวแสดงให้เห็นว่าเหตุใดหลักฐานเชิงมิติและภาพจึงรวมอยู่ในรายงานเดียวกัน
อย่าคิดค้นการแก้ปัญหาโดยการบวกตำแหน่งทศนิยมนอกเหนือจากเครื่องมือและวิธีการ บันทึกเครื่องมือ สถานะการสอบเทียบ สภาวะการสนับสนุน อุณหภูมิการตรวจสอบ และบันทึกผู้ปฏิบัติงานหรือการตรวจสอบ แผนที่ที่ทำซ้ำได้และมีความไม่แน่นอนอย่างแท้จริงมีประโยชน์มากกว่าสเปรดชีตที่น่าประทับใจซึ่งสร้างจากจุดที่คลุมเครือ



มีชุดสกรูคู่ที่ถอดออกพร้อมสำหรับการตรวจสอบแล้วหรือยัง?ส่งแบบประกอบ การระบุด้านซ้ายและขวา แผนที่สถานี ภาพถ่าย และประวัติการดำเนินงาน เราสามารถพูดคุยถึงสิ่งที่ต้องเก็บรักษาไว้และพื้นที่ใดที่ต้องวัดผลอย่างใกล้ชิด
ส่งแผนที่การสึกหรอดูผลิตภัณฑ์สกรูคู่ขนานใช้พฤติกรรมของสายการผลิตเพื่อเลือกสถานที่ตรวจสอบ ไม่ใช่เพื่อแจ้งความล้มเหลว
เอาต์พุตที่ตกลงมาด้วยความเร็วสกรูเท่าเดิม แรงดันไม่คงที่ น้ำหนักที่เปลี่ยนแปลง การกระจายตัวไม่ดี วัสดุไม่ละลาย และข้อบกพร่องของผลิตภัณฑ์ที่เกิดซ้ำสามารถพิสูจน์การตรวจสอบได้ นอกจากนี้ยังอาจมาจากการป้อน การผสมสูตร เครื่องทำความร้อน เซ็นเซอร์ การระบายอากาศ แม่พิมพ์จำกัด หรือปัญหาของไดรฟ์
บันทึกพื้นฐานการปฏิบัติงานก่อนที่จะเปลี่ยนแปลงการตั้งค่าหลายรายการพร้อมกัน บันทึกอัตราการป้อนจริง ความเร็วของสกรู การระบุโหลดหรือแรงบิด ความดัน การตั้งค่าโซน อุณหภูมิหลอมละลายที่วัดได้ หากมี และการตรวจสอบผลิตภัณฑ์สำเร็จรูป เปรียบเทียบสูตรเดียวกันและการตั้งค่าดาวน์สตรีม
Japan Steel Works ตั้งข้อสังเกตว่าส่วนประกอบสกรูคู่ที่สึกหรอสามารถลดปริมาณงานและการกระจายตัว และอาจส่งผลให้เพลาสกรูหรือกระปุกเกียร์เสียหายร้ายแรง นั่นเป็นเหตุผลที่ดีในการตรวจสอบตั้งแต่เนิ่นๆ แต่อาการยังคงต้องเชื่อมโยงกับสภาพร่างกายในเครื่องของคุณ
หากสายการผลิตกลับมาเป็นปกติหลังจากแก้ไขการปรับเทียบตัวป้อนหรือช่องระบายอากาศที่ถูกบล็อก เราจะไม่ขายการสึกหรอเพื่อเป็นการวินิจฉัย หากกระบวนการยังคงไม่เสถียรและแผนที่การวัดแสดงการกวาดล้างในพื้นที่ที่ตรงกัน กรณีการเปลี่ยนจะแข็งแกร่งกว่ามาก เป้าหมายคือการแก้ปัญหาการผลิต ไม่ใช่เพื่อให้ได้คำสั่งซื้อชุดที่ใหญ่ที่สุด
| รูปแบบที่สังเกตได้ | การตรวจสอบกระบวนการก่อนการลงโทษ | หลักฐานทางกายภาพที่จะแสวงหา |
|---|---|---|
| เอาท์พุตตกลงด้วยความเร็วไม่เปลี่ยนแปลง | ความแม่นยำในการป้อน ความหนาแน่นรวม สูตร และข้อจำกัดของแม่พิมพ์ | การขยายรูเจาะเฉพาะที่ การสึกหรอของเที่ยวบิน และการเปลี่ยนแปลงระยะห่าง |
| แรงดันหรือโหลดไม่เสถียร | การให้อาหาร การควบคุมอุณหภูมิ การระบายอากาศ และข้อจำกัดด้านปลายน้ำ | การสึกหรอด้านซ้าย/ขวาไม่สม่ำเสมอ คราบสกปรก ความเสียหาย หรือรอยสัมผัส |
| การกระจายตัวหรือคุณภาพการหลอมละลายลดลง | ล็อตวัสดุ การเติมสารเติมแต่ง รูปแบบการผสม และประวัติอุณหภูมิ | สึกหรอที่พื้นผิวผสมที่ต้องการหรือองค์ประกอบที่ติดตั้งไม่ถูกต้อง |
| เสียงโลหะหรือแรงบิดเพิ่มขึ้นกะทันหัน | หยุดตามขั้นตอนของเครื่อง และตรวจสอบไดรฟ์และการจัดตำแหน่ง | รอยสัมผัสใหม่ ชิ้นส่วนงอ เฟสผิดพลาด หรือมีสิ่งแปลกปลอม |
| การสึกหรอซ้ำอย่างรวดเร็วหลังการเปลี่ยน | การปนเปื้อนของวัสดุ การจัดตำแหน่ง การประกอบ ขีดจำกัดการทำงาน และการเลือกพื้นผิว | ตำแหน่งและทิศทางของความเสียหายซ้ำ |
ตัดสินใจว่าจะแทนที่อะไรจากรายงานที่ตรงกัน
การเปลี่ยนเฉพาะสกรูอย่างเดียวจะสมเหตุสมผลเมื่อกลีบลำกล้องทั้งสองยังคงอยู่ในรูปทรงที่ได้รับอนุมัติ ความสัมพันธ์ระหว่างศูนย์กลางนั้นดี และเข้าใจสาเหตุของการสึกหรอ การเปลี่ยนเฉพาะกระบอกปืนสามารถทำได้เมื่อคู่สกรูยังคงยอมรับได้และเข้ากันได้กับรูปทรงของรูที่ได้รับการซ่อมแซมแล้ว
เปลี่ยนชุดที่ตรงกันเมื่อทั้งสองด้านสึกหรอ รูปทรงอ้างอิงไม่แน่นอน หรือส่วนประกอบใหม่จะยังคงวิ่งชนกับชิ้นส่วนที่เสียหาย หากรูปแบบการสึกหรอชี้ไปที่การไม่ตรงแนว ข้อผิดพลาดของขั้นตอน หรือวัสดุแปลกปลอม ให้ลบสาเหตุนั้นออกก่อนที่จะติดตั้งชิ้นส่วนใหม่
| สภาพที่วัด | ขอบเขตที่น่าจะประเมินได้ | การป้องกันที่จำเป็น |
|---|---|---|
| สกรูคู่สึกหรอ; ทั้งสองกลีบอยู่ในขอบเขตที่ได้รับอนุมัติ | ซ่อมแซมหรือเปลี่ยนสกรู | ยืนยันรูปทรงที่สร้างขึ้นใหม่หรือใหม่กับกระบอกปืนที่เก็บไว้ |
| กลีบบาร์เรลสึกหรอ; สกรูภายในขีดจำกัดที่ได้รับอนุมัติ | การซ่อมแซมหรือเปลี่ยนถังที่ผ่านการรับรอง | ตรวจสอบความเข้ากันได้กับทั้งสกรูที่ยึดไว้และระยะห่างจากศูนย์กลาง |
| สึกหรอทั้งสกรูและกระบอกปืน | การเปลี่ยนสกรูและกระบอกที่ตรงกัน | อนุมัติชุดเขียนแบบควบคุมและแผนการตรวจสอบหนึ่งชุด |
| การให้คะแนนแบบแปลเป็นภาษาท้องถิ่นหรือการสัมผัสด้านเดียว | ทำให้เกิดการตรวจสอบก่อนการเลือกส่วนประกอบ | ตรวจสอบการจัดตำแหน่ง ตลับลูกปืน เพลา เฟส และการปนเปื้อน |
| เรขาคณิตยอมรับได้แต่หน้าที่เปลี่ยนไป | การทบทวนกระบวนการและเรขาคณิต | กำหนดวัสดุใหม่ ผลผลิต ขีดจำกัดของเครื่องจักร และการยอมรับผลิตภัณฑ์ |
อย่าใช้ตัวคูณอินเทอร์เน็ตทั่วไปเป็นขีดจำกัดการแทนที่อัตโนมัติ เส้นผ่านศูนย์กลาง ประเภทของสกรู การออกแบบเครื่องจักร วัสดุ และความทนทานต่อผลิตภัณฑ์ล้วนมีความสำคัญ เกณฑ์การบริการของผู้ผลิตเครื่องจักรและการเขียนแบบต้นฉบับควรควบคุมการตัดสินใจ
สำหรับอาการที่กว้างขึ้นและทางเลือกในการซ่อม โปรดดูของเราคู่มือการสึกหรอและการเปลี่ยนกระบอกสกรู. หน้าเฉพาะคู่นี้จะเพิ่มข้อมูลด้านซ้าย/ขวา กลีบ กึ่งกลาง และเฟส ซึ่งการตรวจสอบรูเดียวแบบทั่วไปไม่ครอบคลุมถึง
ใช้ตำแหน่งการสึกหรอเพื่อระบุพื้นผิว
นันหายยาผลิตภัณฑ์สกรูคู่ขนานรวมถึงการใช้งาน PVC, PE, PP, ยาง, พลาสติก, การผสมและการเป็นเม็ด หน้าที่วัสดุจะแตกต่างกันไปในแต่ละช่วง ใยแก้ว สารตัวเติมแร่ เม็ดสี สิ่งปนเปื้อนรีไซเคิล และองค์ประกอบที่มีฤทธิ์กัดกร่อน ควรระบุตามเกรดและปริมาณการโหลด
หน้าผลิตภัณฑ์แบบหมุนร่วมและหมุนสวนทางของเราแสดงรายการค่าอ้างอิงหลักที่เหมือนกัน: 38CrMoAlA, ความแข็งในการอบชุบด้วยความร้อน HB260 ถึง 320, ความแข็งของไนไตรด์ที่ HV950 ถึง 1000, ความลึกของไนไตรด์ 0.50 ถึง 0.70 มม. และความเปราะบางของไนไตรด์ระดับ 1 หรือต่ำกว่า นอกจากนี้ ยังมีรายการ Ra0.4 และความตรงของสกรู 0.015 มม.
มูลค่าผลิตภัณฑ์ที่มีอยู่ยังรวมถึงความแข็งของโครเมียม HV 950 หรือสูงกว่าที่ความหนา 0.05 ถึง 0.10 มม. และความแข็งของโลหะคู่ HRC60 ถึง 65 ที่ความลึก 2.0 ถึง 3.0 มม. HV และ HRC ใช้สเกลที่แตกต่างกัน ดังนั้นตัวเลขที่พิมพ์มากที่สุดจึงไม่สามารถระบุตัวเลือกที่ดีกว่าได้
| ค้นหาจากแผนที่การสึกหรอ | สิ่งที่ต้องกำหนดในข้อกำหนดใหม่ | สิ่งที่ไม่ควรถือว่า |
|---|---|---|
| เคล็ดลับการบินสูญเสียวัสดุในโซนกระบวนการที่เต็มไป | ตำแหน่งการบินที่ได้รับการป้องกัน การรักษาหรือโลหะผสม ความลึกของชั้น และรูปทรงสุดท้าย | ทุกโซนต้องการการอัพเกรดเหมือนกัน |
| กลีบกระบอกหนึ่งสึกหรอมากกว่าอีกกลีบหนึ่ง | แผนที่กลีบ การตรวจสอบการจัดตำแหน่งและกึ่งกลาง จากนั้นการป้องกันลำกล้อง | วัสดุที่แข็งกว่าเพียงอย่างเดียวจะแก้ไขการวางแนวที่ไม่ตรงได้ |
| หลุมหรือการสูญเสียพื้นผิว | เคมีของวัสดุ ประวัติการทำความสะอาด โซนที่ได้รับผลกระทบ และระบบพื้นผิวที่เข้ากันได้ | ความเสียหายที่พื้นผิวทั้งหมดคือการสึกหรอแบบเสียดสี |
| รอยสัมผัสซ้ำบนใบหน้าเดียว | การตรวจสอบเฟส ความตรง เพลา แบริ่ง และการประกอบ | โปรไฟล์สกรูเป็นสาเหตุเดียว |
| สวมใส่เครื่องแบบหลังจากบริการที่มั่นคงมายาวนาน | รูปทรงดั้งเดิม การเปลี่ยนแปลงที่วัดได้ และช่วงเวลาการบำรุงรักษาที่ต้องการ | จำเป็นต้องมีการออกแบบใหม่โดยอัตโนมัติ |
Battenfeld-cincinnati แนะนำให้วัดการสึกหรอปีละครั้งหรือหลังจาก 6,000 ชั่วโมงการทำงานในคำแนะนำการบริการสำหรับเครื่องอัดรีดแบบเดี่ยว ทรงกรวย แฝดคู่ขนาน และเครื่องอัดรีดดาวเคราะห์ ถือว่าสิ่งนั้นเป็นข้อมูลอ้างอิงในการวางแผนของซัพพลายเออร์รายหนึ่ง สายการผลิตที่ใช้สารตัวเติมที่รุนแรงหรือมีแนวโน้มการสึกหรออย่างรวดเร็วอาจต้องใช้ช่วงเวลาที่แตกต่างกัน


เปลี่ยนไฟล์การตรวจสอบให้เป็นคำสั่งซื้อที่ผลิตได้
แพคเกจใบเสนอราคาควรประกอบด้วยผู้ผลิตเครื่องจักรและรุ่น แบบที่ได้รับการอนุมัติ การกำหนดวัสดุ บันทึกการปฏิบัติงาน และแผนที่การสึกหรอ ระบุว่าคุณต้องการการเปลี่ยนทดแทน การประเมินการซ่อมแซม หรือการเปลี่ยนแปลงรูปทรงเรขาคณิตหรือไม่ หากประสิทธิภาพต้องปรับปรุง ให้ระบุเป้าหมายที่วัดได้และข้อจำกัดของเครื่องจักร
การควบคุมการวาดมีความสำคัญพอๆ กับขนาดที่กำหนด นันหายยาหน้าอุปกรณ์การผลิตแสดงรายการความแม่นยำในการเจาะและการกัดด้วย CNC ที่ 0.02 มม. เครื่องกลึง CNC สำหรับชิ้นงานสูงถึง 6 เมตร และการตัดเฉือนแบบห้าแกนสำหรับการบินที่ไม่ปกติและหน้าแปลนพิเศษ ความสามารถเหล่านั้นยังคงต้องมีการเขียนแบบและแผนการตรวจสอบที่ชัดเจน
เราจะตั้งคำถามกับแบบร่างเมื่อช่องว่างที่ระบุขัดแย้งกับตัวอย่างที่สึกหรอ หรือเมื่อข้อมูลด้านซ้ายและขวาหายไป นั่นเป็นส่วนหนึ่งของความรับผิดชอบในการผลิต การแก้ไขภาพวาดที่ลงนามแล้วมีราคาถูกกว่าการค้นพบข้อขัดแย้งในการติดตั้ง


ต้องการขอบเขตการเปลี่ยนก่อนที่คุณจะขอราคาหรือไม่ส่งรายงานชิ้นส่วนเก่าและปัญหาการทำงานก่อน เราสามารถช่วยแยกคำถามในการวาดภาพ หลักฐานการสวมใส่ และการเลือกวัสดุได้ก่อนที่จะเริ่มการเปรียบเทียบเชิงพาณิชย์
ขอรับการตรวจสอบทดแทนเปิดหน้าสอบถามข้อมูลตรวจสอบความพอดีก่อน จากนั้นจึงตรวจสอบการผลิต
การตรวจสอบที่เข้ามาควรยืนยันเอกลักษณ์ของชิ้นส่วน การแก้ไขแบบร่าง ฉลากด้านซ้ายและขวา เอกสารวัสดุ ขนาดที่ระบุ และพื้นผิวที่ได้รับการป้องกันก่อนการติดตั้ง เก็บบันทึกการจัดส่งและการตรวจสอบโดยเชื่อมโยงกับรหัสประจำส่วนประกอบหรือคู่ที่ใช้ในโรงงานของคุณ
ปฏิบัติตามขั้นตอนการประกอบ การจัดตำแหน่ง การหล่อลื่น การทำความร้อน และการสตาร์ทเครื่องของผู้ผลิตเครื่องอัดรีด ยืนยันการเคลื่อนไหวอย่างอิสระที่จำเป็นของทั้งคู่โดยวิธีการที่ได้รับอนุมัติเท่านั้น อย่าใช้ไดรฟ์เพื่อบังคับตำแหน่งที่แน่นโดยไม่ทราบสาเหตุ
คอมมิชชันกับวัสดุที่ตกลงกัน การจัดฟีด และแม่พิมพ์ บันทึกเอาต์พุต ความเร็วของสกรู การระบุโหลดหรือแรงบิด ความดัน พฤติกรรมอุณหภูมิ สภาพช่องระบายอากาศ และคุณภาพของผลิตภัณฑ์สำเร็จรูป เปรียบเทียบกับเงื่อนไขการยอมรับ ไม่ใช่กับการหมุนที่ไม่มีโหลดสั้นๆ หรือเรซินที่ง่ายกว่า

ขอให้ Nanhaiya ตรวจสอบไฟล์การสึกหรอของสกรูคู่ของคุณ
ส่งแบบเครื่องจักร การระบุสกรูด้านซ้ายและขวา มุมมองการหมุน ข้อมูลการวางขั้นตอน ระยะห่างจากศูนย์กลาง แผนที่การสึกหรอ สูตรวัสดุ และบันทึกการปฏิบัติงาน บอกเราว่าอาการใดที่กระตุ้นให้เกิดการตรวจสอบ และลำดับความสำคัญของคุณคือการคืนสภาพ อายุการใช้งานที่ยาวนานขึ้น หรือหน้าที่กระบวนการใหม่
ภาพวาดและการวัดทางอีเมลพูดคุยบน WhatsAppดูผลิตภัณฑ์สกรูคู่ขนาน
Zhoushan Nanhaiya พลาสติกเครื่องจักร Co., Ltd.
สินค้า:กระบอกสกรูคู่ขนานหมุนร่วม | กระบอกสกรูคู่ขนานหมุนทวน | กระบอกสกรูคู่ขนาน PVC | สกรูคู่ขนานยางและพลาสติก
อีเมล:info@nhyscrew.com
โทรศัพท์:+86-13505809643| มือถือ:+86-13587082002
Block C, หมายเลข 2 ส่วนตะวันตก, Xingzhou Avenue, Dinghai District, Zhoushan City, Zhejiang Province, China
ข้อมูลการบริการ | อุปกรณ์การผลิต | ประวัติบริษัท | ติดต่อเรา
คำถามที่พบบ่อย
ระยะห่างจากกระบอกสกรูคู่ขนานคืออะไร?
มันเป็นชุดของความสัมพันธ์ทางเรขาคณิต ไม่ใช่ช่องว่างสากลเพียงช่องเดียว ข้อมูลจำเพาะที่มีประโยชน์จะแยกระยะห่างของสกรูแต่ละตัวไปยังกลีบกระบอก ระยะห่างจากสกรูถึงสกรูผ่านบริเวณที่เชื่อมต่อกัน ระยะห่างจากศูนย์กลาง เฟส และระยะห่างตามแนวแกนที่เกี่ยวข้อง การเขียนแบบด้วยเครื่องจักรที่ได้รับอนุมัติจะกำหนดค่าเป้าหมายและวิธีการวัด
ฉันสามารถคำนวณระยะห่างของสกรูคู่เป็น ID ของลำกล้องลบด้วย OD ของสกรูได้หรือไม่
การลบดังกล่าวสามารถอธิบายความสัมพันธ์ของเส้นผ่านศูนย์กลางเฉพาะเมื่อค่าทั้งสองอ้างอิงถึงตำแหน่งที่สอดคล้องกันและรูปทรงของรูเจาะที่กำหนดไว้เท่านั้น ไม่ได้อธิบายถึงระยะห่างระหว่างสกรูต่อสกรู การแทรกระหว่างกัน เฟสซิง ระยะกึ่งกลาง หรือรูเลขแปดที่อยู่นอกวงกลม อย่าใช้เป็นค่าการยอมรับสกรูคู่เพียงค่าเดียว
ฉันควรวัดตำแหน่งบนสกรูคู่และลำกล้องกี่ตำแหน่ง
ไม่มีการนับสากล สร้างสถานีตามแนวแกนให้เพียงพอเพื่อครอบคลุมการป้อน การหลอมหรือการบีบอัด การผสม การระบายอากาศ และการสร้างแรงดัน จากนั้นเพิ่มสถานีรอบๆ ความเสียหายที่มองเห็นได้หรือการเปลี่ยนแปลงทางเรขาคณิต ใช้ชื่อสเตชั่นเดียวกันบนสกรูทั้งสองตัวและกลีบลำกล้องทั้งสองข้าง
สิ่งที่ควรบันทึกก่อนถอดสกรูคู่ขนาน
บันทึกตำแหน่งซ้ายและขวาที่ติดตั้ง การหมุนเมื่อมองจากปลายที่ระบุชื่อ ความถนัด เครื่องหมายกำหนดเวลาหรือเฟส การเชื่อมต่อเพลา ตัวเว้นระยะ และลำดับแนวแกน ถ่ายภาพส่วนขับเคลื่อนและส่วนระบายออก ติดป้ายกำกับทุกส่วน และคงขั้นตอนการถอดของผู้ผลิตเครื่องจักรไว้
ฉันสามารถเปลี่ยนเฉพาะสกรูคู่และเก็บกระบอกเก่าไว้ได้หรือไม่
ใช่ เมื่อกระบอกสูบเจาะ ความสัมพันธ์ระหว่างศูนย์กลางและสภาพพื้นผิวยังคงอยู่ภายในขีดจำกัดที่ได้รับอนุมัติ และเข้าใจสาเหตุของการสึกหรอของสกรู หากกระบอกปืนขยายใหญ่ขึ้น เป็นรูปวงรี มีรอยบาก หรือไม่ตรงแนว สกรูใหม่เพียงอย่างเดียวอาจทำให้มีระยะห่างมากเกินไปหรือไม่สม่ำเสมอ ตัดสินใจตามรายงานการวัดที่ตรงกัน
ควรวัดการสึกหรอของกระบอกสกรูคู่ขนานบ่อยแค่ไหน?
กำหนดช่วงเวลาจากแผนการบำรุงรักษาของผู้ผลิตเครื่องจักร ความเข้มงวดของวัสดุ ชั่วโมงการทำงาน และแนวโน้มการสึกหรอของสายการผลิต Battenfeld-cincinnati เผยแพร่เวลาทำการหนึ่งปีหรือ 6,000 ชั่วโมงเป็นคำแนะนำในการให้บริการ แต่นั่นเป็นข้อมูลอ้างอิงในการวางแผนมากกว่าขีดจำกัดการเปลี่ยนทดแทนสากล
Nanhaiya เผยแพร่ช่องว่างการทำงานมาตรฐานหนึ่งรายการสำหรับสกรูคู่ขนานทุกตัวหรือไม่?
ไม่มีค่าระยะห่างในการทำงานเพียงค่าเดียวที่ครอบคลุมช่วงทั้งหมด นันไฮยะเผยแพร่คุณค่าผลิตภัณฑ์สำหรับวัสดุ การรักษาความร้อน ความแข็งของพื้นผิว ความลึกของชั้น ความหยาบ และความตรงของสกรู ช่องว่างในการทำงานยังคงต้องมีการกำหนดไว้ในแบบที่ได้รับการอนุมัติสำหรับเครื่องจักรและคู่สกรูเฉพาะ
ฉันควรส่งอะไรเพื่อขอใบเสนอราคากระบอกสกรูคู่ขนานทดแทน
ส่งผู้ผลิตเครื่องจักรและรุ่น, แบบร่างที่ได้รับอนุมัติ, การระบุสกรูด้านซ้ายและขวา, มุมมองการหมุน, ระยะห่างจากศูนย์กลาง, รายละเอียดการเชื่อมต่อและหน้าแปลน, สูตรวัสดุ, บันทึกผลลัพธ์และการทำงาน, แผนที่การสึกหรอตามแนวแกน, ภาพถ่ายพื้นผิว, ประวัติความล้มเหลว และเอกสารการตรวจสอบที่จำเป็น
สำหรับการเลือกระบบและหลักการทำงาน โปรดดำเนินการต่อในบทความของเราคู่มือเครื่องอัดรีดสกรูคู่ขนานหรือกว้างขึ้นคู่มือการเลือกเครื่องอัดรีดแบบสกรูคู่.