สกรูดาวเคราะห์ไม่ใช่คำตอบที่ดีเยี่ยมสำหรับสูตรที่ซับซ้อนทุกสูตร จะเข้ามาแทนที่เมื่อปัญหาที่แท้จริงคือการผสมการผสม การถ่ายเทความร้อน และการกำจัดแก๊สเข้าด้วยกัน โดยไม่ทำให้วัสดุมีประวัติความร้อนมากเกินกว่าที่จะทนได้


ตอบด่วน
เลือกสกรูดาวเคราะห์เมื่อสูตรต้องการการผสมแบบกระจายที่ดีเยี่ยม พื้นที่ถ่ายเทความร้อนกว้าง การเช็ดตัวเอง หรือการกำจัดก๊าซแบบเป็นขั้นตอน โดยเฉพาะอย่างยิ่งกับ PVC ที่ไวต่อความร้อน สารประกอบที่มีการเติมสูง อีลาสโตเมอร์ กาว และวัสดุคอมโพสิต
ใช้สกรูเพียงตัวเดียวเมื่อกระบวนการมีเสถียรภาพ และส่วนใหญ่ต้องการการหลอม การลำเลียง และแรงดันที่ประหยัด เลือกสกรูคู่แบบหมุนร่วมเมื่อการผสมความเร็วสูง การป้อนด้านข้างแบบยืดหยุ่น หรืองานกระจายตัวที่แรงกว่าเป็นสิ่งสำคัญอันดับแรก หากแม่พิมพ์ต้องการแรงดันมากกว่าที่ส่วนของดาวเคราะห์สามารถให้ได้ ให้วางแผนระยะแรงดันปลายน้ำก่อนสั่งซื้อ
ขั้นแรก ตรวจสอบให้แน่ใจว่าทุกคนหมายถึงสกรูดาวเคราะห์ดวงเดียวกัน
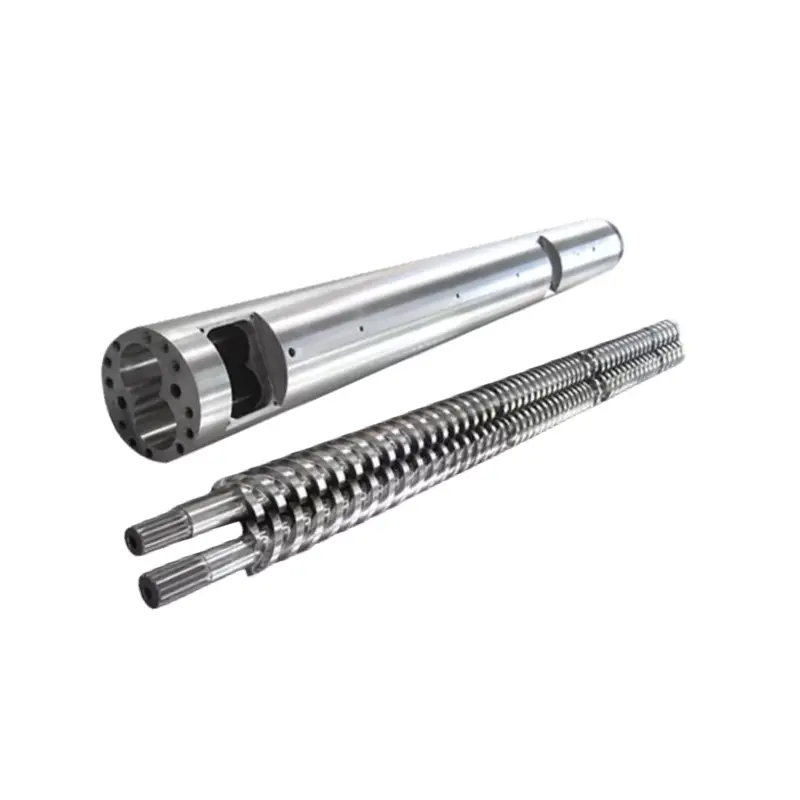
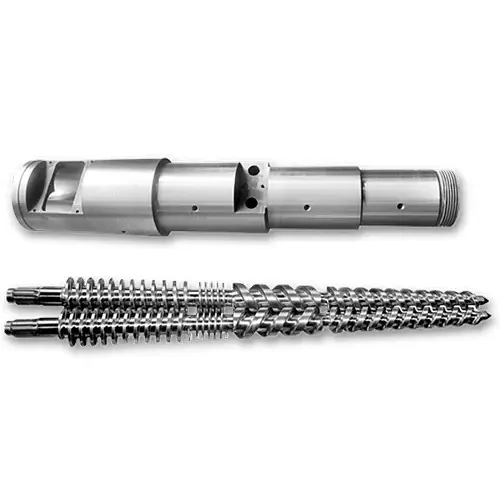
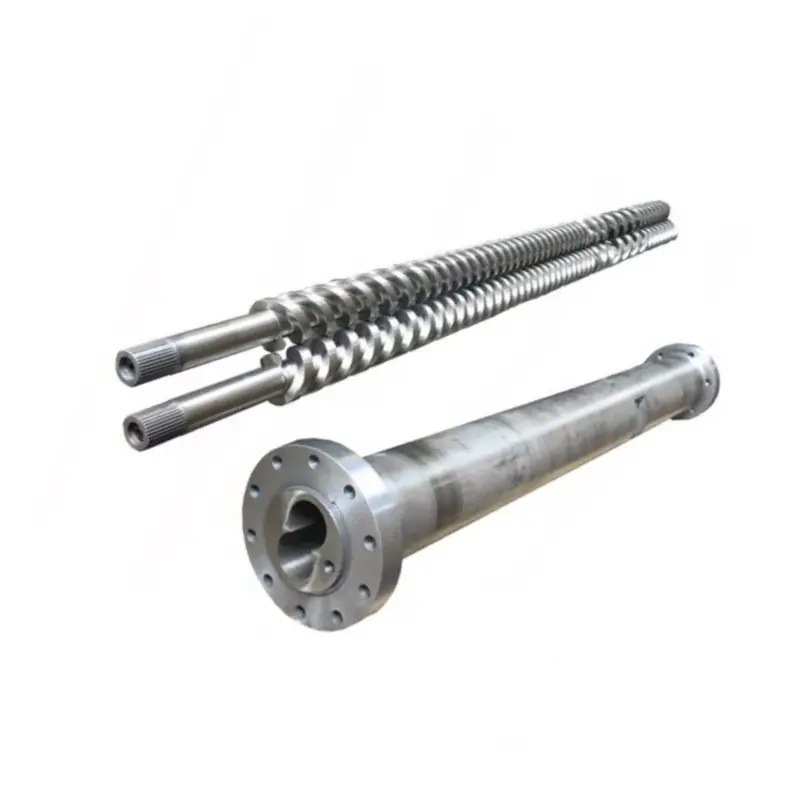
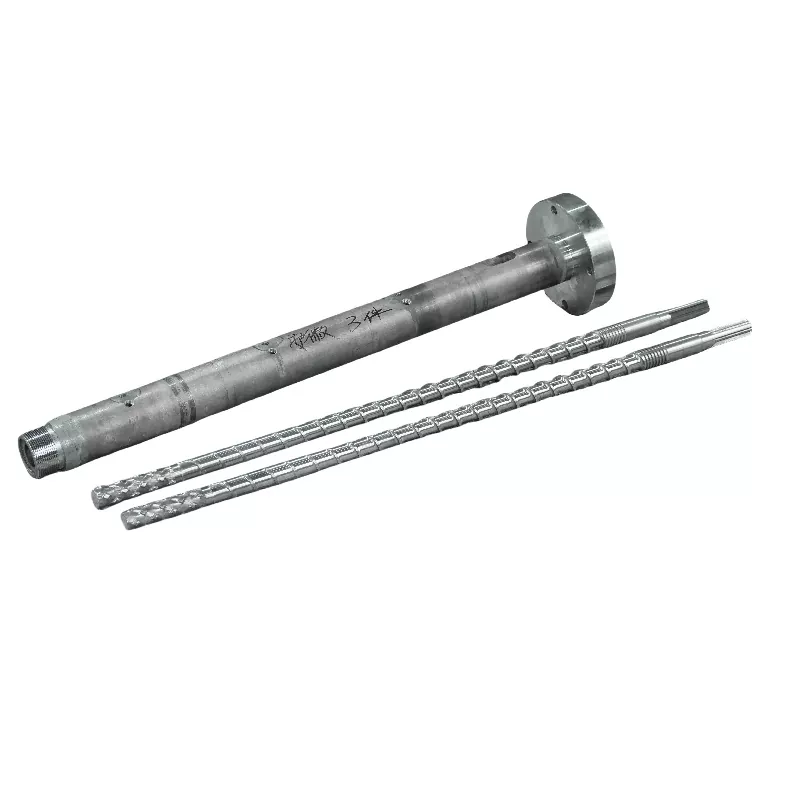
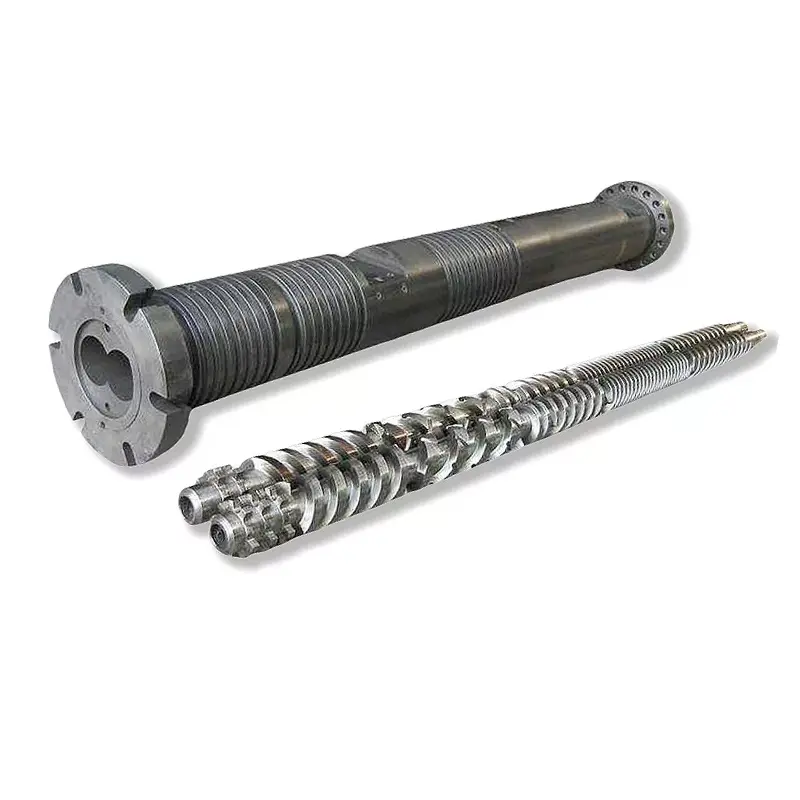
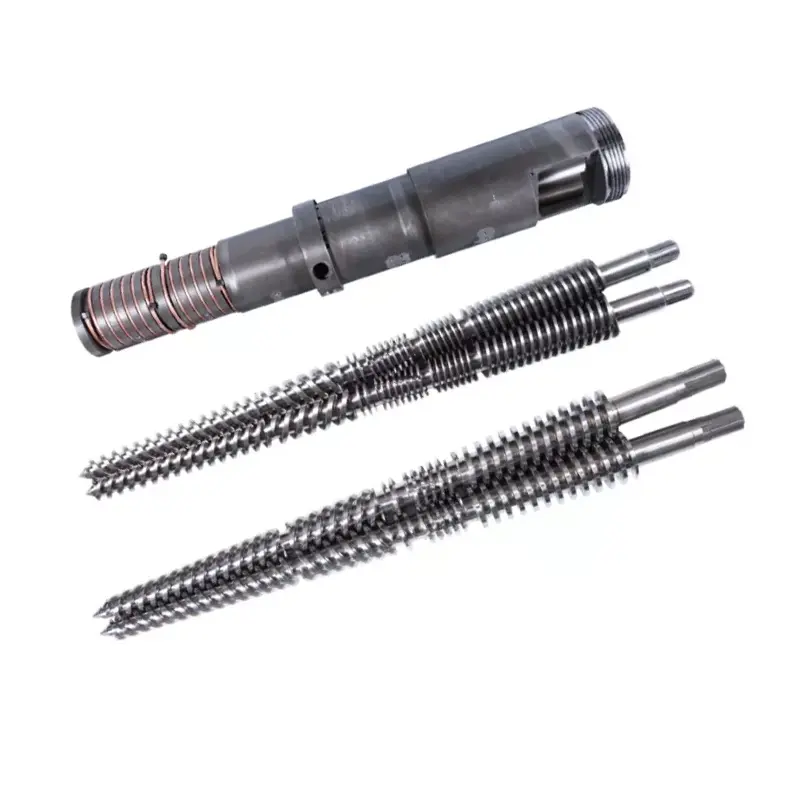
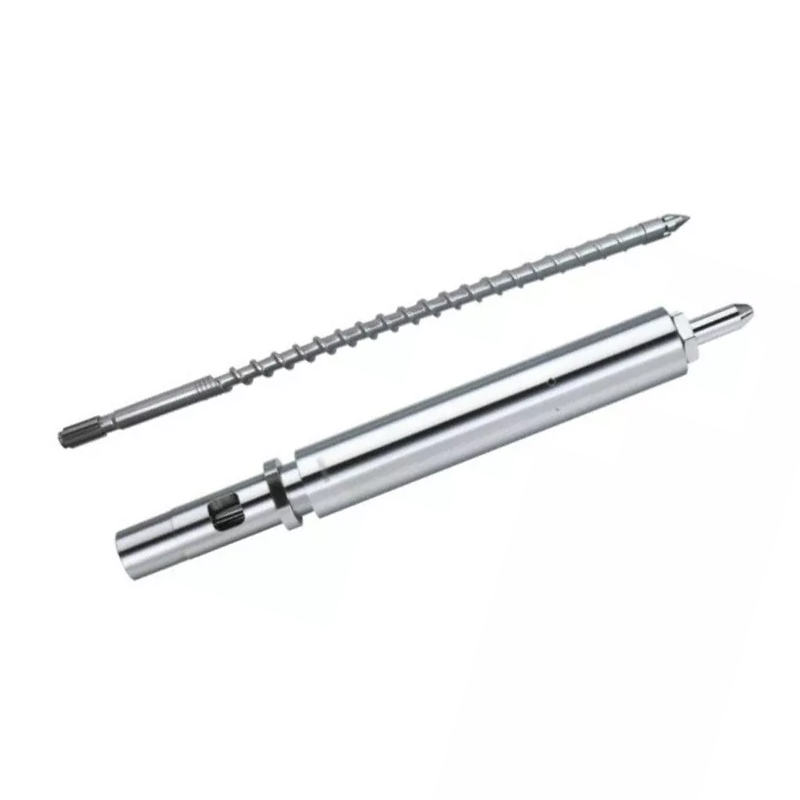
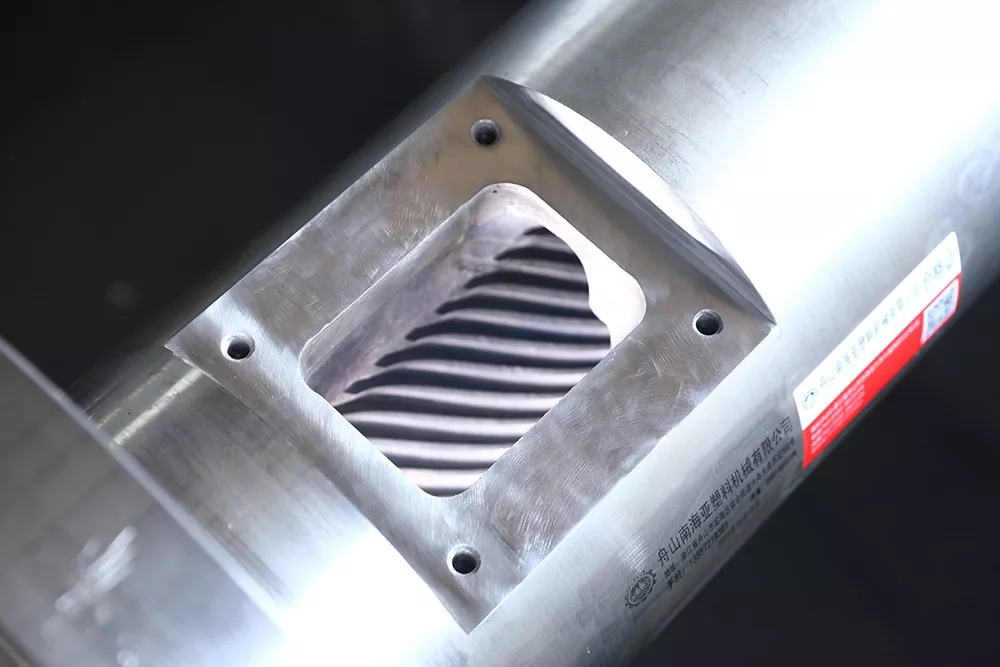
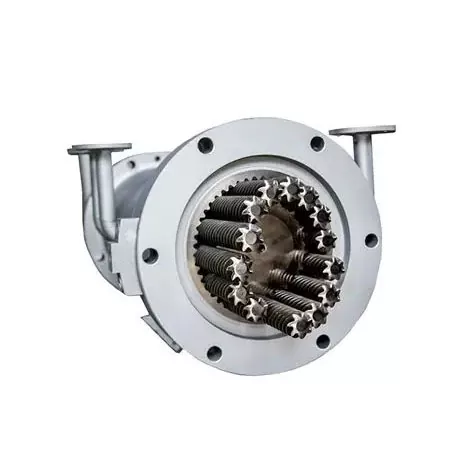
ในคู่มือนี้ สกรูดาวเคราะห์หมายถึงระบบการทำให้เป็นพลาสติกหรือที่เรียกว่าเครื่องอัดรีดลูกกลิ้งดาวเคราะห์ ไม่ใช่แอคชูเอเตอร์แบบสกรูดาวเคราะห์ที่ใช้สำหรับการเคลื่อนที่เชิงเส้น หน่วยประมวลผลโพลีเมอร์ประกอบด้วยสกรูตัวกลาง สกรูดาวเคราะห์ขนาดเล็กหลายตัว และกระบอกที่มีฟันภายใน
Nanhaiya สร้างส่วนดาวเคราะห์มาตรฐานด้วยสกรูดาวเคราะห์ 6 ถึง 18 ตัว ขึ้นอยู่กับเส้นผ่านศูนย์กลางของส่วน ระยะห่างของฟันโดยทั่วไปคือ 0.2 ถึง 0.4 มม. วัสดุจะผ่านช่องว่างระหว่างสกรูกลาง สกรูดาวเคราะห์ และกระบอกฟันซ้ำๆ
มุมมองโรงงานของเรา:ผู้ซื้อไม่ควรส่งคำถามที่ระบุว่า "สกรูดาวเคราะห์" เท่านั้น ระบุว่าคุณต้องการชิ้นส่วนพลาสติกครบชุด สกรูตัวกลาง สกรูดาวเคราะห์ กระบอกฟันเฟือง แหวนกระจาย หรือโมดูลสำหรับเปลี่ยน ชิ้นส่วนเหล่านี้ทำงานเป็นชุดเรขาคณิต
เหตุใดรูปทรงเรขาคณิตจึงเปลี่ยนงานการผสม
สกรูดาวเคราะห์หมุนรอบสกรูตัวกลางภายในกระบอกฟันภายใน วัสดุถูกแบ่งซ้ำๆ ยืดออกเป็นชั้นบางๆ และรวมตัวใหม่ในขณะที่เคลื่อนที่ไปข้างหน้า สิ่งนี้จะสร้างหน้าสัมผัสพื้นผิวจำนวนมากสำหรับการผสมและการแลกเปลี่ยนความร้อน
รีวิวในปี 2024 ในเอ็กซ์เพรสจดหมายโพลีเมอร์อธิบายการดำเนินการเหมือนการกลิ้งและการรีด และเชื่อมโยงพื้นที่สัมผัสขนาดใหญ่กับการผสมแบบกระจาย การควบคุมอุณหภูมิ และการทำให้ระเหย การจำลองการไหลในปี 2021 พบว่ารูปทรงของสปินเดิลเปลี่ยนแปลงการผสมแบบกระจายและแบบกระจาย โดยการไหลแบบขยายและการเปลี่ยนแปลงประเภทการไหลบ่อยครั้งจะช่วยอธิบายผลลัพธ์ได้
นันไฮยะสามารถแบ่งส่วนของดาวเคราะห์ออกเป็นสองขั้นโดยมีวงแหวนกระจายอยู่ระหว่างพวกมัน วงแหวนจะเพิ่มแรงดันต้านเฉพาะที่ เพิ่มแรงเฉือน กระตุ้นให้เกิดการหลอมละลายเร็วขึ้น และรองรับการผสมและการไล่ก๊าซ นี่เป็นองค์ประกอบของกระบวนการ ไม่ใช่การตกแต่ง ดังนั้นตำแหน่งจึงอยู่ในการออกแบบโครงการ


เปรียบเทียบหน้าที่ของกระบวนการ ไม่ใช่จำนวนสกรู
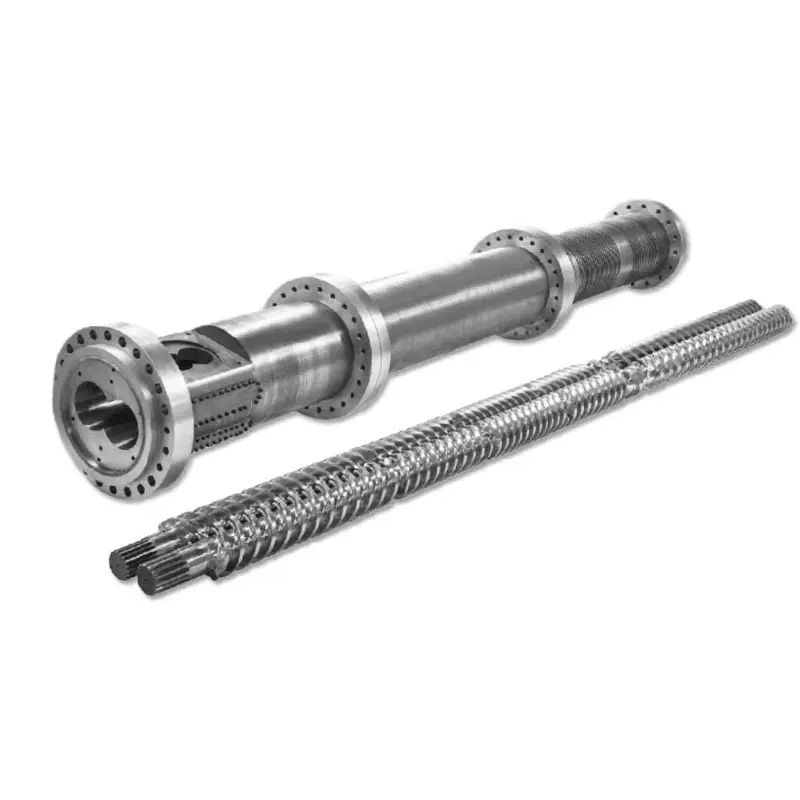
ระบบเดี่ยว ระบบคู่ และดาวเคราะห์สามารถหลอมและลำเลียงโพลีเมอร์ได้ทั้งหมด แต่ไม่ได้กระจายงานในลักษณะเดียวกัน การเปรียบเทียบที่มีประโยชน์เริ่มต้นด้วยการกำหนดสูตร กลไกการผสมที่จำเป็น หน้าต่างอุณหภูมิ ปริมาณการระบายอากาศ และแรงดันหลังส่วนการผสม
| ปัจจัยในการตัดสินใจ | สกรูเดี่ยว | สกรูคู่หมุนร่วม | สกรูดาวเคราะห์ |
|---|---|---|---|
| จุดเริ่มต้นที่ดีที่สุด | วัสดุที่เป็นที่รู้จักและมีเสถียรภาพโดยมีหน้าที่หลักในการหลอมและการลำเลียง | ผสมผสานกับการป้อนแบบยืดหยุ่นและองค์ประกอบการผสมแบบโมดูลาร์ | ไวต่อความร้อน ผสมแน่นมาก หรือผสมยาก ซึ่งต้องการพื้นที่สัมผัสกว้าง |
| การผสมแบบกระจาย | จำกัดเว้นแต่จะเพิ่มเครื่องผสม | ดีและกำหนดค่าได้ | ยอดเยี่ยมผ่านการแบ่งซ้ำและการเคลื่อนไหวแบบกลิ้ง |
| การผสมแบบกระจายตัว | ขึ้นอยู่กับรูปทรงเรขาคณิตและมักมีข้อจำกัด | แข็งแกร่งด้วยองค์ประกอบการนวดและการผสมที่เหมาะสม | ปานกลางถึงแข็งแกร่งขึ้นอยู่กับการออกแบบสปินเดิลและวงแหวนกระจาย |
| การควบคุมความร้อน | ระบบเรียบง่าย พื้นที่แลกเปลี่ยนเล็กลง | ดีแต่สามารถเพิ่มความร้อนเชิงกลได้อย่างมาก | พื้นที่ผิวขนาดใหญ่รองรับการแลกเปลี่ยนความร้อนอย่างใกล้ชิด |
| การไล่แก๊ส | ใช้ได้แต่มีความยืดหยุ่นน้อย | มีช่องระบายอากาศและช่องสุญญากาศได้ดี | ดีเยี่ยมเมื่อออกแบบชั้นบางและขั้นตอนการระบายอากาศเข้าด้วยกัน |
| การทำงานด้วยความเร็วสูง | เหมาะสำหรับงานอัดขึ้นรูปที่เหมาะสม | มักเป็นทางเลือกที่แข็งแกร่งที่สุด | โดยปกติแล้วจะไม่เลือกความเร็วสกรูสูงสุด |
| การสร้างแรงดัน | ดี | เป็นที่ยอมรับและขึ้นอยู่กับการออกแบบ | มักต้องการโซลูชันแรงดันดาวน์สตรีมแยกต่างหาก |
| ทำความสะอาดและเช็ด | สามารถกักเก็บวัสดุในบริเวณที่มีการไหลต่ำได้ | เช็ดตัวเองด้วยการออกแบบที่สอดประสานกันอย่างถูกต้อง | การล้างข้อมูลตนเองอย่างแข็งแกร่งผ่านการสู้รบของดาวเคราะห์ |
| ความซับซ้อนทางกล | ต่ำสุด | สูงกว่า | สูงสุดด้วยส่วนประกอบการผสมพันธุ์ที่แม่นยำหลายรายการ |
มุมมองโรงงานของเรา:ไม่ต้องจ่ายค่าส่วนดาวเคราะห์เมื่อได้รับการออกแบบมาอย่างดีสกรูตัวเดียวมีผลผลิตและคุณภาพอยู่แล้ว อย่าเลือกดาวเคราะห์เมื่อความต้องการที่แท้จริงคือการผสมความเร็วสูงและการป้อนด้านข้างที่ยืดหยุ่นสกรูคู่ขนานจัดการได้ดีขึ้น อัปเกรดเมื่อสูตรมีขีดจำกัดกระบวนการเฉพาะเท่านั้น
โดยที่สกรูดาวเคราะห์ได้รับต้นทุน
Nanhaiya กำหนดเป้าหมายกลุ่มการใช้งานที่มีความต้องการสูงสามกลุ่ม ได้แก่ สารประกอบที่มีสารตัวเติมสูง อีลาสโตเมอร์ และพลาสติกที่มีความยืดหยุ่น และการผสมหรือเป็นเม็ดที่เติมผงพิเศษ ระบบตัดเฉือนดาวเคราะห์ 3 มิติรองรับ PP ที่มีแคลเซียมคาร์บอเนตอย่างน้อย 60%, PA ที่มีเส้นใยแก้วอย่างน้อย 40% และ TPU และ TPE ที่มีความหนืดสูง
กลุ่มผลิตภัณฑ์เดียวกันช่วยลดเวลาในการทำให้เป็นพลาสติกลง 30% ถึง 50% เมื่อเทียบกับระบบสกรูเดี่ยวแบบดั้งเดิม สำหรับการใช้งานที่มีการเติมสูง ค่าเบี่ยงเบนความต้านทานแรงดึงเป้าหมายอยู่ที่หรือต่ำกว่า 5% สำหรับวัสดุที่เติมผงชนิดพิเศษ การกระจายตัวเป้าหมายอยู่ที่หรือสูงกว่า 90%
สารประกอบที่มีสารตัวเติมสูง
งานทั่วไปประกอบด้วยพื้นผิวพื้น PP ที่มีแคลเซียมคาร์บอเนต 50% ถึง 70% และโครงสร้างยานยนต์ PA ที่มีเส้นใยแก้ว 30% ถึง 50%
ซื้อเพื่อ:การแบ่งตัวหลอมละลายที่มีสารตัวเติมซ้ำหลายครั้ง การควบคุมอุณหภูมิ และคุณสมบัติที่สม่ำเสมอ
วัสดุยืดหยุ่นที่ไวต่อความร้อน
งานทั่วไปประกอบด้วยของเล่น TPR แถบปิดผนึก TPE และท่อ PVC ยืดหยุ่นที่มีพลาสติไซเซอร์อย่างน้อย 30%
ซื้อเพื่อ:การผสมและการแลกเปลี่ยนความร้อนในขณะที่ควบคุมเวลาที่อยู่อาศัยและการระเหย
ระบบผงพิเศษ
งานทั่วไปประกอบด้วยสารประกอบนำไฟฟ้า PE ที่เติมทองแดง และสารประกอบต้านทานการสึกหรอของ PC ที่เติมอลูมินา
ซื้อเพื่อ:การกระจายผง การควบคุมการจับกลุ่ม และการกำจัดก๊าซตามแผน

ตัวเลขเหล่านี้กำหนดขอบเขตการใช้งานของนันไฮยา ข้อมูลจำเพาะในการซื้อยังคงต้องการเกรดเรซินที่แน่นอน รูปแบบของอนุภาคตัวเติม บรรจุภัณฑ์เสริม ความชื้น วิธีการป้อน เพดานอุณหภูมิ และการทดสอบการยอมรับสำหรับผลิตภัณฑ์ของผู้ซื้อ
โดยที่ดาวเคราะห์เป็นทางเลือกที่ผิด
ระบบดาวเคราะห์มีส่วนประกอบที่ผสมพันธุ์มากกว่า และต้องมีรูปทรงของฟัน ระยะห่าง และการรักษาความร้อนที่แม่นยำ ราคาซื้อและค่าบำรุงรักษาอาจเกินทางเลือกแบบสกรูเดี่ยวและคู่ การทบทวนในปี 2024 ยังระบุถึงความเร็วของสกรูและการสร้างแรงดันที่สูงเป็นจุดอ่อนที่เกี่ยวข้องกัน
แรงกดดันมีความสำคัญเนื่องจากส่วนผสมและแม่พิมพ์ทำหน้าที่ต่างกัน ส่วนดาวเคราะห์อาจเตรียมการหลอมได้ดี แต่ยังต้องใช้สกรูเดี่ยวหรือปั๊มเกียร์แบบดาวน์สตรีมเพื่อรักษาแรงดันให้คงที่ที่แม่พิมพ์ที่มีข้อจำกัด การตัดสินใจดังกล่าวส่งผลต่อโหลดของมอเตอร์ การควบคุม เวลาพัก และโครงร่างไลน์
เลือกระบบอื่นเมื่อ:สูตรละลายง่ายและเส้นมีคุณภาพอยู่แล้ว กรณีธุรกิจขึ้นอยู่กับต้นทุนเริ่มต้นที่ต่ำที่สุดเป็นหลัก กระบวนการนี้ต้องการการผสมความเร็วสูงเชิงรุก การให้อาหารด้านข้างครอบงำสูตร หรือแรงดันแม่พิมพ์ต้องมาจากขั้นตอนการทำให้เป็นพลาสติกแบบเดียวกัน
สเกลยังเปลี่ยนคำตอบ การศึกษาขยายขนาดเชิงทดลองในปี 2023 พบว่ารูปทรง ความหนืดของวัสดุ ปริมาณงาน และความเร็วการลำเลียงทำให้อุณหภูมิหลอมเหลว ความดัน และเวลาคงตัวเปลี่ยนแปลงไป การทดลองขนาดเล็กที่ประสบความสำเร็จไม่สามารถถ่ายโอนตามอัตราส่วนเส้นผ่านศูนย์กลางเพียงอย่างเดียวได้
สกรูดาวเคราะห์มาตรฐานหรือกลายพันธุ์?
ที่สกรูดาวเคราะห์มาตรฐานแยกการป้อนที่เสถียรออกจากการผสมของดาวเคราะห์ด้วยชั้นฉนวนกันความร้อน เส้นทางการไหลที่มีประสิทธิภาพช่วยลดพื้นที่นิ่งและสนับสนุนการทำความสะอาดระหว่างการเปลี่ยนแบทช์หรือวัสดุ ใช้สำหรับ PVC แบบแข็ง กึ่งแข็ง และอ่อน รวมถึง ABS, TPO, TPU และโพลีเอทิลีนแบบเติม
ที่สกรูดาวเคราะห์กลายพันธุ์สามารถเปลี่ยนการจัดเรียงสกรูหรือโปรไฟล์ฟันรอบหน้าที่เฉพาะได้ การระบายความร้อนแบบบังคับป้อนช่วยป้องกันไม่ให้วัสดุที่ไวต่อความร้อนไหม้ที่อุปกรณ์ป้อน สามารถเปิดหรือปิดช่องระบายอากาศเฉพาะและฝาปิดผนึกเกลียวภายในได้ตามความต้องการของกระบวนการ
| สภาพโครงการ | การออกแบบมาตรฐาน | การออกแบบที่กลายพันธุ์ |
|---|---|---|
| ผลิตภัณฑ์ PVC, ABS, TPO, TPU หรือ PE ที่เป็นที่รู้จักหลากหลายประเภท | จุดเริ่มต้นที่แข็งแกร่ง | ใช้เฉพาะเมื่อการจัดเรียงมาตรฐานไม่เป็นไปตามขีดจำกัดที่กำหนดไว้เท่านั้น |
| ฟีดที่ไวต่อความร้อนเริ่มติดหรือเสื่อมสภาพก่อนส่วนการผสม | ตรวจสอบการแยกฟีดและการทำความเย็น | การระบายความร้อนแบบบังคับป้อนสามารถบูรณาการรอบหน้าที่ได้ |
| การกำจัดความชื้นหรือสารระเหยเป็นข้อกำหนดด้านคุณภาพหลัก | ส่วนที่จัดฉากและวงแหวนกระจายสามารถรองรับการไล่แก๊สได้ | ท่อไอเสียและการปิดผนึกโดยเฉพาะช่วยให้ปรับแต่งได้มากขึ้น |
| กาว, ซิลิโคน, สารประกอบเคเบิล, WPC หรือคอมโพสิตที่ผิดปกติ | เป็นไปได้หลังจากการตรวจสอบสูตร | เส้นทางที่ดีกว่าเมื่อต้องเปลี่ยนโปรไฟล์ฟัน เวลาพัก หรือช่องระบายอากาศ |
| มีการเปลี่ยนสินค้าบ่อยครั้ง | ช่องที่มีความคล่องตัวและการทำความสะอาดตัวเองมีประโยชน์ | คุณสมบัติพิเศษไม่ควรสร้างความซับซ้อนในการทำความสะอาดโดยไม่จำเป็น |
การก่อสร้างและการดำเนินงานของ Nanhaiya
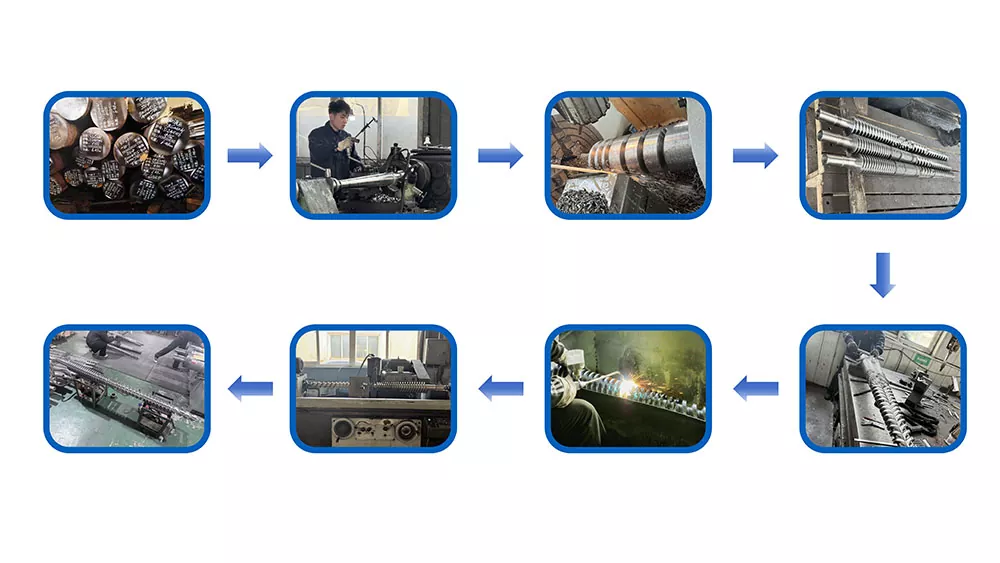
Nanhaiya ผลิตสกรูตัวกลาง สกรูดาวเคราะห์ และกระบอกฟันจากเหล็ก 38CrMoAlA ไปจนถึง GB/T 3077 สกรูหลักได้รับการชุบไนไตรด์สองเท่า สกรูที่ขับเคลื่อนจะใช้การชุบแข็งร่วมกับไนไตรดิ้ง และช่องจ่ายไฟจะถูกชุบด้วยไฟฟ้าเพื่อป้องกันการกัดกร่อน
| รายการ | ข้อมูลผลิตภัณฑ์นันไฮยา |
|---|---|
| สกรูดาวเคราะห์ต่อส่วน | 6 ถึง 18 เป็นสัดส่วนกับเส้นผ่านศูนย์กลางส่วนของดาวเคราะห์ |
| การกวาดล้างฟันโดยทั่วไป | 0.2 ถึง 0.4 มม |
| ความเร็วของสกรูหลัก | 3 ถึง 60 รอบ/นาที ในกลุ่มผลิตภัณฑ์ NHY-SW ที่เผยแพร่ |
| ขับเคลื่อนพลัง | 119 ถึง 250 กิโลวัตต์ในตารางรุ่นที่เผยแพร่ |
| ความต้องการน้ำมันถ่ายเทความร้อน | 400 ถึง 600 dm3 ในตารางโมเดลที่เผยแพร่ |
| ผลผลิตแผ่นโปร่งใส PVC สูงสุด | 500 ถึง 1,800 กก./ชม. ตามตารางรุ่นที่เผยแพร่ |
| ผลผลิตแผ่นแข็งสี PVC สูงสุด | 700 ถึง 2,000 กก./ชม. ตามตารางรุ่นที่เผยแพร่ |
| ผลผลิตฟิล์มอ่อน PVC สูงสุด | 900 ถึง 2,400 กก./ชม. ตามตารางรุ่นที่เผยแพร่ |
| ชุบแข็ง | HB260-290 |
| ความแข็งและความลึกของไนไตรดิ้ง | HV900-1100; 0.5 ถึง 0.8 มม |
| ความเปราะบางของไนไตรดิ้ง | เกรด 1 หรือต่ำกว่า |
| ความหยาบและความตรงของพื้นผิว | Ra0.4; 0.015 มม |
| ความแข็งและความลึกของโลหะผสม | เหล็กแผ่นรีดร้อน55-62; 0.8 ถึง 2.0 มม |
ช่วงเหล่านี้ช่วยกำหนดกลุ่มผลิตภัณฑ์ ผลลัพธ์สุดท้ายขึ้นอยู่กับรุ่นที่เลือก สูตร การป้อน การระบายอากาศ ระบบควบคุมอุณหภูมิ หน้าที่แรงดันปลายน้ำ และข้อมูลจำเพาะของผลิตภัณฑ์

นันหายยาอุปกรณ์การผลิตประกอบด้วยเครื่องกลึง CNC สำหรับชิ้นงานสูงถึง 6 ม. อุปกรณ์เจาะและกัดที่มีความแม่นยำในการกำหนดตำแหน่ง 0.02 มม. และความสามารถแบบห้าแกนสำหรับโครงสร้างสกรูที่ซับซ้อน ที่ทีมบริการรองรับการเขียนแบบก่อนการขายและการทบทวนกระบวนการ
ทดลองใช้งานที่ตอบคำถามเกี่ยวกับการซื้อ
การทดลองควรเปรียบเทียบกระบวนการปัจจุบันกับโครงร่างดาวเคราะห์ที่นำเสนอภายใต้แผนการยอมรับที่เป็นลายลักษณ์อักษร อย่าตัดสินระบบจากตัวอย่างที่น่าสนใจเพียงตัวอย่างเดียวซึ่งทำจากสูตรที่แตกต่างกันหรือให้ผลลัพธ์ต่ำกว่า
- แช่แข็งสูตรบันทึกทุกโพลีเมอร์ ฟิลเลอร์ พลาสติไซเซอร์ สารทำให้คงตัว เม็ดสี ค่าความชื้น และเศษที่รีไซเคิล
- กำหนดขีดจำกัดปัจจุบันระบุว่าปัญหาเกิดจากการรวมตัวกัน รอยริ้วของสี การเสื่อมสภาพเนื่องจากความร้อน การกำจัดก๊าซไม่ดี คุณสมบัติแปรผัน ผลลัพธ์ที่ได้ หรือเวลาในการทำความสะอาด
- กำหนดผลลัพธ์ของผลิตภัณฑ์ที่ต้องการใช้เกณฑ์การกระจาย แรงดึง สี การระเหย ความหนา พื้นผิว หรือข้อบกพร่องที่วัดได้
- บันทึกหน้าต่างกระบวนการจับอัตราการป้อน ความเร็ว อุณหภูมิโซน อุณหภูมิหลอมละลาย ความดัน แรงบิดหรือโหลดมอเตอร์ สุญญากาศ และเวลาคงอยู่
- ตรวจสอบแรงดันดาวน์สตรีมแยกกันตรวจสอบว่าส่วนดาวเคราะห์ ขั้นตอนการจ่ายแบบสกรูเดี่ยว หรือปั๊มเกียร์มีหน้าที่ตายหรือไม่
- ตรวจสอบหลังการวิ่งตรวจสอบสิ่งตกค้าง การทำความสะอาด พื้นผิวฟัน สิ่งสะสม และวัสดุที่เหลืออยู่รอบๆ ตัวกระจายหรือช่องระบายอากาศ
มุมมองโรงงานของเรา:การทดลองเกี่ยวกับดาวเคราะห์ที่น่าเชื่อที่สุดไม่ใช่การทดลองที่มีผลลัพธ์สูงสุด เป็นสิ่งที่แสดงให้ผู้ซื้อเห็นอย่างชัดเจนว่าขีดจำกัดเก่าใดหายไป ขีดจำกัดใหม่ปรากฏขึ้น และกรอบเวลาคุณภาพเปิดอยู่นานเพียงพอสำหรับการผลิตจริงหรือไม่
รายการตรวจสอบ RFQ สำหรับโครงการสกรูดาวเคราะห์
- สูตรสมบูรณ์พร้อมเปอร์เซ็นต์น้ำหนัก
- เกรดเรซิน ความหนืด และขีดจำกัดอุณหภูมิ
- ชนิดตัวเติม รูปแบบของอนุภาค ขนาด และความชื้น
- ความหนาแน่นรวมและวิธีการป้อนปัจจุบัน
- เป้าหมายและผลผลิตปัจจุบันเป็นกก./ชม
- การกระจายตัวที่จำเป็นหรือขีดจำกัดคุณสมบัติของผลิตภัณฑ์
- นำเสนอระบบสกรูและคอขวดที่ทราบ
- การกำหนดค่ามาตรฐานหรือกลายพันธุ์ที่ร้องขอ
- โหลดการระบายอากาศ สุญญากาศ และการกำจัดสารระเหย
- แรงดันแม่พิมพ์และอุปกรณ์ปลายน้ำ
- ความถี่ในการทำความสะอาดและลำดับการเปลี่ยนวัสดุ
- ภาพวาดและขนาดการเชื่อมต่อที่มีอยู่
- ข้อมูลมอเตอร์ กระปุกเกียร์ และข้อมูลการควบคุมอุณหภูมิ
- ภาพถ่าย ตัวอย่าง และหลักฐานคุณภาพที่ล้มเหลว
หากเป็นการทดแทน ให้รวมสกรูตัวกลาง สกรูดาวเคราะห์ กระบอกฟันภายใน และขนาดวงแหวนตัวกระจายเป็นชุด การผสมส่วนประกอบการผสมพันธุ์ใหม่และที่สึกหรอโดยไม่มีการวัดสามารถเปลี่ยนระยะห่างและการกระจายโหลดได้
คำถามที่พบบ่อย
สกรูดาวเคราะห์ในกระบวนการแปรรูปโพลีเมอร์คืออะไร?
เป็นระบบผสมพลาสติกและผสมด้วยสกรูตัวกลาง สกรูดาวเคราะห์หลายตัว และกระบอกฟันภายใน สกรูดาวเคราะห์จะหมุนไปรอบๆ สกรูตัวกลางในขณะที่วัสดุถูกรีดเป็นชั้นบางๆ ผสมและลำเลียงผ่านตัวเครื่อง
สกรูดาวเคราะห์จะดีกว่าสกรูตัวเดียวเมื่อใด
ระบบดาวเคราะห์จะมีความน่าสนใจเมื่อสกรูตัวเดียวไม่สามารถให้การผสมแบบกระจาย พื้นที่การถ่ายเทความร้อน หรือการไล่ก๊าซได้เพียงพอสำหรับสูตรที่มีการเติมสูง ไวต่อความร้อน อีลาสโตเมอร์ หรือหลายส่วนประกอบ สกรูตัวเดียวยังคงง่ายกว่าเมื่องานส่วนใหญ่คือการหลอม การลำเลียง และการสร้างแรงดัน
สกรูคู่ดีกว่าสกรูดาวเคราะห์เมื่อใด
สกรูคู่แบบหมุนร่วมมักเป็นตัวเลือกที่ดีกว่าสำหรับการผสมความเร็วสูง การป้อนด้านข้างที่ยืดหยุ่น และการผสมแบบกระจายตัวสูง ระบบดาวเคราะห์จะแข็งแกร่งขึ้น โดยมีความต้องการหลักคือการควบคุมความร้อนอย่างอ่อนโยน การกระจายตัวที่ดีเยี่ยม การเช็ดตัวเอง และการกำจัดแก๊ส
สกรูดาวเคราะห์สามารถประมวลผลสารประกอบที่มีสารเติมสูงได้หรือไม่
ใช่. Nanhaiya กำหนดค่าสกรูดาวเคราะห์สำหรับ PP เติมสูง, PA เสริมใยแก้ว, โพลีเอทิลีนเติม, WPC และระบบสารประกอบอื่นๆ ตัวป้อน การจัดเรียงสปินเดิล การควบคุมอุณหภูมิ แพ็คเกจการสึกหรอ และขั้นตอนแรงดันปลายน้ำจะต้องตรงกับสูตรที่แน่นอน
อะไรคือความแตกต่างระหว่างสกรูดาวเคราะห์แบบมาตรฐานและแบบกลายพันธุ์?
การออกแบบมาตรฐานของ Nanhaiya ใช้ส่วนป้อนและการผสมดาวเคราะห์ที่กำหนดไว้สำหรับการใช้งาน PVC, ABS, TPO, TPU และโพลีเอทิลีนแบบเติมที่หลากหลาย เวอร์ชันกลายพันธุ์สามารถใช้การจัดเรียงสปินเดิลหรือโปรไฟล์ฟันที่เปลี่ยนแปลง การระบายความร้อนแบบบังคับ การระบายอากาศเฉพาะ และฝาปิดผนึกภายในสำหรับหน้าที่กระบวนการพิเศษมากขึ้น
สกรูดาวเคราะห์สร้างแรงดันแม่พิมพ์ได้เพียงพอหรือไม่
ไม่ใช่สำหรับทุกบรรทัด ระบบลูกกลิ้งดาวเคราะห์ถูกเลือกสำหรับการผสม การถ่ายเทความร้อน และการกำจัดแก๊สเป็นหลัก และความสามารถในการสร้างแรงดันอาจต่ำกว่าสกรูตัวเดียว บางสายการผลิตใช้สกรูเดี่ยวหรือปั๊มเกียร์แบบดาวน์สตรีมเมื่อแม่พิมพ์ต้องการแรงดันที่มั่นคงมากขึ้น
ฉันควรส่งข้อมูลใดของ Nanhaiya สำหรับโครงการสกรูดาวเคราะห์
ส่งสูตรที่สมบูรณ์ เปอร์เซ็นต์ส่วนประกอบ ความหนาแน่นรวม ความชื้นและสารระเหย ขีดจำกัดอุณหภูมิ ผลลัพธ์เป้าหมาย การกระจายตัวที่ต้องการ อุปกรณ์ปัจจุบัน หน้าที่แรงดัน ความต้องการในการระบายอากาศ ข้อมูลจำเพาะของผลิตภัณฑ์ กำหนดการทำความสะอาด และแบบร่างที่มีอยู่
การเปิดเผยข้อมูลเชิงพาณิชย์: Nanhaiya ผลิตสกรูดาวเคราะห์และส่วนประกอบที่เกี่ยวข้องตามลิงก์ในคู่มือนี้ การคัดเลือกและการยอมรับขั้นสุดท้ายขึ้นอยู่กับการกำหนด การกำหนดค่าอุปกรณ์ แบบที่ได้รับอนุมัติ และแผนการทดสอบโครงการ